Contrôle visuel en atelier d'usinage : bien éclairer le poste d'inspection des pièces
Une pièce sort de la fraiseuse, elle paraît impeccable sous le néon du poste. Trois heures plus tard, un client la renvoie avec une arête mal ébavurée. Le défaut était là dès le départ, simplement invisible sous une lumière plate. Dans un contrôle visuel en atelier d'usinage, l'éclairage n'est pas un confort. C'est l'outil de détection. Voyons comment le choisir, le mesurer et l'entretenir pour qu'un défaut ne passe plus entre les mailles.
Pourquoi l'éclairage décide de ce qu'on voit sur une pièce usinée
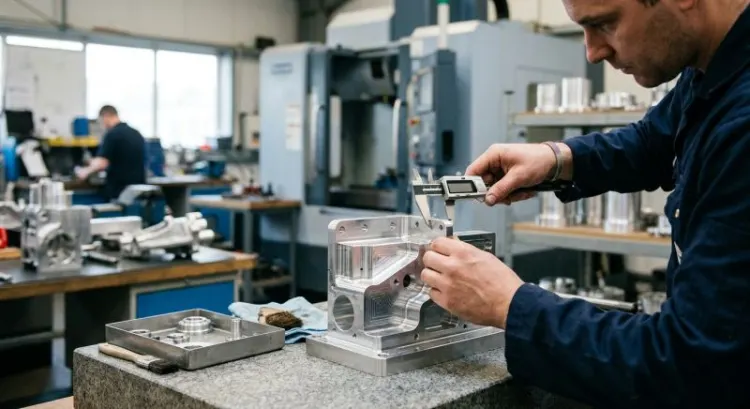
Posez une pièce en aluminium usiné sous une lumière qui tombe droit du plafond. Tout paraît uniforme, presque propre. Approchez maintenant une lampe à faible angle, à quelques centimètres de la surface. Les traces d'outil se dessinent, une bavure sort de l'arête, une rayure apparaît là où l'œil ne voyait rien. Rien n'a changé sur la pièce. Seule la lumière a bougé.
Ce phénomène a une conséquence directe sur la qualité. Une lumière plate efface les reliefs, et un défaut sans relief ressemble à une pièce conforme. Sur une journée de production, l'opérateur compense : il regarde plus fort, plus longtemps, et sa vigilance baisse. C'est là que le taux de défauts non détectés grimpe, souvent sans que personne ne s'en aperçoive avant la réclamation.
Faut-il donc tout éclairer en lumière rasante ? Pas du tout. Un éclairage bien pensé répond à une question précise : qu'est-ce qu'on cherche, sur quel matériau, avec quelle tolérance ? La réponse change d'un poste à l'autre.
Les défauts recherchés et la lumière qui les révèle
Chaque type de défaut a son mode de révélation. La liste suivante couvre les situations les plus fréquentes en atelier.
- Rayures et traces d'outil : lumière rasante.
- Bavures, arêtes vives, petits éclats : lumière rasante ou éclairage orienté.
- Variations de planéité ou d'état de surface : champ sombre.
- Porosités, inclusions, défauts de fonderie : éclairage diffus et contraste.
Chaque défaut a son éclairage, et aucun dispositif ne les couvre tous à la fois.
Mesurer l'existant avant d'équiper le poste
Avant d'acheter quoi que ce soit, mesurez. Beaucoup d'ateliers installent un projecteur neuf sans savoir ce qu'ils avaient déjà. Un luxmètre coûte peu, et il évite bien des dépenses inutiles.
Pour un contrôle fin, l'éclairement requis dépend de la finesse des détails à repérer. Les valeurs usuelles pour les tâches visuelles exigeantes se situent autour de 1 000 lux, et au-delà pour les contrôles les plus précis. Reportez-vous à la norme EN 12464-1 et aux exigences de votre client pour fixer la valeur de votre poste, car une tolérance serrée demande davantage. Ajoutez un indice de rendu des couleurs (IRC) d'au moins 90, pour que les nuances de l'acier ou de l'aluminium restent fidèles. Une température de couleur comprise entre 4 000 et 5 000 K convient à la plupart des tâches.
Le point qu'on oublie le plus souvent, c'est l'uniformité. Un poste peut afficher 900 lux au centre et 300 lux dans un coin de la table. Mesurez donc plusieurs points de la zone, notez les valeurs, et gardez le relevé dans le dossier du poste. Le jour où un contrôle se discute, ce papier vaut mieux que le souvenir de l'installateur.
Choisir le type d'éclairage selon la pièce
Le bon éclairage dépend de la pièce, pas de l'atelier. Pour les petites pièces, une loupe éclairée peut compléter le poste et laisser les mains de l'opérateur libres, comme le détaille ce comparatif détaillé des modèles existants. Trois familles d'éclairage reviennent ensuite sans cesse.
Lumière rasante
Un faisceau qui arrive presque à plat sur la surface fait ressortir la moindre aspérité. Sur une pièce tournée, placez la source sous un angle très faible par rapport au plan, puis faites tourner la pièce lentement. Une trace d'outil qui disparaissait en vue frontale devient une ligne nette, facile à repérer. C'est la base pour les rayures et les arêtes.
Champ sombre
Ici, le fond reste noir et seul le défaut renvoie la lumière. Le principe déroute au début : une surface brillante paraît éteinte, puis une fissure ou une ondulation s'allume comme une cicatrice. Sur un plateau rectifié, c'est souvent la méthode la plus sûre pour attraper une variation de planéité qui échapperait à tout autre angle.
Diffusion et éclairage coaxial
Sur de l'acier poli ou de l'aluminium anodisé, la source se reflète partout et masque le défaut. Une lumière diffuse, ou un éclairage coaxial qui arrive dans l'axe de la caméra ou de l'œil, réduit les reflets parasites. Ce n'est pas l'option la plus spectaculaire, mais c'est celle qui permet de lire une surface brillante sans s'épuiser.
Implanter le poste d'inspection
Un bon projecteur mal placé ne vaut pas grand-chose. L'implantation compte autant que le matériel, et elle se règle en quelques minutes, à condition d'y penser avant de visser le support.
Commencez par l'angle de vue. L'opérateur doit regarder la pièce à peu près perpendiculairement, sauf quand une inspection en lumière rasante l'exige. Gardez une distance de travail constante, par exemple grâce à un gabarit marqué sur le plan. Vérifiez ensuite que la source ne se reflète pas dans les yeux de la personne, et que son propre corps ne projette pas d'ombre sur la pièce. L'erreur est fréquente : on se penche au-dessus de la table, et la zone à contrôler passe dans l'ombre.
Le plan de travail mérite aussi de l'attention. Un plateau mat, de couleur neutre, renvoie moins de lumière qu'un inox brillant. Un fond uni, gris moyen de préférence, évite que le regard soit attiré par le décor.
Voici une implantation simple à reproduire : la pièce au centre du plan, la source principale à environ 45 degrés sur le côté, une seconde source plus basse pour la lumière rasante, et l'opérateur face à la pièce, le dos tourné vers le mur le plus sombre de l'atelier.
Limiter la fatigue visuelle au fil de la journée
La fatigue ne se lit pas sur un luxmètre, et pourtant elle fait baisser le taux de détection autant qu'une mauvaise lampe. Après de longues périodes de contrôle, les yeux s'échauffent, la concentration se relâche, et les petits défauts commencent à glisser.
Plusieurs facteurs y contribuent. Le scintillement des LED, invisible à l'œil nu mais perceptible par le cerveau, peut provoquer gêne et maux de tête. Privilégiez des alimentations à haute fréquence et vérifiez-le sur la fiche technique. Ensuite, le contraste entre un poste très éclairé et un atelier en pénombre oblige l'œil à s'adapter sans cesse. Un éclairage d'ambiance modéré évite ce va-et-vient.
La lumière naturelle pose aussi question. Une fenêtre qui frappe la zone d'inspection modifie l'éclairement d'une heure à l'autre, et l'opérateur ne le remarque pas toujours. Occultez-la, ou orientez le poste pour que le soleil n'entre jamais dans le champ de contrôle.
Reste la pause. Quelques minutes par heure, les yeux posés sur un point éloigné, suffisent souvent à faire la différence. Est-ce que cela coûte du temps ? Un peu. Mais une pièce renvoyée coûte bien davantage.
Entretenir l'éclairage et vérifier qu'il tient dans le temps
Un poste bien réglé le jour de sa mise en service peut se dégrader en silence. Les diffuseurs s'encrassent, les LED perdent de leur flux, et personne ne le signale, puisque la lumière reste allumée.
Le dépoussiérage des diffuseurs paraît anodin. Pourtant, une fine couche de poussière peut réduire sensiblement l'éclairement, surtout dans un atelier où les copeaux et les projections d'huile se déposent partout. Un chiffon doux et un produit adapté suffisent, à condition de ne pas rayer la surface.
Le vieillissement des LED demande un contrôle plus régulier. Refaites une mesure au luxmètre à intervalles fixes, dont la fréquence dépend de l'usage du poste et des recommandations du fabricant, et comparez-la au relevé initial. Une baisse progressive passe inaperçue à l'œil, mais elle se voit tout de suite sur les chiffres.
La pièce étalon reste le meilleur test. Gardez une pièce porteuse d'un défaut connu, bien documenté, et faites-la inspecter régulièrement. Si l'opérateur la laisse passer, le problème vient du poste, pas de la personne. C'est aussi un excellent outil de formation pour les nouveaux arrivants.
Check-list pour l'atelier
- Éclairement mesuré et consigné sur la zone d'inspection
- IRC et température de couleur vérifiés
- Au moins deux types d'éclairage disponibles selon les familles de pièces
- Reflets supprimés sur les surfaces brillantes
- Pièce étalon disponible pour le contrôle de performance du poste
- Plan de maintenance de l'éclairage affiché
Passer à l'action
Si votre poste d'inspection n'a pas été mesuré depuis son installation, commencez par là. Un audit de quelques heures suffit souvent à révéler un défaut d'uniformité, un reflet gênant ou une source fatiguée. Vous pourrez ensuite arbitrer les travaux en connaissance de cause.