Devis d'usinage : comment lire et comparer les prix au poste de charge
Pourquoi deux devis d'usinage pour la même pièce peuvent varier du simple au double
Un plan, deux consultations, deux réponses. 47 euros la pièce chez l'un, 91 chez l'autre. Même matière, même quantité, même délai annoncé. Et la question tombe immédiatement : lequel des deux se trompe ?
Aucun des deux, la plupart du temps. C'est bien ça qui rend l'exercice compliqué.
Deux ateliers qui regardent le même plan ne voient pas la même pièce. L'un imagine une gamme en trois posages sur un centre 3 axes qu'il possède déjà et qui tourne à 60 % de charge. L'autre voit une opération unique en 5 axes continus, machine récente, amortissement lourd, mais deux fois moins de manipulations. Les deux gammes sont valides. Les deux prix sont sincères. Ils racontent simplement deux organisations industrielles différentes.
Le prix pièce ne dit rien de la structure de coût
Le prix unitaire est un résultat, pas une information. C'est la sortie d'un calcul dont on ne vous montre pas les entrées.
Derrière ces 47 euros, il y a peut-être 12 euros de matière, 21 euros de temps machine, 6 euros de réglage réparti, 3 euros de contrôle, et le reste en frais généraux et marge. Ou alors 28 euros de matière et 11 euros d'usinage, parce que le fournisseur part d'un brut plus proche de la cote finie. Ces deux structures produisent le même chiffre final. Elles ne réagiront pas du tout de la même façon si vous doublez la quantité, si le cours de l'inox bouge, ou si vous relâchez une tolérance.
C'est exactement là que se joue la compétence d'un acheteur technique. Pas dans la capacité à repérer le chiffre le plus bas d'une colonne Excel, mais dans celle de comprendre ce qui compose ce chiffre et comment il va évoluer.
Ce que masque un devis « forfaitaire »
Le devis à une ligne existe encore. « Pièce réf. XY-2280, 250 exemplaires, 38,40 € HT l'unité. » Point final.
Ce format arrange le fournisseur, et on peut difficilement lui en vouloir : il protège sa gamme, ses temps, son taux horaire, c'est-à-dire son savoir-faire commercial. Sauf qu'il vous laisse totalement démuni. Impossible de savoir si la matière est approvisionnée en barre ou en débit scié, si le contrôle dimensionnel est inclus ou facturé à part, si le prix intègre l'amortissement d'un montage que vous paierez une seconde fois au réapprovisionnement.
Un devis forfaitaire n'est pas malhonnête. Il est simplement non exploitable pour comparer, et surtout non exploitable pour optimiser. Vous ne pourrez jamais dire à ce fournisseur « si je passe la tolérance de H7 à H9, tu me gagnes combien ? », parce que vous n'avez aucune idée du poste de charge concerné.
Les trois familles d'écarts : gamme, taux horaire, hypothèses de série
Quand deux devis s'écartent sérieusement, l'origine se loge presque toujours dans l'un de ces trois endroits.
La gamme d'abord. Nombre de posages, choix des machines, ordre des opérations, décisions de sous-traitance. C'est de loin la source d'écart la plus fréquente, et la plus intéressante à creuser, parce qu'elle est technique et donc discutable rationnellement.
Le taux horaire ensuite. Un atelier en Rhône-Alpes avec un parc récent et une équipe de méthodes ne facture pas comme un tourneur indépendant sur du matériel amorti depuis quinze ans. Les deux ont leur place, et pas sur les mêmes pièces.
Les hypothèses de série enfin. Celui qui suppose des lancements réguliers par 250 amortit son réglage différemment de celui qui prévoit une commande unique. Si vous n'avez pas explicité votre récurrence, chacun a inventé la sienne. Et vous comparez des choses qui n'ont rien à voir.
Anatomie d'un devis d'usinage : les postes qui composent réellement le prix
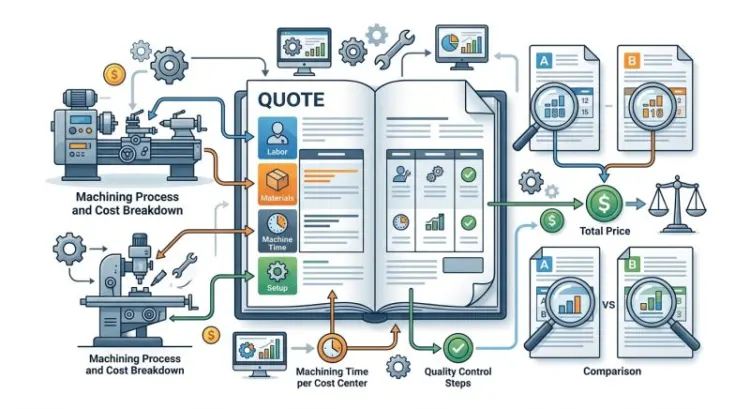
Reprenons dans l'ordre, poste par poste. L'objectif n'est pas de recalculer le devis à la place du fournisseur, mais de savoir où regarder et quoi questionner.
La matière : nuance, format d'approvisionnement, chutes et coefficient de perte
La matière représente typiquement entre 15 et 40 % du prix d'une pièce usinée. Sur des pièces massives en inox ou en alliages spéciaux, elle peut dépasser les 60 %.
Ce qui compte ici, ce n'est pas le prix au kilo affiché sur le devis. C'est le rapport entre la masse du brut et la masse de la pièce finie. Une pièce de 800 grammes taillée dans un lopin de 4 kilos, ça veut dire que vous payez 3,2 kilos de copeaux, plus le temps machine pour les faire. Le coefficient de perte matière est un indicateur qu'on regarde trop peu.
Le format d'approvisionnement pèse aussi. Barre ronde standard, plat laminé, tube, débit scié à la cote, pièce de fonderie ou de forge : chaque option déplace le curseur entre coût matière et temps d'usinage. Un fournisseur qui part d'une ébauche forgée facturera sa matière plus cher, et son usinage nettement moins. Comparer les deux lignes séparément n'a alors aucun sens.
Dernier point, souvent négligé : la traçabilité. Un certificat matière 3.1 selon EN 10204 n'a pas le même coût qu'une matière courante sans document. Si votre cahier des charges l'exige et que l'un des devis ne le mentionne pas, vous ne comparez pas la même offre.
Les temps machine par poste de charge (tournage, fraisage 3/4/5 axes, rectification, électroérosion)
C'est le cœur du devis, et c'est là que l'écart entre ateliers se creuse le plus.
Chaque opération est affectée à un poste de charge, et chaque poste a son propre taux horaire. Le tournage sur un tour CN 2 axes ne coûte pas la même chose que le fraisage sur un centre 5 axes simultanés. La rectification cylindrique, l'électroérosion à fil, le taillage d'engrenages : autant de postes, autant de taux.
Le point à surveiller, c'est la répartition. Deux fournisseurs peuvent annoncer un temps machine total identique de 22 minutes, mais l'un les passe intégralement en 3 axes et l'autre en fait 8 minutes en 5 axes plus 14 en tournage. Le second sera nettement plus cher sur le papier, tout en ayant peut-être moins de reprises, moins de risque de dispersion, et une meilleure répétabilité géométrique.
Une pièce avec des perçages inclinés multiples sous des angles différents illustre bien le sujet. En 3 axes, il faut autant de posages que d'orientations, avec un montage à chaque fois. En 5 axes, une seule prise de pièce et vous enchaînez. Le taux horaire monte, le nombre d'heures s'effondre, la précision de position entre les perçages devient bien meilleure. Qui gagne ? Ça dépend de la quantité et des tolérances. C'est précisément ce que vous devez arbitrer.
Les temps de préparation : réglage, montage, mise au point du programme CN
Le temps de réglage est le poste le plus mal compris de toute la chaîne, et de très loin.
Une mise en train comprend le montage des mors ou du bridage, le chargement et la vérification du programme, le montage et la jauge des outils, l'usinage de la pièce d'essai, le contrôle dimensionnel de cette pièce, les corrections de correcteurs, et souvent une deuxième pièce d'essai. Sur une pièce simple, comptez 45 minutes à 1 h 30. Sur une pièce complexe en 5 axes avec montage dédié, on parle facilement de 4 à 8 heures.
Ce temps est indépendant de la quantité. Il est identique pour 1 pièce ou pour 1 000. C'est lui qui fait qu'un prototype unitaire coûte parfois 400 euros là où la même pièce en série revient à 22.
Et voilà pourquoi certains devis semblent aberrants. Un acheteur qui demande 3 pièces puis s'étrangle devant le prix unitaire n'a pas intégré qu'il paie 100 % du réglage sur 3 exemplaires. Le fournisseur n'a pas gonflé son prix. Il a juste appliqué l'arithmétique.
L'outillage : outils coupants, plaquettes, montages d'usinage, bridages spécifiques
Il faut séparer deux choses qui n'ont rien à voir.
D'un côté, les consommables de coupe : plaquettes, fraises carbure, forets, tarauds. Ils s'usent, se remplacent, et sont normalement intégrés dans le taux horaire machine ou dans une ligne « outillage consommable » proportionnelle au temps de coupe. Sur du titane ou de l'Inconel, cette ligne devient significative, l'usure d'outil y étant sans commune mesure avec de l'aluminium.
De l'autre, les outillages spécifiques : montage d'usinage dédié, mors doux tournés, gabarit de contrôle, calibre de réception. Ceux-là font l'objet d'une ligne à part, souvent facturée en une fois à la première commande. Trois questions à poser systématiquement :
- Le montage est-il amorti sur la première commande ou sur un volume prévisionnel ?
- À qui appartient-il une fois payé ?
- Est-il transférable si vous changez de fournisseur ?
La troisième question surprend parfois. Elle mérite pourtant d'être posée avant, pas au moment du divorce.
Les opérations périphériques : ébavurage, traitement thermique, traitement de surface, marquage
Les opérations dites secondaires n'ont de secondaire que le nom. Sur une pièce à géométrie tourmentée, l'ébavurage manuel peut représenter 15 à 25 % du temps total. Personne n'aime en parler, tout le monde le paie.
Les traitements sortent généralement de l'atelier : trempe, revenu, nitruration, anodisation, zingage bichromaté, passivation, peinture. Chaque aller-retour ajoute du délai, du transport et une manutention. Et un risque : une pièce qui revient déformée après traitement thermique, c'est une reprise d'usinage non prévue.
Vérifiez que ces lignes figurent bien au devis. Un fournisseur qui les a « oubliées » vous fera une belle surprise à la facturation. Ou pire, il livrera sans, et vous découvrirez le problème au montage.
Le contrôle qualité : autocontrôle, MMT, rapport dimensionnel, PPAP
Le niveau de contrôle exigé change radicalement l'addition, et c'est probablement le poste le plus souvent sous-spécifié dans les consultations.
L'autocontrôle opérateur au pied à coulisse et au micromètre est inclus dans le temps machine. Un contrôle sur machine à mesurer tridimensionnelle avec édition d'un rapport dimensionnel coté par coté, c'est un poste de charge en soi, avec son taux horaire, sa programmation et son temps de passage. Sur des pièces à 40 cotes contrôlées, le rapport peut coûter plus cher que l'usinage sur des petites séries.
Montez d'un cran et vous entrez dans le dossier de validation type PPAP ou EI, avec plan de surveillance, études de capabilité, échantillons initiaux, AMDEC process. C'est un livrable à part entière, qui se chiffre en jours de travail. Dans l'automobile ou l'aéronautique, il est exigé. Ailleurs, il arrive qu'on le demande par réflexe, sans en avoir l'usage. Ça se paie.
Les frais généraux, la marge et la logistique
Les frais généraux sont habituellement déjà intégrés au taux horaire machine. Loyer, chauffage, encadrement, service qualité, bureau des méthodes, informatique, assurances : tout ça est réparti sur les heures productives vendues. Un atelier qui tourne à 40 % de charge répartit sur peu d'heures, donc son taux monte. Celui qui sature répartit sur beaucoup, donc son taux baisse. C'est mécanique, et ça explique pas mal de variations conjoncturelles.
Reste la logistique. Emballage, conditionnement, palettisation, transport, éventuellement stockage en consignation. Un conditionnement individuel avec séparateurs pour des pièces polies, ce n'est pas un carton en vrac. Précisez-le, ou vous recevrez du vrac.
Comprendre le taux horaire au poste de charge
Comment un atelier calcule son taux horaire machine
La logique est simple, même si les praticiens la raffinent beaucoup.
On prend l'ensemble des charges annuelles imputables à une machine, et on divise par le nombre d'heures productives qu'elle est censée vendre dans l'année. Une machine ouverte 1 600 heures avec un taux d'engagement de 75 % vend 1 200 heures. Si elle porte 96 000 euros de charges annuelles, le taux ressort à 80 euros de l'heure avant marge.
Deux paramètres commandent tout : le dénominateur et le numérateur. Un atelier qui passe en 2×8 double ses heures vendables sans doubler ses charges fixes, donc il fait chuter son taux. C'est pour ça qu'un fournisseur qui vient de passer en équipe peut redevenir compétitif d'un trimestre à l'autre, sans avoir rien changé à ses méthodes.
Amortissement, énergie, maintenance, main-d'œuvre : la décomposition
Dans les charges d'une machine, on retrouve toujours les mêmes familles.
L'amortissement, calculé sur la valeur d'acquisition étalée sur 7 à 10 ans généralement. Un centre 5 axes à 450 000 euros amorti sur 8 ans, c'est 56 000 euros par an à absorber, avant même d'avoir fait un copeau.
L'énergie, dont le poids a nettement augmenté depuis 2022. Une broche puissante, un groupe hydraulique, une centrale d'arrosage haute pression, un aspirateur de brouillard d'huile : ça consomme.
La maintenance, préventive et curative, plus les contrats constructeur, les pièces d'usure, les révisions de broche. Une broche 5 axes qui casse, c'est un budget à cinq chiffres et plusieurs semaines d'immobilisation.
La main-d'œuvre, avec une subtilité qui change beaucoup de choses : un opérateur qui conduit trois machines en parallèle n'impute qu'un tiers de son coût sur chacune. C'est tout l'intérêt des tours automatiques à ravitailleur ou des cellules robotisées, capables de tourner en pilotage réduit voire en nuit non gardée.
Pourquoi un centre 5 axes ne se facture pas comme un tour 2 axes
La différence d'investissement se voit tout de suite. Un tour CN 2 axes d'occasion se trouve à 40 000 euros. Un centre 5 axes simultanés avec palettisation et changeur 120 outils dépasse allègrement les 600 000.
Mais l'écart de taux ne tient pas qu'au prix de la machine. Il tient aussi à la compétence. Programmer une pièce en 5 axes continus demande un logiciel de FAO adapté, un post-processeur validé, et surtout un programmeur qui sait ce qu'il fait. Ces profils sont rares, et le marché de l'emploi le reflète. L'atelier paie cette compétence, et la répercute.
Résultat : un taux de 45 à 70 euros pour du tournage simple, contre 90 à 150 euros pour du 5 axes complexe. Ce n'est pas une marge abusive. C'est une structure de coût différente.
Ordres de grandeur observés en France selon le type de machine
Ces fourchettes sont indicatives, et varient fortement selon la région, la charge du moment, le niveau de qualification et la taille de l'atelier. Elles donnent malgré tout un cadre de référence utile pour ne pas se faire surprendre.
- Tournage CN 2 axes : 42 à 70 €/h
- Tournage multitâche (axe C, outils tournants, contre-broche) : 65 à 100 €/h
- Décolletage sur poupée mobile : 40 à 75 €/h, avec des temps de cycle très courts
- Fraisage 3 axes : 50 à 80 €/h
- Fraisage 5 axes : 85 à 150 €/h
- Rectification cylindrique ou plane : 60 à 110 €/h
- Électroérosion à fil : 55 à 95 €/h, souvent en fonctionnement non gardé
- Contrôle MMT : 60 à 90 €/h
- Opérations manuelles (ébavurage, montage, conditionnement) : 35 à 55 €/h
Un fournisseur qui vous annonce du 5 axes à 55 euros de l'heure, ça mérite une question. Soit sa machine est totalement amortie et il a fait un choix commercial assumé, soit il a mal affecté le poste de charge, soit il compense ailleurs. Les trois hypothèses valent la peine d'être vérifiées.
Taux horaire global vs taux horaire différencié : le piège du prix moyen
Certains ateliers, notamment les plus petits, appliquent un taux unique à toutes leurs opérations. C'est simple à gérer et ça évite de tenir une comptabilité analytique fine.
L'effet pervers est immédiat. Sur une pièce qui passe majoritairement en tournage simple, ce taux moyen vous fait payer du 5 axes que vous n'avez pas consommé. Inversement, sur une pièce très complexe, le même atelier travaille à perte sans forcément s'en rendre compte.
Concrètement, ça veut dire qu'un fournisseur à taux unique sera structurellement cher sur vos pièces simples et structurellement bon marché sur vos pièces compliquées. Une fois qu'on a compris ça, on ne répartit plus ses consultations de la même manière. Et on comprend rétrospectivement pourquoi tel atelier était imbattable sur une référence et hors marché sur la suivante.
Temps de cycle, temps de série, temps de réglage : les trois horloges à distinguer
Le temps copeaux et le temps hors coupe
Le temps de cycle d'une pièce n'est pas le temps pendant lequel l'outil coupe. Loin de là.
Il faut y ajouter les déplacements rapides, les changements d'outil, les rotations de table ou de broche, les temporisations, les cycles de soufflage ou d'arrosage, l'ouverture et la fermeture de porte, le déchargement et le rechargement de la pièce. Sur des cycles courts en petites pièces, le temps hors coupe dépasse fréquemment le temps de coupe.
C'est aussi pour cette raison qu'un chargeur de barres ou un robot de palettisation change tout. Pas parce qu'il coupe plus vite, mais parce qu'il supprime le temps mort entre deux pièces, et qu'il autorise la production sans opérateur en continu.
La répartition du temps de réglage sur la quantité : l'effet de série
Le calcul tient en une ligne, et pourtant il explique la moitié des malentendus sur les devis.
Prix unitaire = (temps de réglage ÷ quantité × taux horaire) + (temps de cycle × taux horaire) + matière + périphériques + marge
Prenons un cas concret. Réglage de 3 heures à 70 €/h, soit 210 euros de mise en train. Cycle de 6 minutes, soit 7 euros de temps machine par pièce. Matière à 9 euros. On ignore le reste pour la clarté.
- 1 pièce : 210 + 7 + 9 = 226 €
- 10 pièces : 21 + 7 + 9 = 37 €
- 100 pièces : 2,10 + 7 + 9 = 18,10 €
- 1 000 pièces : 0,21 + 7 + 9 = 16,21 €
Le prix est divisé par 14 entre 1 et 1 000 pièces. Mais regardez bien : entre 100 et 1 000, il ne bouge presque plus. Le réglage est déjà dilué, on est arrivé sur le plancher composé du cycle et de la matière.
Pourquoi le prix unitaire s'effondre entre 1, 10, 100 et 1 000 pièces
La courbe est hyperbolique, et cette forme a une conséquence pratique très concrète : l'essentiel du gain se fait sur les premières dizaines.
Un acheteur qui négocie un passage de 500 à 1 000 pièces pour gagner 4 % se donne beaucoup de mal pour pas grand-chose, tout en doublant son stock et son immobilisation de trésorerie. Le même acheteur qui regroupe quatre commandes de 25 pièces en une seule de 100 divise son prix par deux sans rien changer à sa consommation annuelle.
Le regroupement de lancements, c'est probablement le levier d'achat le plus rentable et le plus sous-utilisé en usinage. Et il ne coûte rien d'autre qu'un peu de coordination interne.
Le seuil à partir duquel un montage dédié devient rentable
Un montage d'usinage spécifique coûte entre 800 et 6 000 euros selon la complexité. En contrepartie, il fait gagner du temps de mise en train à chaque relance, et souvent du temps de cycle en permettant l'usinage de plusieurs pièces en une passe.
Le calcul de rentabilité est direct : coût du montage divisé par le gain par pièce égale la quantité de bascule. Un montage à 2 500 euros qui fait gagner 2 minutes par pièce à 70 €/h, soit 2,33 euros, devient rentable à partir de 1 073 pièces. Sur une consommation de 200 pièces par an, ça donne un retour en cinq ans. Trop long.
Sauf que ce raisonnement ignore un point : le montage supprime aussi une partie du temps de réglage à chaque relance. Si vous relancez six fois par an et que vous économisez 45 minutes de mise en train à chaque fois, ce sont 315 euros annuels supplémentaires. Le retour tombe à environ trois ans. La conclusion peut basculer.
Grille de lecture pratique : décortiquer un devis ligne par ligne
Les questions à poser au fournisseur pour reconstituer la gamme
Il n'est pas question d'exiger une décomposition complète, tous les fournisseurs ne le feront pas et certains ont de bonnes raisons de s'y refuser. En revanche, quelques questions bien ciblées passent presque toujours, surtout si elles sont posées avec l'intention manifeste d'optimiser plutôt que de marchander.
- Combien de posages avez-vous prévus, et sur quelles machines ?
- Quel est le brut retenu, et quelle masse pour quelle masse finie ?
- Quel temps de mise en train, et sur quelle quantité l'avez-vous réparti ?
- Quelles opérations sont sous-traitées et lesquelles restent chez vous ?
- Quel niveau de contrôle est inclus dans le prix affiché ?
- Y a-t-il une cote ou une exigence du plan qui vous a fait hésiter ?
La dernière question est celle qui rapporte le plus. Un chargé d'affaires expérimenté a presque toujours repéré la cote qui l'ennuie, celle qui l'a obligé à ajouter une opération ou à prendre une marge de sécurité. Si vous lui donnez l'occasion de le dire, il le dira. Encore faut-il demander.
Reconstituer un coût cible à partir de la matière et des temps
On peut faire une estimation grossière en dix minutes, sans logiciel de chiffrage, et elle suffit largement à détecter une anomalie.
Estimez la masse du brut à partir des cotes d'encombrement et de la densité de la nuance. Multipliez par un prix au kilo de marché. Estimez ensuite un volume de matière à enlever, et appliquez un débit de copeaux plausible selon la matière : de l'ordre de 20 à 60 cm³/min en aluminium sur une machine correcte, 8 à 25 en acier, 2 à 8 en inox austénitique, moins encore en réfractaire. Vous obtenez un temps de coupe approximatif. Majorez de 40 à 80 % pour le hors coupe. Multipliez par le taux horaire du poste concerné. Ajoutez le réglage divisé par la quantité.
Votre résultat sera faux, évidemment. Mais il sera faux dans le bon ordre de grandeur, et c'est tout ce qu'on lui demande. Si votre estimation grossière donne 30 euros et qu'un devis arrive à 95, il y a une explication à trouver. Peut-être excellente, d'ailleurs. Mais il faut la chercher.
Les incohérences qui doivent alerter (temps sous-estimés, matière trop basse, contrôle absent)
Quelques signaux qui méritent systématiquement un appel téléphonique.
Un temps de cycle qui paraît trop court. Le fournisseur a peut-être zappé une opération, ou n'a pas vu une reprise nécessaire. Il s'en apercevra en production, et il faudra bien que quelqu'un paie.
Une ligne matière anormalement basse. Vérifiez la nuance retenue. Un 42CrMo4 chiffré au prix d'un S235, ça arrive, et ce n'est jamais volontaire.
Aucune ligne de contrôle sur une pièce à tolérances serrées. Soit le contrôle est noyé dans le taux horaire, ce qui est acceptable, soit il n'est pas prévu, ce qui l'est beaucoup moins.
Un délai très court sur une pièce complexe. Trois semaines pour une pièce nécessitant un montage dédié, une matière sur commande et un traitement de surface, c'est optimiste. La question n'est pas de savoir si le délai va glisser, mais de combien.
Aucune question posée par le fournisseur. Sur une pièce technique, un atelier sérieux revient toujours avec au moins une interrogation. Le silence total, c'est soit une maîtrise remarquable, soit un plan lu en diagonale.
Détecter le devis « d'appel » qui sera rattrapé en avenants
Ça existe. Pas si souvent qu'on le raconte, mais suffisamment pour rester attentif.
Le mécanisme est classique : un prix très bas pour décrocher l'affaire, puis une série d'ajustements. La matière a augmenté. La tolérance sur cette cote demande finalement une rectification. Le conditionnement n'était pas dans le périmètre. Le contrôle dimensionnel sera facturé à part.
Trois protections simples. Exigez que le devis mentionne explicitement ce qui est inclus et exclu. Faites préciser la durée de validité et les conditions de révision matière. Et méfiez-vous des offres qui sortent de plus de 30 % sous la moyenne de vos consultations sans qu'une raison technique ne soit avancée. Un fournisseur qui a une bonne raison d'être moins cher, en général, il la met en avant, parce que c'est son argument commercial.
Comparer plusieurs devis sur une base équitable
Normaliser le périmètre : cotation, tolérances, état de surface, quantité, conditionnement
La comparaison honnête se prépare en amont, au moment de la consultation. Une fois les devis reçus, il est trop tard : vous passerez votre temps à retraiter des écarts de périmètre.
Envoyez à tous exactement le même dossier. Plan 2D coté avec tolérances générales référencées, modèle 3D dans un format neutre, quantité par lancement et quantité annuelle prévisionnelle, exigences de traitement et de contrôle, conditionnement attendu, lieu de livraison, incoterm. Et surtout, la même date limite de réponse.
Si un fournisseur propose une variante technique, tant mieux, c'est même souvent le signe qu'il a vraiment étudié le dossier. Mais demandez-lui de chiffrer aussi la version standard, pour que vous puissiez comparer les deux.
Ramener chaque offre à un coût au poste de charge
C'est le mouvement qui transforme un tableau de prix en outil de décision.
Pour chaque offre, isolez ce que vous pouvez : matière, heures par type de poste, réglage, sous-traitance, contrôle. Même partiellement reconstitué, cet exercice fait apparaître immédiatement d'où vient l'écart. Vous découvrirez par exemple que le fournisseur A est 18 % plus cher au total, mais qu'il l'est uniquement sur la matière parce qu'il part d'un brut plus généreux. Négociable.
Vous découvrirez aussi, parfois, que le moins-disant l'est parce qu'il a prévu deux fois moins d'heures de contrôle. Et là, ce n'est plus une négociation, c'est un risque à évaluer.
Construire un tableau de comparaison exploitable
Un tableau utile tient sur une page et comporte, pour chaque fournisseur :
- Le prix unitaire aux quantités demandées, sur au moins trois paliers
- Le coût d'outillage non récurrent, isolé du prix pièce
- Le coût matière estimé et le coût de transformation estimé
- Le délai de première livraison et le délai de réapprovisionnement
- Les prestations incluses et celles explicitement exclues
- La durée de validité du prix
- La capacité mensuelle annoncée
- Une colonne d'observations qualitatives, qui vaut souvent tout le reste
Et une ligne de plus, celle qu'on oublie toujours : le coût du premier lot, outillage compris. C'est le chiffre que votre direction financière verra passer, et il peut inverser le classement.
Comparer les délais, la capacité et le risque de rupture, pas seulement l'euro
Un atelier moins cher de 8 % qui livre avec trois semaines de retard sur une ligne d'assemblage en flux tendu, combien ça coûte réellement ?
La question mérite d'être chiffrée, pas balayée. Renseignez-vous sur la charge actuelle du fournisseur, son taux de service, sa dépendance à un client majeur, la redondance de son parc. Un atelier qui ne possède qu'une seule machine capable de faire votre pièce, c'est un point de rupture unique. S'il a trois centres équivalents, votre risque est d'une autre nature.
Sur des pièces critiques, la robustesse d'approvisionnement pèse plus lourd que quelques points de prix. Ceux qui ont vécu les tensions de 2021 et 2022 sur les matières et les composants n'ont pas besoin qu'on le leur explique.
Intégrer le coût total de possession : rebuts, retouches, litiges, transport
Le prix d'achat n'est que la partie visible.
Ajoutez-y le taux de rebut historique, le temps passé par vos équipes en traitement de non-conformités, les retouches en interne, les coûts de transport et de douane, les frais financiers liés au stock, et le temps administratif de gestion du fournisseur. Un partenaire à 3 % plus cher mais qui ne génère aucun litige et livre au jour dit revient presque toujours moins cher sur l'exercice.
Le problème, c'est que ce coût total ne se voit pas dans le prix unitaire. Il se voit dans le compte de résultat, six mois plus tard, et personne ne fait le lien.
Ce qui fait vraiment bouger le prix dans votre plan
Les tolérances serrées inutiles et leur coût exponentiel
C'est le premier levier, et de très loin. La relation entre resserrement de tolérance et coût n'est pas linéaire, elle est exponentielle.
Passer d'un IT12 à un IT9 se fait généralement sans changer de gamme. Descendre en IT7 impose souvent une passe de finition dédiée et un contrôle renforcé. Viser IT6 ou mieux, c'est basculer en rectification, avec un poste de charge supplémentaire, un montage, un temps de contrôle et une matière parfois stabilisée thermiquement.
Combien de plans portent des tolérances serrées héritées d'un modèle antérieur, recopiées sans que personne ne se demande si elles ont encore une justification fonctionnelle ? Beaucoup. Vraiment beaucoup. Une revue de cotation menée sérieusement, avec un bureau d'études et un fabricant autour de la même table, permet couramment de relâcher un tiers des tolérances critiques sans le moindre impact sur la fonction.
Les états de surface surspécifiés
Même logique, même gaspillage. Un Ra 3,2 s'obtient directement en usinage courant. Un Ra 1,6 demande une passe de finition maîtrisée. Un Ra 0,8 impose une attention particulière et parfois un outil dédié. En dessous, on entre dans le domaine de la rectification, du rodage ou du polissage, avec des coûts sans commune mesure.
La question à se poser est toujours la même : cette surface frotte-t-elle, étanche-t-elle, ou est-elle simplement visible ? Dans le troisième cas, un état de surface esthétique se traite souvent bien mieux par un traitement de surface que par de l'usinage fin.
Les reprises et changements de posage évitables par la conception
Chaque posage supplémentaire, c'est un montage, un réglage, un temps de manutention, et une accumulation de dispersions géométriques.
Certaines pièces imposent trois ou quatre prises par nécessité géométrique. D'autres n'en imposent qu'une, mais le plan a été dessiné sans y penser. Un perçage placé à 3 degrés d'une face accessible oblige à un posage complet supplémentaire, quand un alignement exact aurait tout résolu. Ces 3 degrés, ils étaient volontaires ? Dans la moitié des cas, non.
Faire relire un plan par un fabricant avant de le figer, ça prend une heure. Ça vaut souvent plusieurs milliers d'euros sur la vie de la pièce.
Les rayons intérieurs, les poches profondes et l'élancement d'outil
Un détail de dessin qui pèse lourd en atelier.
Un rayon intérieur de 3 mm impose une fraise de 6 mm de diamètre au maximum. Si la poche fait 40 mm de profondeur, l'élancement atteint plus de 6 fois le diamètre. À ce stade, l'outil vibre, il faut réduire les passes, ralentir, multiplier les descentes. Le temps d'usinage peut être multiplié par trois ou quatre.
Augmentez ce rayon à 6 mm, vous passez à une fraise de 12, l'élancement tombe à moins de 4, et vous videz la poche bien plus vite avec un outil autrement plus rigide. La fonction de la pièce, elle, n'a pas bougé d'un millimètre.
Même logique pour les poches à fond plat en angle vif, les congés de raccordement absents, les gorges étroites et profondes. Ce sont des habitudes de dessin plus que des exigences fonctionnelles.
Le choix de matière et son usinabilité réelle
Le prix au kilo trompe. Ce qui compte, c'est le coût de la pièce finie.
Un acier de décolletage type 11SMn30 s'usine deux à trois fois plus vite qu'un acier de construction courant, pour un prix matière légèrement supérieur. Sur une pièce à fort taux d'enlèvement, le calcul est vite fait. Un inox 316L coûte cher au kilo et s'usine mal, avec une usure d'outil qui grimpe et des vitesses de coupe divisées par deux ou trois par rapport à un acier doux. Si la tenue à la corrosion n'est pas indispensable, la question mérite d'être posée.
Et à l'inverse, il arrive qu'une matière plus chère au kilo revienne moins cher en pièce finie, parce qu'elle s'approvisionne dans un format plus proche de la cote finale. Le raisonnement doit toujours se faire en coût complet.
La conception pour la fabrication : où gagner 20 à 40 % sans toucher à la fonction
C'est le gisement le plus important, et le plus mal exploité, parce qu'il se situe en amont de l'achat.
Les leviers sont connus : relâcher les tolérances non fonctionnelles, standardiser les rayons et les diamètres d'outil, limiter le nombre de posages, éviter les élancements excessifs, choisir des formats de brut standards, réduire le nombre de références d'outils nécessaires, supprimer les usinages purement esthétiques.
Appliqués ensemble sur une pièce jamais optimisée, ces leviers font tomber le prix de 20 à 40 %. Ce n'est pas une promesse marketing, c'est une constante observée dès qu'un bureau d'études accepte de travailler avec un fabricant avant la mise au plan définitive.
La difficulté est purement organisationnelle. Le bureau d'études conçoit, l'achat consulte, et les deux ne se parlent qu'après. Inverser cet ordre coûte zéro euro et rapporte plus que toutes les négociations réunies.
Négocier sans casser la relation fournisseur
Négocier sur les hypothèses, pas sur la marge
Demander une remise de 10 % sans rien changer au dossier, c'est demander à quelqu'un de gagner moins d'argent pour le même travail. Ça marche une fois, éventuellement deux, et ça se paie ensuite en priorité de planning, en réactivité, et en bonne volonté sur les urgences.
Négocier sur les hypothèses, c'est autre chose. « Si je te garantis quatre lancements par an au lieu d'un, tu peux amortir ton montage autrement ? » « Si j'accepte un délai de six semaines au lieu de trois, tu peux caler la pièce dans un trou de charge ? » « Si je relâche cette tolérance, ça te fait gagner quoi ? »
Ces trois questions créent de la valeur réelle au lieu de la transférer. Et elles positionnent l'acheteur comme un interlocuteur technique, ce qui change complètement la nature de la relation.
Contrats cadres, lancements ouverts et lissage de charge
Un fournisseur qui connaît sa charge à six mois travaille mieux et moins cher. Il achète sa matière au bon moment et en bon volume, il planifie ses lancements pour minimiser les changements de série, il peut engager un investissement.
Le contrat cadre avec appels de livraison, c'est exactement ce qui permet ça. Vous vous engagez sur un volume annuel, vous appelez au fil de vos besoins, le fournisseur produit par lots optimisés. Tout le monde y gagne, et les gains sont généralement partagés dans le prix.
Attention quand même à un point : un engagement de volume est un engagement. Si votre prévisionnel est fantaisiste, vous vous retrouverez soit avec du stock non consommé, soit avec un fournisseur à qui il faudra expliquer pourquoi vous n'avez pas tenu parole. La deuxième option est la plus coûteuse à long terme.
Approvisionnement matière par le donneur d'ordre : quand ça vaut le coup
Fournir la matière peut être pertinent dans trois situations précises : vous achetez déjà cette nuance en gros volume pour d'autres usages, vous avez du stock dormant à écouler, ou la nuance est stratégique et vous voulez maîtriser la source et la traçabilité.
Dans tous les autres cas, réfléchissez à deux fois. Vous récupérez la gestion des chutes, le risque de rupture, la responsabilité en cas de défaut matière, et le transport. Le fournisseur, lui, perd sa marge sur cette ligne et il la retrouvera ailleurs, ce qui est parfaitement légitime.
Le gain net est souvent bien plus faible qu'espéré. Et le jour où une pièce est rebutée à cause d'une paille dans la matière que vous avez fournie, la discussion sur les responsabilités est nettement moins simple.
Partager les gains d'optimisation plutôt que d'imposer une baisse
Un fournisseur qui trouve un moyen de produire 15 % plus vite n'a aucune raison de vous le dire si vous récupérez la totalité du gain. Il a même une excellente raison de se taire.
Le partage change tout. Formalisez que toute optimisation proposée par le fournisseur donne lieu à une répartition du gain, moitié-moitié par exemple, sur une durée définie. Vous transformez un atelier passif en source de propositions. Et vous découvrirez que les gens qui font tourner les machines ont beaucoup d'idées, à condition qu'on leur donne une raison de les partager.
Erreurs fréquentes des acheteurs techniques
Comparer un prix unitaire sans comparer les quantités
Cela paraît évident écrit noir sur blanc, et pourtant ça se produit tout le temps. Un fournisseur a chiffré pour 100 pièces parce que c'était la quantité indiquée, un autre a spontanément proposé un prix pour 250 en supposant que vous voudriez le meilleur tarif. Les deux chiffres se retrouvent dans le même tableau. Et la décision se prend sur une comparaison qui n'en est pas une.
Exigez systématiquement une grille sur trois paliers minimum. Ça vous protège de l'erreur, et ça vous donne au passage une information précieuse sur la structure de coût du fournisseur, puisque la pente de la courbe révèle le poids du réglage.
Oublier les frais d'outillage amortis sur la première commande
Le devis annonce 14,20 euros la pièce. Excellente nouvelle. En bas de page, une ligne discrète : montage d'usinage, 3 200 euros, facturé à la première commande.
Sur un premier lot de 100 pièces, votre prix réel est de 46,20 euros. Sur un concurrent à 21 euros sans outillage spécifique, le calcul s'inverse jusqu'à 262 pièces. Si votre consommation annuelle est de 150 pièces, vous venez de choisir la mauvaise offre en croyant prendre la moins chère.
Toujours calculer le coût du premier lot, et le coût sur la consommation annuelle réelle. Deux chiffres, deux minutes, et parfois un classement totalement différent.
Changer de fournisseur pour 3 % et perdre la stabilité process
Une pièce qui tourne bien chez un fournisseur, c'est le résultat d'un apprentissage : un programme optimisé au fil des séries, des correcteurs calés, des points de contrôle identifiés, un opérateur qui connaît les pièges de la référence.
Tout ça ne se transfère pas. Le nouveau fournisseur repart de zéro, et les premières séries sont statistiquement les plus risquées. Un rebut de série, une non-conformité détectée en montage, deux semaines de retard : votre gain de 3 % est parti depuis longtemps.
Changer de fournisseur se justifie pour un écart significatif, une défaillance qualité, un problème de capacité, ou une évolution technique. Pas pour trois points. La stabilité a une valeur, même si aucune ligne comptable ne la mesure.
Consulter trop de fournisseurs et dégrader la qualité des réponses
Contre-intuitif, mais réel. Un atelier qui reçoit une consultation sait très vite s'il est en concurrence avec deux ou avec douze. Dans le second cas, il sait aussi que sa probabilité de gagner est faible et que le temps d'étude, qui est du temps de méthodes non facturé, sera probablement perdu.
Le résultat, c'est un chiffrage rapide avec des marges de sécurité partout, ou un refus poli de répondre. Les meilleurs ateliers, ceux qui ont du carnet, sont d'ailleurs les premiers à décliner.
Trois à quatre consultations bien ciblées, sur des fournisseurs dont vous avez vérifié qu'ils sont dimensionnés pour votre pièce, produisent de meilleurs résultats que douze envois en masse. Et ça préserve votre crédibilité pour les fois suivantes.
Checklist finale avant de valider un devis d'usinage
À passer en revue avant de transformer le devis en commande. Cinq minutes, et beaucoup d'ennuis évités.
- La quantité chiffrée correspond-elle exactement à celle demandée, et une grille dégressive est-elle disponible ?
- La nuance de matière et le niveau de certification sont-ils explicitement mentionnés ?
- L'outillage spécifique est-il isolé, et sa propriété clairement établie ?
- Les traitements thermiques et de surface figurent-ils bien au périmètre ?
- Le niveau de contrôle est-il précisé, avec ou sans rapport dimensionnel ?
- Le conditionnement et l'incoterm sont-ils définis ?
- La durée de validité du prix est-elle indiquée, et selon quelle clause de révision matière ?
- Le délai de première livraison et celui de réapprovisionnement sont-ils distingués ?
- Les exclusions sont-elles écrites, ou seulement sous-entendues ?
- Le coût du premier lot, outillage compris, a-t-il été calculé ?
- Un point technique du plan a-t-il fait l'objet d'une réserve du fournisseur ?
- La capacité du fournisseur couvre-t-elle une éventuelle montée en cadence ?
Questions fréquentes sur les devis d'usinage
Un devis d'usinage est-il gratuit et sous quel délai ?
Dans l'immense majorité des cas, oui, le chiffrage est gratuit. Il représente pourtant un vrai travail de méthodes, entre trente minutes et plusieurs heures selon la complexité de la pièce.
Comptez 48 à 72 heures pour une pièce simple, et cinq à dix jours ouvrés pour une pièce complexe nécessitant une étude de gamme, voire une consultation de sous-traitants pour les traitements. Sur des ensembles ou des dossiers à multiples références, deux à trois semaines sont courantes. Un fournisseur qui prend le temps de bien étudier n'est pas lent, il est sérieux.
Combien de temps un prix est-il valable ?
La validité standard se situe entre 30 et 90 jours. Les fluctuations des cours des métaux et de l'énergie ont considérablement raccourci ces durées depuis quelques années.
Sur des engagements plus longs, beaucoup de fournisseurs proposent désormais une clause de révision indexée sur un indice matière public. C'est plutôt une bonne pratique : elle protège les deux parties et évite les renégociations tendues en cours de contrat. Vérifiez simplement que l'indice retenu correspond bien à votre nuance et que la clause joue dans les deux sens.
Faut-il fournir un plan 2D coté ou un fichier 3D suffit-il ?
Les deux, idéalement, et ce n'est pas une réponse de Normand.
Le 3D sert à la programmation FAO et à l'estimation des volumes. Le 2D coté porte l'information contractuelle : tolérances dimensionnelles et géométriques, états de surface, spécifications de traitement, cotation fonctionnelle, tolérances générales de référence. C'est le document qui fait foi en cas de litige.
Fournir uniquement un 3D, c'est laisser le fabricant deviner vos exigences. Il prendra des hypothèses prudentes, donc plus chères, ou des hypothèses optimistes, donc risquées. Ni l'un ni l'autre ne vous arrange.
Comment est facturé l'outillage spécifique et à qui appartient-il ?
Trois modèles coexistent. Facturation intégrale à la première commande, avec propriété transférée au client. Amortissement dans le prix pièce sur un volume prévisionnel, avec propriété qui reste au fournisseur. Ou financement par le fournisseur en contrepartie d'un engagement de volume.
Le point à verrouiller par écrit, c'est la propriété et la restitution. Un montage payé intégralement doit pouvoir être récupéré, ou au minimum transféré. Précisez-le au contrat, pas au téléphone. Le jour où vous en aurez besoin, la relation sera probablement déjà tendue, et un écrit vaut mieux qu'un souvenir.
Peut-on obtenir un prix dégressif sans s'engager sur les volumes ?
Partiellement, et il existe deux voies.
La première consiste à demander une grille tarifaire par palier, sans engagement : vous payez le prix correspondant à la quantité réellement commandée. C'est la pratique la plus courante, et elle ne coûte rien à demander.
La seconde, plus intéressante, s'appuie sur la régularité plutôt que sur le volume. Un fournisseur qui reçoit une commande tous les deux mois, même modeste, peut conserver le montage réglé, garder la matière en stock, et fluidifier ses relances. Ce n'est pas un engagement contractuel, c'est une habitude. Et elle se traduit très concrètement dans le prix, à condition de la construire et de ne pas la casser au premier écart tarifaire venu.