Rétrofit et modernisation des machines-outils : quand rénover plutôt que racheter
Le vrai sujet, ce n'est pas l'âge de la machine
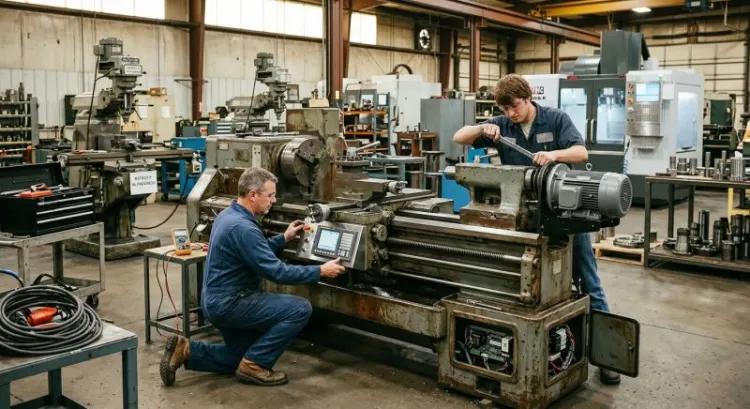
Le parc de machines-outils français vieillit. C'est un fait, et il est documenté depuis des années par les organisations professionnelles du secteur. Mais derrière ce constat un peu convenu se cache une réalité que les ateliers connaissent bien : une machine de vingt-cinq ans qui usine encore juste, ça existe. Et ça n'a rien d'exceptionnel.
Ce qui meurt en premier dans une machine-outil, ce n'est presque jamais la fonte. C'est l'électronique. Une carte d'axe qui lâche, un variateur introuvable, une commande numérique dont le constructeur a arrêté le support il y a douze ans. La mécanique, elle, tient souvent le choc bien plus longtemps qu'on ne l'imagine.
Alors la bonne question à se poser n'est pas « ma machine est-elle vieille ? ». C'est : quelle partie de ma machine est réellement morte ?
Cette nuance change tout. Parce qu'elle transforme un débat idéologique (« le neuf c'est mieux » contre « on répare tout ») en une décision d'ingénierie qui se tranche sur des mesures. Cet article propose une grille d'arbitrage chiffrée, construite sur trois critères : l'état mécanique réel, la criticité de la machine dans le flux, et l'horizon d'amortissement.
Ce qu'est réellement un rétrofit de machine-outil
Premier problème, et il est massif : le mot « rétrofit » ne veut pas dire la même chose pour tout le monde. Résultat, on compare des devis qui n'ont aucun rapport entre eux, et on s'étonne des écarts.
Les trois niveaux d'intervention à ne pas confondre
La remise en état. On revient à l'état d'origine. Remplacement des pièces d'usure, joints, courroies, filtration, éventuellement un roulement fatigué. La machine retrouve sa santé initiale, sans évoluer d'un pouce. Périmètre restreint, coût modéré.
La rénovation mécanique. Là on entre dans le dur. Reprise des glissières, grattage, remplacement des vis à billes, changement des roulements de broche, réglage complet de la géométrie. C'est un travail d'atelier lourd, qui demande du métier et du temps. La machine ressort avec sa précision d'origine, parfois mieux.
Le rétrofit complet. On garde le bâti et la cinématique, on change tout le reste : commande numérique, armoire électrique, variateurs, servomoteurs, codeurs, câblage, interface opérateur. La machine change de génération sans changer de squelette.
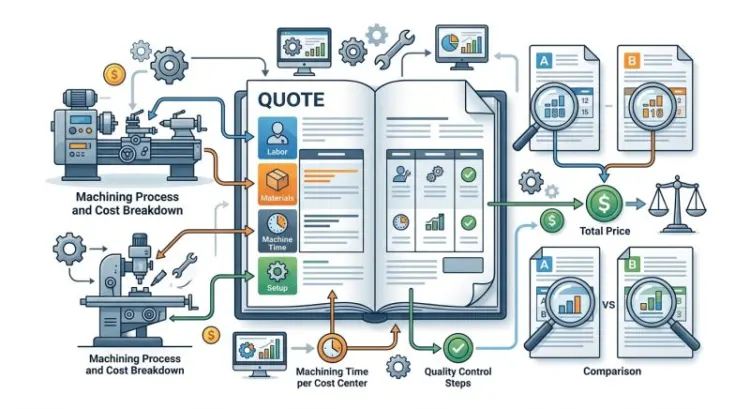
Voilà pourquoi un devis à 15 k€ et un autre à 90 k€ peuvent coexister sur la même machine sans que personne ne mente. Ils ne parlent simplement pas du même chantier. La première chose à exiger d'un rétrofiteur, c'est un périmètre écrit, poste par poste.
Ce que le rétrofit ne répare jamais
Soyons clairs, parce que c'est là que se jouent les projets qui tournent mal.
Un bâti fissuré ne se rattrape pas. Une géométrie hors tolérance de façon irréversible, non plus. Et surtout : une conception dépassée reste une conception dépassée. Une machine dont les courses sont trop courtes pour les pièces d'aujourd'hui le restera après rétrofit. Une machine 3 axes ne deviendra pas 5 axes continus parce qu'on lui a posé une CN moderne. Une cinématique pensée pour des séries de 500 pièces ne conviendra pas mieux à du prototypage unitaire.
Le rétrofit prolonge une machine. Il ne change pas sa nature. Cette phrase mérite d'être affichée dans les bureaux méthodes.
Le vrai atout technique : la fonte a la mémoire longue
Il y a un argument que les mécaniciens chevronnés avancent souvent, et il tient debout. Les bâtis des machines des années 80 et 90 sont fréquemment surdimensionnés. On calculait avec des marges généreuses, on coulait épais, on ne cherchait pas à gratter le dernier kilo.
Et puis il y a le vieillissement naturel. Une fonte qui a passé trente ans en atelier a évacué ses contraintes internes. Elle est stable, dimensionnellement, d'une façon qu'une structure neuve optimisée au calcul par éléments finis n'atteint pas toujours immédiatement.
Attention quand même à ne pas transformer ça en mythe. Cet avantage n'existe que si l'entretien a suivi. Un bâti stable posé sur des glissières laminées et une machine mal calée depuis quinze ans, ça ne donne pas une bonne machine. Ça donne une machine stable dans son défaut.
Les six signaux qui doivent déclencher l'étude
Passons au concret. Voici ce qui se voit, s'entend et se mesure en atelier.
Signal 1 : les pièces détachées de la CN n'existent plus
C'est le déclencheur numéro un, et de très loin. Les cartes d'axes ne se trouvent plus en neuf. On chasse sur le marché de l'occasion, on achète des machines entières pour récupérer une carte, on stocke des pièces « au cas où ».
Le jour où ça tombe en panne, le délai de remise en route ne se compte plus en heures mais en semaines. Parfois davantage. Et pendant ce temps-là, la production s'arrête ou part en sous-traitance d'urgence, ce qui coûte cher dans les deux cas.
Signal 2 : la précision dérive alors que la mécanique paraît saine
États de surface qui se dégradent sans raison apparente. Défauts de positionnement qui apparaissent en cours de journée. Dérive thermique qui oblige à recaler toutes les deux heures.
Ici, tout l'enjeu est de trancher entre deux causes très différentes. Un problème d'asservissement, de boucle de régulation ou de codeur fatigué : c'est du domaine du rétrofit électrique, et ça se règle bien. Une usure de guidage, un jeu dans les vis à billes, une broche en fin de vie : c'est de la rénovation mécanique lourde, et le budget n'a rien à voir.
Seul un relevé géométrique répond à cette question. L'intuition, ici, se trompe une fois sur deux.
Signal 3 : plus personne ne sait la programmer
Celui-là est sournois, parce qu'il ne fait aucun bruit. La machine tourne. Elle produit. Mais deux opérateurs seulement savent la piloter, et l'un des deux part à la retraite en fin d'année.
Langage propriétaire, absence de post-processeur FAO à jour, documentation partiellement perdue : le coût de l'obsolescence logicielle ne se lit sur aucune facture. Il se lit dans le planning, le jour où il faut réorganiser trois équipes autour de la disponibilité d'un seul homme.
Signal 4 : elle est muette dans un atelier connecté
Impossible de remonter un temps de cycle, un motif d'arrêt, une consommation. La machine devient le trou noir du TRS : on sait ce qui entre, on sait ce qui sort, on ne sait rien de ce qui se passe entre les deux.
Dans un atelier qui se dote d'un MES, une seule machine muette suffit à fausser l'ensemble du pilotage. Ce n'est plus un problème de machine, c'est un problème de système d'information industriel.
Signal 5 : l'immobilisation coûte plus cher que l'usinage
Là, il faut sortir la calculatrice, et pas seulement le carnet d'entretien.
Additionner : les heures de maintenance interne passées dessus sur douze mois, la sous-traitance d'urgence quand elle tombe en panne, les retards de livraison, les éventuelles pénalités contractuelles, le temps de production perdu valorisé au taux horaire réel de l'atelier. Le total surprend presque toujours. Beaucoup d'ateliers découvrent qu'ils ont financé un rétrofit complet en trois ans, en pure perte, sans jamais avoir pris la décision.
Signal 6 : la conformité sécurité n'est plus tenable
Protecteurs contournés pour gagner du temps. Arrêts d'urgence dont personne ne sait s'ils sont catégorisés correctement. Aucune analyse de risque à jour. Une notice d'instructions égarée depuis longtemps.
L'enjeu ici n'est plus productif, il est réglementaire, avec la responsabilité de l'employeur en arrière-plan. Le décret 2008-1156 et les obligations de maintien en conformité des équipements de travail ne s'effacent pas avec l'ancienneté de la machine. C'est un sujet qui se traite à froid, dans un projet planifié, plutôt qu'à chaud après un incident.
La grille d'arbitrage : rénover ou racheter
Maintenant, la question qui intéresse vraiment le directeur technique. Cinq critères, à croiser. Aucun ne décide seul.
Le critère mécanique : l'état du bâti et des guidages
C'est le critère éliminatoire, celui qui passe en premier. Si la reprise mécanique nécessaire dépasse à elle seule le tiers du coût d'une machine neuve équivalente, le rétrofit commence à perdre son avantage économique. Au-delà, l'équation se retourne vite.
Comment le savoir avant de signer quoi que ce soit ? Par un diagnostic géométrique. Relevé laser des axes, contrôle de perpendicularité et de rectitude selon les protocoles ISO 230, mesure des jeux, état de la broche, contrôle de la précision de positionnement et de répétabilité.
Ce diagnostic se paie. Il doit se payer. Un rétrofiteur qui vous chiffre un chantier lourd sans avoir mesuré la machine vous vend une estimation, pas un devis.
Le critère économique : le ratio coût de rétrofit sur prix du neuf
Les ordres de grandeur du secteur sont assez stables. Un rétrofit se situe généralement entre 30 et 50 % du prix d'une machine neuve comparable, tous périmètres confondus.
Dans cette fourchette, l'arbitrage se discute et dépend des autres critères. Au-delà de 60 %, il bascule presque systématiquement vers l'acquisition : à ce niveau de dépense, autant partir sur une machine neuve, garantie, avec un support constructeur, une documentation complète et une durée de vie devant elle.
Avec une exception notable, et elle compte : les machines spéciales et les grandes capacités. Quand aucun équivalent neuf n'est disponible sous dix-huit mois, ou quand l'équivalent n'existe tout simplement pas au catalogue, le ratio de 60 % perd sa pertinence. On ne compare plus deux options, on en a une seule.
Le critère industriel : que fait cette machine dans votre flux ?
Deux machines identiques, deux décisions opposées. C'est parfaitement logique.
Une machine goulot, celle qui cadence l'atelier entier, ne se traite pas comme une machine de secours utilisée trois semaines par an. Une machine dédiée à une pièce série sur un marché stable ne se traite pas comme une polyvalente de prototypage qui doit encaisser n'importe quelle demande.
D'où une distinction utile : le rétrofit d'opportunité sur une machine non critique, qu'on planifie tranquillement quand l'atelier respire, et le rétrofit contraint sur un poste goulot, où chaque jour d'immobilisation se paie en carnet de commandes. Le second exige une préparation d'un tout autre niveau : report de charge organisé, pièces approvisionnées avant démontage, planning verrouillé.
Le critère temps : le délai est un argument sous-estimé
Celui-ci fait basculer plus de décisions qu'on ne le croit.
Une machine neuve configurée, avec ses options, son équipement périphérique et sa mise en service, ça se compte en mois. Souvent beaucoup de mois. Sur certaines références, on dépasse largement l'année entre la commande et la première pièce bonne.
Un rétrofit, c'est en général quelques semaines d'immobilisation. Et surtout, c'est planifiable : beaucoup d'ateliers le calent sur l'arrêt estival, ce qui réduit l'impact production à presque rien.
Pour une entreprise saturée, avec un carnet plein et des clients qui attendent, cet écart de délai pèse parfois plus lourd que l'écart de prix. Ça ne se voit pas dans un comparatif à deux colonnes, mais ça se voit très bien dans le chiffre d'affaires de l'exercice.
Le critère fiscal et comptable
Sujet souvent esquivé, à tort.
Une machine ancienne est fréquemment déjà amortie, ce qui modifie le raisonnement. La nature de la dépense compte aussi : selon le périmètre des travaux, une partie peut relever de la charge d'entretien et une autre de l'immobilisation, avec des effets différents sur le résultat de l'exercice et sur la valeur nette comptable.
S'ajoutent les dispositifs d'aide à l'investissement industriel, dont les conditions d'éligibilité évoluent régulièrement et méritent d'être vérifiées au moment du projet, pas de mémoire.
Ce volet se traite avec l'expert-comptable, en amont de la décision et non après. Il ne renversera pas un arbitrage technique, mais il peut déplacer significativement le coût net d'une option par rapport à l'autre.
Ce que contient concrètement un rétrofit complet
Pour savoir ce qu'on achète, il faut savoir ce qu'on démonte. Quatre volets.
La partie commande
Remplacement de la commande numérique par une commande du marché actuel. Ce choix n'est pas anodin : il faut le penser en cohérence avec le parc existant et avec les compétences internes. Aligner les CN de l'atelier sur un même constructeur simplifie la formation, la maintenance et le stock de pièces. C'est une décision de moyen terme, pas un arbitrage technique isolé.
Suit la refonte complète de l'armoire électrique : variateurs, servomoteurs, codeurs, alimentations, protections, câblage entièrement neuf, repérage et schémas à jour. Puis la nouvelle interface opérateur, avec l'écran et la logique de conduite qui vont avec.
La partie mécanique
Contrôle et reprise des glissières, remplacement des vis à billes et de leurs paliers, changement des roulements de broche si l'état le justifie, rattrapage des jeux, remise en ligne des axes.
Puis la validation : réglage et contrôle de la géométrie, avec un procès-verbal de mesures. Ce document doit vous être remis. C'est votre référence pour les années suivantes, et votre preuve si quelque chose dérive.
La partie sécurité et conformité
Analyse de risque, mise en conformité des protecteurs et des circuits de sécurité, catégorisation des arrêts d'urgence, constitution du dossier technique et de la notice.
Et une question qu'il faut poser dès le premier rendez-vous : la modification est-elle jugée substantielle ? Si oui, elle emporte des obligations en matière de marquage CE, avec toutes les conséquences documentaires que cela implique.
Ce volet n'est pas négociable et doit figurer au devis dès l'origine. Un rétrofiteur qui le traite en option, ou qui reste évasif dessus, vous prépare un avenant. Ou pire.
La partie données
Ouverture des protocoles de communication, remontée d'informations vers un superviseur ou un MES, comptage automatique des pièces produites, horodatage des arrêts avec leurs motifs, suivi des temps de cycle réels.
Curieusement, c'est souvent ce volet, le moins coûteux du chantier, qui produit l'effet le plus visible en comité de direction. Une machine qui passe du silence total à une remontée de données fiable transforme le pilotage de l'atelier bien au-delà d'elle-même.
Les pièges qui font échouer un projet de rétrofit
Tous les rétrofits ne se passent pas bien. Voici les quatre causes qui reviennent le plus souvent.
Le diagnostic escamoté
Accepter un devis sans relevé géométrique préalable, c'est signer un chèque en blanc. Point final.
Un audit sérieux contient au minimum : le relevé laser des axes avec les écarts de positionnement et de répétabilité, les contrôles de rectitude et de perpendicularité, l'état des guidages et des vis à billes, l'état de la broche (jeu, vibration, température), l'inventaire de l'électronique existante avec la disponibilité des pièces, et un avis argumenté sur ce qui est récupérable.
Oui, ça se facture. Et c'est très bien ainsi : un diagnostic gratuit est un argument commercial, pas une mesure.
Le périmètre flou et les avenants en cascade
Le scénario classique, et il fait mal. On rénove l'électronique sur une mécanique fatiguée. La machine repart avec une CN moderne, des asservissements impeccables… et reste imprécise, parce que le jeu était dans les vis à billes depuis le début.
Alors on reprend les vis. Puis la broche, qui ne tenait que grâce à l'ancien réglage. Puis les glissières. Et l'addition finit par dépasser le prix d'une machine neuve, sans jamais qu'une seule décision ait été prise consciemment. Chaque avenant paraissait raisonnable pris isolément.
La parade est simple : un périmètre écrit, exhaustif, chiffré poste par poste, adossé au diagnostic. Et une règle claire sur le traitement des découvertes en cours de chantier.
L'oubli de la formation et de la FAO
Une nouvelle commande numérique implique de nouveaux post-processeurs, la reprise des programmes existants, de nouvelles habitudes pour les opérateurs.
Si ce budget n'est pas prévu, il se paie quand même, mais en productivité. La machine rénovée produit moins que l'ancienne pendant plusieurs mois, les opérateurs s'agacent, et la direction se demande pourquoi elle a investi. Le matériel n'y est pour rien.
Ce poste représente une part modeste du projet. L'ignorer coûte bien plus cher que le budgéter.
Le rétrofiteur sans engagement de résultat
Que contractualiser ? Quelques éléments à exiger noir sur blanc : la précision de positionnement et la répétabilité garanties après intervention, la capabilité mesurée sur une pièce d'essai définie ensemble, la durée et le périmètre de la garantie, et un engagement sur la disponibilité des pièces détachées de la nouvelle CN.
Ce dernier point mérite l'attention. Changer une CN obsolète pour une CN dont le support s'arrêtera dans huit ans, ce n'est pas résoudre le problème. C'est le décaler.
Trois scénarios types pour se situer
Le centre d'usinage vertical de quinze ans, mécanique saine, CN abandonnée
Le cas favorable par excellence. Le bâti est bon, la géométrie tient dans les tolérances, les guidages ont été entretenus. Seule la commande pose problème, avec un approvisionnement en pièces devenu aléatoire.
Rétrofit de la partie commande uniquement. Immobilisation courte, budget contenu, retour sur investissement rapide. La machine repart pour une décennie avec, en prime, la remontée de données qu'elle n'avait jamais eue. Dans cette configuration, hésiter n'a pas grand sens.
Le tour à commande numérique de trente ans, broche fatiguée, poste goulot
Ici, l'arbitrage est serré et mérite d'être instruit sérieusement.
Reprise mécanique lourde plus rétrofit électrique complet : on grimpe dans les ratios, probablement au-delà de 50 % du prix d'un tour neuf. Et il s'agit d'un poste goulot, donc chaque semaine d'immobilisation pèse directement sur le carnet.
Deux éléments feront pencher la balance. D'abord le délai de livraison réel d'un tour neuf équivalent : s'il dépasse un an, l'option rétrofit reprend nettement l'avantage. Ensuite la capacité à organiser un report de charge pendant le chantier. Sans solution de repli crédible, le risque d'immobilisation devient le critère dominant, avant même le prix.
La machine spéciale ou de grande capacité sans équivalent sur le marché
Rectifieuse de grande dimension, aléseuse de forte capacité, machine conçue pour un process propriétaire, équipement intégré à une ligne dédiée.
Dans ce cas, le rétrofit s'impose presque toujours, quel qu'en soit le coût. Non pas parce qu'il est économiquement optimal, mais parce qu'il n'y a pas d'alternative disponible dans un délai acceptable. Le raisonnement change de nature : on ne compare plus deux investissements, on sécurise un outil de production dont la disparition arrêterait une activité entière.
Le seul vrai risque, ici, c'est de repousser la décision jusqu'à la panne. À ce moment-là, on ne pilote plus rien.
Comment mener la décision en interne
Quatre étapes, applicables dès la semaine prochaine.
Étape 1 : inventorier et hiérarchiser le parc
Pour chaque machine : âge, heures de fonctionnement cumulées, historique des pannes sur trois ans, criticité dans le flux, disponibilité des pièces détachées, nombre d'opérateurs capables de la piloter.
L'objectif est de sortir de la décision au coup par coup, celle qu'on prend dans l'urgence après une panne, avec un fournisseur au téléphone et une production à l'arrêt. Un plan de modernisation pluriannuel permet de traiter les machines dans le bon ordre, aux bonnes fenêtres, avec des budgets anticipés.
Étape 2 : faire réaliser un diagnostic géométrique et électrique
Sur les deux ou trois machines qui remontent en tête du classement, et sur elles seulement.
Le rapport doit être exploitable dans une décision d'investissement, ce qui suppose : des mesures chiffrées et référencées à une norme, un état précis de chaque sous-ensemble, une estimation du reste à vivre de la mécanique, et une hypothèse de coût par scénario. Un rapport qui conclut « machine en bon état général » ne sert à rien en comité d'investissement.
Étape 3 : construire le comparatif sur cinq ans, pas sur le prix d'achat
C'est l'étape que tout le monde saute, et c'est celle qui décide.
À intégrer dans les deux colonnes : coût d'acquisition ou de rétrofit, coût d'immobilisation valorisé, maintenance prévisionnelle sur la période, consommation énergétique, formation et reprise FAO, valeur résiduelle à cinq ans, et le coût du risque de panne pondéré par la criticité du poste.
Le prix affiché, seul, ne dit presque rien de la décision. Il est simplement le chiffre le plus facile à obtenir, ce qui explique sa popularité.
Étape 4 : sécuriser le planning d'immobilisation
Choisir la fenêtre d'arrêt en fonction de la charge prévisionnelle, pas de la disponibilité du prestataire. Organiser le report de charge, en interne ou en sous-traitance, et le caler avant le démontage.
Enfin, prévoir explicitement la phase de validation : pièce d'essai définie à l'avance, contrôle dimensionnel, capabilité mesurée, avant remise en production. Une machine « rendue » n'est pas une machine qualifiée. La confondre avec l'autre, c'est découvrir un problème sur la première série client.
La règle à retenir
Elle tient en deux lignes.
Rénover quand la mécanique est saine, que la machine sert réellement le flux, et que le coût total reste sous la moitié du prix d'un équipement neuf comparable.
Racheter quand la conception elle-même est dépassée, ou quand la reprise mécanique s'emballe et entraîne le budget au-delà du raisonnable.
Entre les deux, ce sont le délai, la criticité du poste et le traitement comptable qui départagent.
Une dernière chose, et elle compte peut-être plus que le reste. Le rétrofit n'est pas un choix par défaut, ni une solution de repli pour budgets serrés. C'est un levier de compétitivité, à condition d'être décidé sur des mesures et non sur une impression. Trop d'ateliers renouvellent une machine qui avait encore quinze ans devant elle, pendant que d'autres s'acharnent à réparer un équipement dont la conception ne répond plus à leurs pièces depuis longtemps. Dans les deux cas, l'erreur vient du même endroit : personne n'a mesuré.
Avant d'engager le moindre budget, faites objectiver l'arbitrage. Un diagnostic du parc machines, avec relevé géométrique et état de l'obsolescence électronique, coûte une fraction de ce qu'il permet d'économiser. Et il transforme une intuition en décision.