Soudure TIG, MIG ou MAG : quel procédé exiger pour vos assemblages métalliques ?
Un devis de chaudronnerie arrive sur le bureau. Ligne 4 : « assemblage MAG 135, 12 m de cordon ». Ligne 7 : « reprise TIG 141 sur zones apparentes ». Et là, silence. Personne dans la salle ne sait vraiment ce que ces chiffres engagent sur la tenue de la pièce, son aspect final, ni sur la facture qui suivra. On signe, on croise les doigts.
C'est pourtant à ce moment précis que se joue une bonne partie de la qualité du produit fini.
Trois sigles, trois logiques de production complètement différentes. Le TIG, le MIG, le MAG. Tous trois sont des procédés à l'arc sous protection gazeuse, tous trois sont normalisés par l'ISO 4063 (141 pour le TIG, 131 pour le MIG, 135 pour le MAG), et pourtant les confondre revient à peu près à commander une berline quand on avait besoin d'un porte-engins.
L'objectif de ce guide n'est pas de désigner un vainqueur. Il n'y en a pas. Il s'agit de donner au donneur d'ordre les critères concrets pour exiger le bon procédé selon le métal, l'épaisseur, la charge mécanique et le niveau de finition attendu. Et surtout, pour savoir quoi écrire noir sur blanc dans un cahier des charges.
Le principe commun : l'arc électrique et le gaz de protection
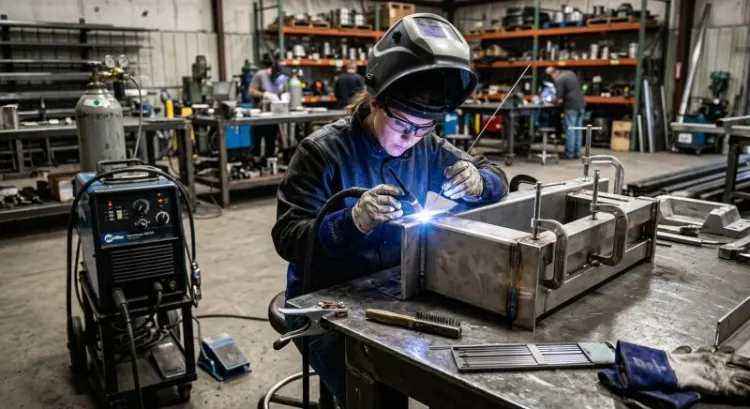
Avant de trancher, il faut comprendre ce qui rassemble ces trois procédés. Dans les trois cas, un arc électrique fait fondre le métal. Et dans les trois cas, un gaz vient protéger ce bain de fusion de l'atmosphère ambiante.
Pourquoi un gaz de protection change tout
L'acier en fusion, c'est un aimant à problèmes. À 1 500 °C, il capte avidement l'oxygène et l'azote de l'air. Résultat sans protection : oxydation immédiate du bain, porosités emprisonnées dans le cordon, fragilisation de la zone soudée.
Une soudure poreuse, c'est une soudure qui ment. Elle paraît correcte à l'œil, elle tient au montage, et elle casse trois ans plus tard sous fatigue vibratoire. Le gaz de protection est donc tout sauf un accessoire : c'est lui qui garantit qu'on obtient bien du métal sain, et non une éponge métallique.
Électrode fusible ou non fusible : la vraie ligne de partage
Voilà la distinction fondamentale, celle qui explique tout le reste.
En TIG, l'électrode est en tungstène. Elle crée l'arc mais ne se consomme pas. Le soudeur tient sa torche d'une main et, de l'autre, amène une baguette d'apport dans le bain, exactement comme un cuisinier qui verserait un filet d'huile au moment précis où il le décide.
En MIG et MAG, le fil EST l'électrode et l'apport à la fois. Il est dévidé en continu, automatiquement, depuis une bobine.
La conséquence est loin d'être anecdotique. En TIG, le contrôle de l'énergie et le contrôle de la matière apportée sont dissociés. Le soudeur peut chauffer sans déposer, ou déposer très peu en chauffant beaucoup. En MIG/MAG, les deux sont liés : plus de fil signifie plus de courant, donc plus de chaleur. Cette liaison mécanique, c'est ce qui donne au MAG sa productivité, et ce qui lui coûte sa finesse.
MIG et MAG : une seule différence, le gaz
Beaucoup de gens les confondent, y compris dans les bureaux d'études. Pourtant l'écart tient en un mot : la réactivité du gaz.
MIG signifie Metal Inert Gas. Argon, hélium, ou mélange des deux. Le gaz protège, point. Il ne participe à rien.
MAG signifie Metal Active Gas. CO₂ pur, ou mélanges argon/CO₂, argon/oxygène. Le gaz participe activement à la réaction chimique dans le bain : il modifie la tension superficielle, améliore le mouillage du cordon, stabilise l'arc.
Corollaire pratique à retenir absolument : le MAG est réservé aux aciers. Le CO₂ dissocié dans l'arc libère de l'oxygène, ce qui oxyderait irrémédiablement l'aluminium. Pour l'aluminium, le cuivre et leurs alliages, c'est MIG ou rien.
Le TIG : la précision au prix de la cadence
Ce qu'il apporte réellement
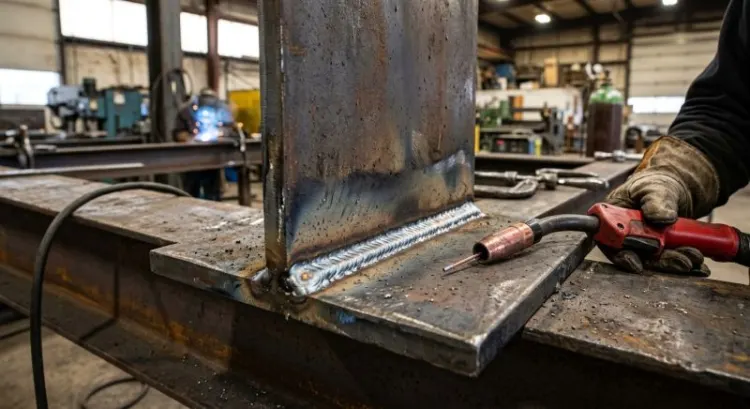
Un cordon TIG bien exécuté ressemble à une pile de pièces de monnaie parfaitement alignées. Pas de projection sur la pièce. Pas de laitier à décaper. Aucune reprise nécessaire dans l'immense majorité des cas.
Au-delà de l'esthétique, il y a la maîtrise. Le soudeur pilote sa pénétration au dixième de millimètre. Il peut souder des épaisseurs à partir de 0,5 mm sans percer la tôle, ce qui reste hors de portée d'un MAG classique.
Ses domaines réservés
Certaines applications ne tolèrent tout simplement aucune alternative.
L'inox alimentaire et pharmaceutique, où la moindre porosité devient un nid à bactéries et où les surfaces doivent rester parfaitement lisses. Les tuyauteries sous pression, où le cordon de racine conditionne la sécurité de l'installation entière. L'aluminium mince. Le titane, qui exige une protection gazeuse quasi maniaque, envers et endroit. Et bien sûr toutes les soudures visibles : garde-corps design, mobilier métallique, pièces d'architecture où le cordon fait partie du dessin.
Ses limites assumées
Le TIG est lent. Très lent. Sur un cordon d'angle en acier de 8 mm, il faut compter trois à quatre fois plus de temps qu'en MAG. Le coût horaire suit mécaniquement.
Il exige aussi un soudeur qualifié, avec une vraie main. Ça ne s'improvise pas en deux semaines de formation. Ajoutons qu'il est intolérant à la saleté : une trace de graisse, un reste de dégraissant mal évaporé, et le bain se pollue. Un courant d'air dans l'atelier suffit à disperser la protection gazeuse et à ruiner un cordon.
Courant continu ou alternatif : le point que personne n'explique
Détail technique, conséquence industrielle majeure.
En courant continu (DC), électrode au négatif, on soude l'acier et l'inox. Simple.
Pour l'aluminium, il faut du courant alternatif (AC). Pourquoi ? Parce que l'aluminium se couvre instantanément d'une couche d'alumine dont la température de fusion avoisine 2 050 °C, alors que le métal en dessous fond à 660 °C. Sans décapage, on fait fondre le métal sous une croûte qui ne fond pas. L'alternance du courant assure ce décapage électrique en permanence.
Conséquence directe pour le donneur d'ordre : un atelier équipé uniquement en postes DC ne peut pas souder votre aluminium en TIG. La question mérite d'être posée avant de commander, pas après.
Le MIG/MAG : le débit au service de la production
Ce qu'il apporte réellement
Le fil se dévide en continu, le soudeur avance, le métal se dépose. Sur les longs cordons et les fortes épaisseurs, l'écart de productivité avec le TIG est écrasant.
Autre atout, souvent décisif : le MIG/MAG se robotise très bien. Semi-automatique en atelier, entièrement automatisé sur cellule robotisée pour les séries. L'apprentissage est également plus rapide, ce qui pèse dans un contexte de pénurie de soudeurs qualifiés.
Les modes de transfert, ce critère que tout le monde oublie
Voici l'information qui manque dans 90 % des consultations. Dire « MAG » ne suffit pas. Il faut préciser le mode de transfert, c'est-à-dire la façon dont la goutte de métal passe du fil à la pièce.
Le court-circuit (short arc) : la goutte touche le bain avant de se détacher. Peu d'énergie, donc peu de déformation. C'est le mode des faibles épaisseurs et du soudage en position (au plafond, en corniche). Son défaut : mal réglé, il produit des manques de fusion invisibles au contrôle visuel. Redoutable.
La pulvérisation axiale (spray arc) : le métal traverse l'arc sous forme de fines gouttelettes projetées. Dépôt massif, pénétration franche, mais énergie élevée. Réservé aux fortes épaisseurs, à plat ou en angle.
Le pulsé : le courant alterne entre un niveau haut qui détache la goutte et un niveau bas qui laisse refroidir. On obtient un transfert propre avec un apport thermique maîtrisé. C'est le meilleur compromis moderne, et c'est aussi ce qui distingue un atelier bien équipé d'un atelier qui fait avec ce qu'il a.
Exigez que le prestataire précise le mode de transfert, pas seulement le procédé. C'est un excellent révélateur de son niveau technique.
Ses limites assumées
Les projections, d'abord. Elles collent à la pièce autour du cordon et demandent un ébavurage, parfois un meulage complet. Ce temps de reprise, on l'oublie systématiquement au chiffrage.
L'aspect du cordon reste moins régulier qu'en TIG, surtout en manuel. Et en extérieur, le vent disperse le gaz : au-delà de 2 m/s environ, il faut bâcher la zone ou basculer sur un procédé à fil fourré autoprotégé.
Tableau de décision : quel procédé pour quel assemblage
| Métal | Épaisseur | Contexte | Procédé recommandé | Alternative acceptable |
|---|---|---|---|---|
| Acier doux | < 2 mm | Carrosserie, tôlerie fine | MAG short arc | TIG DC si aspect |
| Acier doux | 2 à 6 mm | Structure courante | MAG 135 | MAG pulsé |
| Acier doux | > 6 mm | Charpente, châssis | MAG spray arc | Fil fourré |
| Inox | < 2 mm | Agroalimentaire, apparent | TIG DC | MAG pulsé (mélange faible C) |
| Inox | 2 à 6 mm | Cuve, tuyauterie | TIG racine + MAG remplissage | TIG intégral si pression |
| Inox | > 6 mm | Structure non apparente | MAG pulsé | TIG (coût élevé) |
| Aluminium | < 3 mm | Toutes applications | TIG AC | MIG pulsé (opérateur expert) |
| Aluminium | > 3 mm | Série, longs cordons | MIG pulsé | TIG AC si unitaire |
| Acier galvanisé | Toutes | Serrurerie, mobilier urbain | MAG (aspiration obligatoire) | Brasage MIG bronze |
| Cuivre / laiton | Toutes | Décoration, fluidique | TIG DC | MIG (fortes épaisseurs) |
Une lecture s'impose : la colonne « alternative acceptable » n'est pas là pour faire joli. Le choix du procédé est rarement binaire, et un bon fabricant saura défendre un écart s'il le justifie techniquement. Méfiez-vous en revanche de celui qui n'a qu'une seule réponse à toutes les questions. Généralement, c'est qu'il ne possède qu'un seul type de poste.
Les cinq critères qui décident vraiment
1. La nature du métal
Premier filtre, et le plus impitoyable. L'aluminium impose MIG ou TIG AC, jamais MAG, sans discussion possible.
Pour l'inox, l'arbitrage se joue sur l'aspect et l'hygiène : TIG si la pièce est vue ou en contact alimentaire, MAG avec un mélange faiblement carboné (type argon + 2 % CO₂) dans les autres cas. Attention au CO₂ pur sur inox, qui enrichit le bain en carbone et compromet la résistance à la corrosion.
L'acier galvanisé mérite un paragraphe à lui seul. Le zinc se vaporise à 907 °C, bien avant la fusion de l'acier. Il produit des fumées toxiques (fièvre des métaux, très réelle) et génère des porosités dans le cordon. Aspiration à la source obligatoire, vitesse d'avance réduite, et parfois meulage préalable de la zone à souder.
2. L'épaisseur des pièces
En dessous de 1,5 mm, le TIG domine largement. Entre 2 et 5 mm, la zone de recouvrement est réelle : les deux procédés fonctionnent et l'arbitrage se fait sur d'autres critères. Au-delà de 6 mm, le MAG devient économiquement incontournable, sauf exigence qualité particulière comme une racine de tuyauterie sous pression.
Ces seuils restent indicatifs. Un soudeur TIG expérimenté fera du 10 mm en multipasse. La question n'est pas de savoir s'il le peut, mais de savoir qui paiera les heures.
3. La sollicitation mécanique et le niveau qualité
Une pièce simplement maintenue en position n'a pas les mêmes exigences qu'un assemblage soumis à fatigue vibratoire ou à pression interne.
La norme ISO 5817 définit trois niveaux de qualité pour les défauts admissibles : B (le plus sévère), C (intermédiaire), D (le plus tolérant). Ce niveau doit figurer explicitement au devis. Sans mention, le fabricant appliquera son standard interne, qui vaut ce qu'il vaut.
Un exemple parlant : en niveau D, une caniveau de 1 mm est tolérée sur un cordon de 10 mm. En niveau B, elle est refusée. Selon ce que vous cochez, le prix varie de 20 à 40 %.
4. L'aspect visuel
Trois cas à distinguer nettement. La pièce cachée dans un carter, où seule la fonction compte. La pièce peinte, où un cordon MAG correctement ébavuré disparaît sous la couche. La pièce apparente, où le cordon devient un élément du produit fini.
Le TIG se justifie pleinement dans le troisième cas. Le payer dans le premier revient à commander du marbre pour un plancher technique.
5. La quantité, le délai, et le coût réel
C'est ici que les calculs rapides se retournent contre leurs auteurs.
Le coût réel d'une soudure ne se résume pas au temps d'arc. Il faut additionner : préparation et accostage, temps de soudage effectif, ébavurage des projections, meulage éventuel, décapage et passivation sur inox, redressage des déformations.
Un cordon MAG posé en 4 minutes mais qui demande 12 minutes de reprise et de brossage revient plus cher qu'un cordon TIG posé en 11 minutes et livré tel quel. Ce calcul, très peu de donneurs d'ordre le font. Il change pourtant complètement l'arbitrage sur les pièces à finition soignée en petite série.
Ce qu'il faut écrire dans un cahier des charges de soudure
Un cahier des charges soudure tient en une page. Encore faut-il que cette page soit la bonne. Voici ce qu'elle doit contenir.
- Nuance et épaisseur exactes des matériaux : S235JR, S355, 304L, 316L, 5754 H111… Le « acier » générique n'a aucune valeur contractuelle.
- Procédé ISO 4063 imposé ou laissé libre : et si laissé libre, le préciser explicitement pour éviter les malentendus.
- Positions de soudage : à plat, en corniche, au plafond (PA, PC, PE selon l'ISO 6947). Une soudure au plafond n'est pas une soudure à plat plus difficile, c'est un autre métier.
- Niveau de qualité ISO 5817 : B, C ou D.
- Exigence de DMOS/QMOS : descriptif et qualification du mode opératoire selon l'ISO 15614. Obligatoire sur les ouvrages réglementés.
- Qualification des soudeurs : ISO 9606, certificats en cours de validité, sur le domaine concerné.
- Traitements post-soudage : brossage inox (brosse dédiée, jamais utilisée sur acier), décapage, passivation, redressage.
- Contrôles attendus : visuel systématique, ressuage, magnétoscopie, radiographie ou ultrasons selon la criticité. Préciser le taux de contrôle (10 %, 100 %).
Dernier point, souvent oublié : distinguez ce qui relève de l'obligation de résultat (la pièce doit tenir tel effort, présenter tel aspect) de ce qui reste au choix du fabricant (les moyens d'y parvenir). Sur-spécifier les moyens vous prive de l'expertise du soudeur. Sous-spécifier les résultats vous prive de tout recours.
Les erreurs de spécification les plus coûteuses
Imposer le TIG partout « pour la qualité ». Le réflexe est compréhensible, la facture beaucoup moins. Sur un châssis mécano-soudé entièrement peint, le TIG n'apporte strictement rien de fonctionnel et peut doubler le coût de main-d'œuvre. La qualité ne se décrète pas par le procédé, elle se spécifie par un niveau ISO 5817 et se vérifie par des contrôles.
Laisser le procédé libre sur une pièce apparente. Le fabricant optimisera son coût, c'est son métier et c'est légitime. Il livrera du MAG. Vous découvrirez des cordons irréguliers à la réception, et vous n'aurez aucun argument contractuel. Le litige est perdu d'avance.
Oublier la déformation thermique. Sur les grandes structures, l'ordre de soudage et le bridage comptent autant que le procédé. Une poutre de 6 m soudée en continu d'un bout à l'autre arrive vrillée. Le point de soudure alterné, le soudage en pas de pèlerin, le bridage sur marbre : ces éléments se spécifient. Sinon, on paie le redressage, quand le redressage est encore possible.
Négliger la reprise sur inox. Une soudure inox laisse une zone thermiquement affectée bleuie, appauvrie en chrome. Sans décapage puis passivation, cette zone corrode. En quelques mois en ambiance humide, quelques semaines en milieu salin. Combien de garde-corps inox rouillent le long du cordon sur les fronts de mer ? Beaucoup trop. Et à chaque fois, la passivation avait sauté du cahier des charges.
Vérifier la compétence d'un atelier de soudure
Les certifications à demander
ISO 3834, en trois niveaux d'exigence (complètes, normales, élémentaires). C'est la norme d'organisation qualité en soudage : elle atteste que l'atelier possède les procédures, les contrôles et la traçabilité, pas seulement les machines.
EN 1090, obligatoire pour les structures métalliques destinées à la construction, avec ses classes d'exécution EXC1 à EXC4. Un fabricant qui ne l'a pas ne peut légalement pas marquer CE une structure porteuse.
Et bien sûr, les qualifications de mode opératoire (QMOS) et les qualifications de soudeurs (ISO 9606), à jour et couvrant votre domaine : matériau, épaisseur, position, procédé. Un certificat périmé de trois ans n'engage plus personne.
Les questions à poser lors d'une visite d'atelier
Rien ne remplace le déplacement. Quelques minutes sur place valent tous les argumentaires commerciaux.
Regardez le parc machine : combien de postes, quelle génération, y a-t-il des postes AC/DC pour l'aluminium, du pulsé synergique ? Observez la gestion des gaz : bouteilles arrimées, débitmètres en état, mélanges identifiés.
Demandez à voir les moyens de contrôle. Un jeu de calibres de soudure et une lampe suffisent au visuel, mais un atelier sérieux dispose au minimum d'un kit de ressuage.
Interrogez enfin la traçabilité : sait-on quel lot de fil et quelle coulée de baguette ont servi sur telle affaire ? Sur les pièces critiques, cette question est souvent le meilleur test. Un atelier qui hésite vient de vous donner sa réponse.
Un détail supplémentaire, presque anodin : jetez un œil aux brosses inox. Si elles servent aussi sur l'acier, la contamination ferrique est garantie, et avec elle les points de rouille sur vos pièces. Ce genre de détail en dit long sur la rigueur générale de la maison.
Le procédé n'est pas un détail technique, c'est une décision produit
Si l'on devait ne retenir que trois lignes de décision :
L'aluminium impose MIG ou TIG AC, sans exception. L'exigence d'aspect ou d'hygiène impose le TIG, et c'est le seul cas où son surcoût est pleinement justifié. Tout le reste relève du MAG, avec un mode de transfert à préciser et un niveau ISO 5817 à contractualiser.
Le reste est affaire d'arbitrage entre coût, délai et niveau de finition. Un arbitrage qui gagne beaucoup à être posé dès la conception, quand la géométrie de la pièce peut encore évoluer, plutôt qu'au moment du devis, quand tout est figé et qu'il ne reste qu'à subir le chiffrage.
Un bureau d'études qui dialogue avec son soudeur en amont fait souvent gagner 15 à 30 % sur le coût d'assemblage. Simplement en modifiant un accostage, en repositionnant un cordon, en supprimant une soudure en position difficile. C'est peut-être là le vrai sujet, bien avant le choix entre trois sigles.