Tôlerie fine : pliage, poinçonnage et assemblage, comment cadrer votre consultation
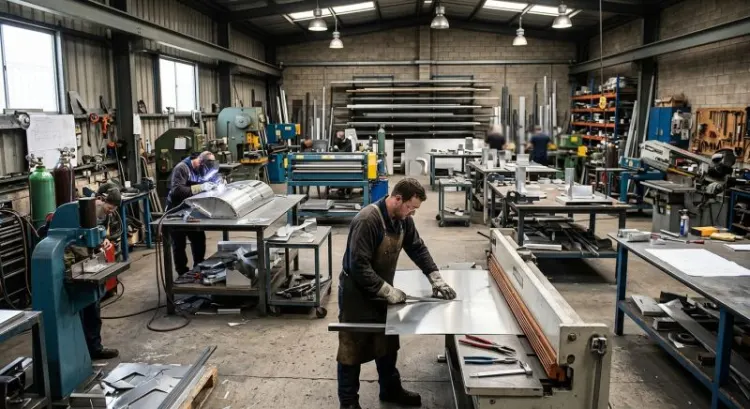
Ce que recouvre réellement la tôlerie fine
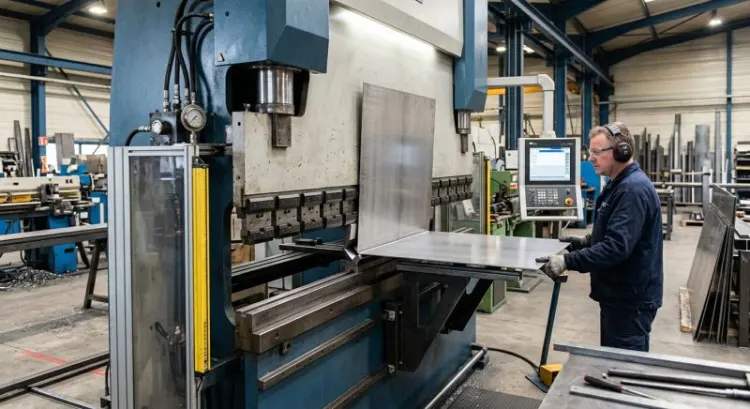
Il y a une phrase qui revient dans presque tous les premiers échanges avec un acheteur : « c'est juste de la tôle pliée ». Et à chaque fois, il faut prendre le temps de démonter poliment le raccourci. Parce que derrière ces trois mots se cache une chaîne de décisions techniques qui, prises dans le mauvais ordre, transforment un projet propre en gouffre à retouches.
La tôlerie fine n'est pas une opération. C'est un enchaînement. Découpe ou poinçonnage, déformation, pliage, assemblage, traitement de surface. Chaque maillon impose ses contraintes au suivant, et surtout, chaque maillon dépend de choix faits en amont, souvent au moment de la conception, parfois par quelqu'un qui n'a jamais mis les pieds dans un atelier.
Cadrer une consultation, c'est simplement rendre ces dépendances visibles avant qu'elles ne coûtent cher.
La frontière d'épaisseur et pourquoi elle change tout
On parle généralement de tôlerie fine jusqu'à 3 mm environ, parfois 4 mm selon les parcs machines et selon la matière. Au-delà, on bascule progressivement vers la chaudronnerie et la mécano-soudure, avec d'autres outils, d'autres tolérances, d'autres logiques de prix.
Cette frontière n'a rien d'administratif. Elle est physique.
En dessous de 3 mm, une tôle se déforme facilement, se manipule à la main, se plie sur une presse plieuse classique avec des outils standards. Elle accepte l'insertion à froid, le clinchage, la soudure par points. Au-dessus, il faut des tonnages plus élevés, des rayons plus généreux, des moyens de manutention, et le vocabulaire change : on ne parle plus de retour élastique de la même manière, la préparation de bords devient un sujet, la soudure devient quasi systématique.
Concrètement ? Une pièce dessinée en 2 mm et une pièce identique en 5 mm ne se consultent pas chez les mêmes fournisseurs. Beaucoup d'acheteurs l'apprennent en recevant deux offres avec un facteur trois entre elles, sans comprendre d'où vient l'écart.
Les matières courantes et leurs contraintes de mise en forme
L'acier DC01 reste le cheval de trait de la tôlerie fine. Souple, tolérant au pliage, économique, il pardonne beaucoup. Son défaut est connu : il rouille, donc il exige un traitement de surface, ce qui réintroduit un poste de coût et un délai.
L'inox 304 ou 316L monte en gamme. Il résiste, il se laisse laquer ou brosser, il tient l'agroalimentaire et le médical. Mais il travaille plus au pliage, il présente un retour élastique plus marqué, il raye, il marque. Un inox brossé mal protégé arrive chez le client avec des traces d'outil dans le sens perpendiculaire au grain, et là, c'est le litige assuré.
L'aluminium, lui, joue une autre partition. Léger, non magnétique, anodisable. Sauf que selon l'alliage et l'état, il fissure au pliage sur des rayons serrés. Un 5754 se plie sans problème. Un 6082 T6 sur un rayon intérieur trop faible, c'est une fissure garantie sur l'extrados. Cette information doit remonter avant la découpe, pas après.
Et puis il y a les tôles prélaquées, les galvanisées, les électrozinguées. Chacune avec sa règle du jeu : la galva se soude mal et dégage, le prélaqué se raye au pliage si l'outillage n'est pas protégé, le zingué post-découpe laisse des tranches nues.
Tôlerie fine, chaudronnerie, mécano-soudure : trois métiers que les acheteurs confondent
La confusion est fréquente et elle fausse les comparaisons.
La tôlerie fine travaille par déformation à froid de tôles minces, en série, avec un outillage standard et des programmes machine. Le prix se construit sur le temps machine, la matière et le nombre de reprises manuelles.
La chaudronnerie travaille des épaisseurs plus fortes, roule, cintre, forme des viroles, des fonds, des enveloppes. Souvent à l'unité ou en petite quantité, avec beaucoup de main-d'œuvre qualifiée.
La mécano-soudure assemble des profilés, des platines, des tubes en structures rigides. Le cœur du métier est là : le soudage, le contrôle des déformations, parfois la reprise en usinage après soudure.
Un même fournisseur peut couvrir les trois. Mais consulter un chaudronnier sur une série de 2 000 capots en 1,5 mm, c'est se garantir un prix hors marché. Et l'inverse est tout aussi vrai.
Le poinçonnage : la première étape qui conditionne tout le reste
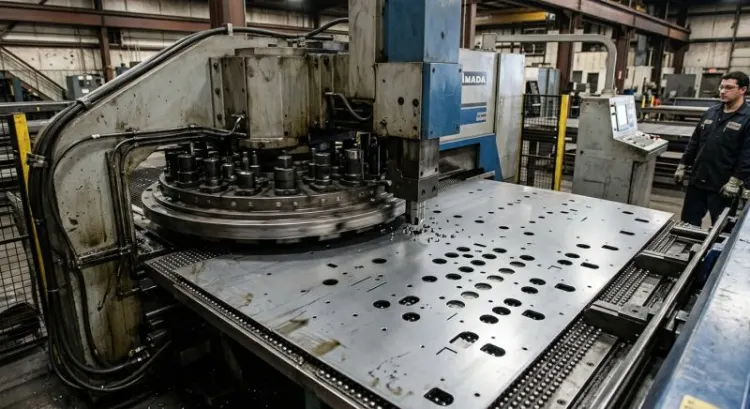
C'est l'opération qu'on regarde le moins et qui décide le plus.
Poinçonnage, découpe laser, combiné : le critère de choix n'est pas le prix à la pièce
Le réflexe habituel consiste à demander « laser ou poinçonnage, qu'est-ce qui est le moins cher ». La question est mal posée.
Le poinçonnage à la tourelle excelle sur les pièces à trous répétitifs, sur les grilles d'aération, sur tout ce qui comporte des formes déformées : bossages, extrusions taraudées, persiennes, raidisseurs. Il produit vite, très vite, dès lors que l'outil existe déjà dans la tourelle.
Le laser prend l'avantage sur les contours complexes, les découpes fines, les formes uniques, les petites séries où aucun outil ne serait rentabilisé. Il ne déforme pas la tôle et ne demande aucun outillage spécifique.
Le combiné poinçonnage-laser réunit les deux sur une même machine, ce qui évite une reprise et un repositionnement.
Le vrai critère de choix, c'est la géométrie de votre pièce croisée avec le volume annuel. Pas le tarif horaire de la machine. Une pièce percée de 180 trous identiques coûtera nettement moins cher en poinçonnage. La même pièce avec un contour découpé en courbes libres partira au laser.
Ce que l'outillage standard sait faire sans surcoût
Chaque atelier dispose d'un jeu d'outils déjà présents en tourelle : diamètres ronds courants, carrés, oblongs, quelques formes spéciales héritées d'anciens projets.
Dessiner vos perçages avec ces diamètres-là, c'est gratuit. Dessiner un oblong de 8,3 mm parce que c'est ce que le configurateur CAO a proposé par défaut, c'est un outil à créer, à monter, à amortir.
Un conseil qui paraît anodin mais qui change les chiffrages : demandez au tôlier la liste de ses outils standards avant de figer les perçages. Beaucoup ne pensent pas à la fournir. Presque tous l'envoient dans l'heure si on la demande.
Les formes déformées : bossages, taraudages extrudés, aérations, lettrages
Ce sont les opérations qui font gagner le plus, et qu'on oublie le plus souvent en conception.
Un taraudage extrudé permet de fileter une tôle de 1,5 mm avec deux à trois filets utiles, sans écrou rapporté. Économie directe : une pièce du commerce en moins, une opération d'insertion en moins, un composant en moins à gérer en nomenclature.
Un bossage remplace une entretoise. Une persienne remplace une grille rapportée. Un raidisseur embouti évite un renfort soudé.
Ces formes se réalisent en un coup de poinçon, dans la foulée de la découpe. Elles réclament simplement d'être prévues au plan et de respecter des distances aux bords. Le bureau d'études du tôlier saura vous dire lesquelles sont accessibles avec son parc.
Les distances minimales entre trous et bords que votre plan doit respecter
Règle de terrain, simple et robuste : la distance entre un trou et un bord ne descend pas sous l'épaisseur de la tôle, et il vaut mieux compter le double pour être tranquille.
Entre deux trous, même logique. Trop proches, la matière entre les deux se déforme ou se déchire au moment du poinçonnage. Le résultat n'est pas une pièce ratée sur mille, c'est une pièce ratée sur cinq, avec un contrôle systématique à la clé.
Et près d'un pli, le sujet devient encore plus sensible. Un trou situé dans la zone de déformation s'ovalise. Systématiquement. On y revient plus bas.
Micro-attaches, bavures et sens de bavure : le détail qui revient en réclamation
Une pièce découpée reste souvent attachée à sa tôle mère par de petites liaisons, les micro-attaches, cassées ensuite manuellement. Elles laissent une trace. Sur un chant visible, cette trace se voit.
Où les placer ? Sur les faces cachées, dans les zones non fonctionnelles, jamais sur un chant qui recevra un joint ou qui sera vu par l'utilisateur final. C'est une information de plan, pas une consigne orale.
Quant à la bavure, elle a un sens. Le poinçon entre par une face et ressort par l'autre : la bavure se forme du côté sortie. Si votre pièce a une face vue et une face cachée, précisez de quel côté vous voulez la bavure. Sinon, l'atelier choisira selon sa logique d'imbrication, et vous découvrirez le résultat à la réception.
Le pliage : là où se joue la faisabilité de votre pièce
S'il ne fallait retenir qu'un seul chapitre de cet article, ce serait celui-là. Le pliage concentre l'essentiel des non-conformités, des allongements de délai et des discussions tendues entre bureau d'études et atelier.
Rayon intérieur, fibre neutre et facteur K : pourquoi votre développé n'est jamais celui du CAO par défaut
Quand une tôle se plie, l'extérieur s'allonge et l'intérieur se comprime. Entre les deux existe une couche qui ne change pas de longueur : la fibre neutre. Sa position dépend du rayon, de l'épaisseur et de la matière. C'est ce que traduit le fameux facteur K.
Conséquence directe : le développé, c'est-à-dire la longueur de tôle à découper à plat, n'est pas la somme des cotes de votre pièce pliée. Il est toujours plus court.
Et voilà le piège. Votre logiciel de CAO applique un facteur K par défaut, souvent 0,44 ou 0,33 selon le paramétrage d'origine. Le tôlier, lui, applique une table de développés issue de ses propres machines, de ses propres outils, de ses propres relevés. Les deux valeurs diffèrent presque toujours.
La bonne pratique tient en une ligne : transmettez le modèle 3D de la pièce pliée, pas le développé. Laissez le fournisseur calculer sa mise à plat avec ses paramètres. C'est lui qui plie, c'est lui qui doit tomber juste.
Combien de projets ont dérivé parce qu'un acheteur avait envoyé un DXF à plat calculé maison ? Beaucoup. Et l'erreur ne se voit qu'après pliage, sur une cote finale hors tolérance de 0,8 mm.
L'ordre des plis et la règle de l'accessibilité de l'outil
Une pièce se plie dans un ordre précis, et cet ordre n'est pas libre. Le poinçon de la presse plieuse doit pouvoir descendre sans heurter une partie déjà pliée.
C'est une contrainte purement géométrique, et elle rend impossibles certaines pièces qui semblent parfaitement logiques en 3D. Un caisson fermé sur quatre côtés avec des retours vers l'intérieur, par exemple, se dessine très bien et ne se plie pas.
Le réflexe utile : avant de figer une conception, demander une revue de faisabilité au tôlier. Un coup de fil de vingt minutes, un modèle 3D partagé, et le sujet est réglé. Ceux qui sautent cette étape la retrouvent trois semaines plus tard, sous forme de devis avec une opération de soudure supplémentaire.
Hauteur minimale de retour, distance trou-pli, retour élastique selon la matière
Trois contraintes qu'il faut connaître, parce qu'elles reviennent en boucle.
La hauteur minimale de retour d'abord. Un pli a besoin d'appui sur la matrice. En dessous d'une certaine hauteur, généralement de l'ordre de quatre fois l'épaisseur plus le rayon, le retour bascule dans le V et le pli n'est pas maîtrisé. Un retour de 3 mm sur une tôle de 2 mm ne se fait pas en pliage standard.
La distance trou-pli ensuite. Un perçage trop proche de la zone de déformation s'ovalise. Comptez au minimum deux fois et demie l'épaisseur plus le rayon entre le bord du trou et le début du pli. En dessous, deux options : accepter la déformation, ou percer après pliage, ce qui ajoute une opération et donc un coût.
Le retour élastique enfin. Toute tôle pliée cherche à revenir un peu en arrière. L'atelier compense en surpliant, avec des valeurs empiriques établies par matière, épaisseur et outillage. C'est aussi pour cette raison qu'un changement de nuance en cours de projet, même à épaisseur identique, oblige souvent à refaire des essais.
Tolérances réalistes : angle, cote entre plis, cumul sur pièce à plusieurs plis
Un pli maîtrisé tient un angle à environ ±0,5°, parfois mieux sur des machines récentes équipées de correction en temps réel. Une cote entre deux plis se tient couramment à ±0,3 mm sur une pièce simple.
Mais attention au cumul.
Sur une pièce à six plis, les écarts s'additionnent. Une cote entre le premier et le dernier pli portera mécaniquement une dispersion plus large. Exiger ±0,2 mm sur une cote qui traverse cinq opérations, c'est demander un contrôle à 100 % et une reprise sur une partie du lot. Ce n'est pas impossible, c'est juste très cher.
La bonne approche consiste à identifier la ou les deux cotes réellement fonctionnelles, celles qui conditionnent le montage, et à les serrer. Le reste suit une tolérance générale.
Sens de laminage, sens de brossage, sens de grain : à préciser sur le plan, jamais à l'oral
Une tôle a un sens. Le laminage oriente la structure du métal, et un pli réalisé parallèlement au sens de laminage risque davantage de fissurer qu'un pli perpendiculaire. Sur de l'aluminium et sur certains inox, ce n'est pas une subtilité théorique.
Le brossage, lui, est purement esthétique, mais tout aussi contraignant. Sur un ensemble de plusieurs pièces assemblées, si les grains ne partent pas dans le même sens, le résultat visuel est désastreux. Le client le voit immédiatement, même sans savoir pourquoi ça le gêne.
Cette information se met sur le plan, avec une flèche et une note. Dite au téléphone, elle disparaît au premier changement d'interlocuteur.
Pliage en l'air, en frappe, panneauteuse : ce que la technologie de l'atelier implique pour vous
Le pliage en l'air est le standard. La tôle repose sur les deux bords du V et le poinçon descend jusqu'à l'angle voulu. Souple, économique, il permet de faire tous les angles avec un seul jeu d'outils. Le rayon intérieur obtenu dépend de l'ouverture du V.
Le pliage en frappe écrase la tôle au fond de la matrice. Plus précis, plus répétable, mais il exige un outil par angle et des tonnages nettement supérieurs. Réservé aux fortes séries ou aux exigences serrées.
La panneauteuse plie par un mouvement de volet, sans déplacer la pièce. Elle brille sur les pièces à nombreux plis courts, sur les grands panneaux, et surtout sur les tôles à surface sensible : elle ne frotte pas, donc elle ne raye pas. Pour de l'inox brossé ou du prélaqué, c'est souvent la seule bonne réponse.
Pourquoi cela vous concerne ? Parce que le rayon intérieur obtenu diffère selon la technologie, et que le développé change en conséquence. Deux ateliers équipés différemment produiront deux pièces légèrement différentes à partir du même plan. D'où l'intérêt, encore une fois, de ne pas figer soi-même la mise à plat.
L'assemblage : le poste qui pèse le plus sur le prix de série
Découpe et pliage sont des opérations machine, rapides et prévisibles. L'assemblage, lui, est souvent manuel. C'est donc là que les minutes s'accumulent, et les minutes en série, ce sont des euros.
Soudure TIG, MIG, par points, laser : critère esthétique contre critère structurel
Le TIG donne un cordon propre, maîtrisé, adapté aux faibles épaisseurs et aux pièces visibles. Il est lent. Sur une série, il pèse.
Le MIG va plus vite, dépose plus de matière, chauffe davantage. Excellent en structure, moins en esthétique fine.
La soudure par points ne fond que localement, ne déforme presque pas et s'exécute en une seconde. C'est la solution de série par excellence sur les tôles minces superposées. Sa limite : elle nécessite un accès des deux côtés et un recouvrement.
La soudure laser, quand l'atelier en dispose, combine vitesse, faible apport thermique et cordon très fin. Elle réclame en revanche une préparation et un accostage rigoureux, donc des pièces amont précises.
La vraie question à trancher avant de consulter : ce cordon est-il structurel ou visible ? Les deux réponses n'appellent pas les mêmes procédés, ni les mêmes prix.
Insertion à froid : écrous à sertir, colonnettes, goujons
C'est probablement la famille de solutions la plus sous-utilisée par les bureaux d'études.
Un écrou à sertir se pose en deux secondes sur une presse d'insertion, dans un trou calibré, sans chaleur et sans déformation. Il offre un filetage propre et résistant sur une tôle de 1 mm. Comparé à un écrou soudé, il est plus rapide, plus propre, sans risque de projection ni de marque sur la face opposée.
Les colonnettes créent un entretoisement entre deux tôles. Les goujons offrent un point de vissage saillant.
Un point de vigilance, tout de même : l'insertion se fait avant traitement de surface la plupart du temps, ce qui impose de protéger les filetages au laquage. Ou après, ce qui suppose que le composant supporte le traitement. Ce choix se discute au moment du chiffrage, pas au moment de la production.
Clinchage, rivetage, collage structural : quand renoncer à la soudure
Le clinchage assemble deux tôles par déformation locale, sans apport de matière, sans chaleur, sans consommable. Rapide, économique, il laisse une empreinte visible des deux côtés, ce qui le disqualifie sur une face vue. Il fonctionne très bien sur des tôles de nature ou de revêtement différents, là où la soudure poserait problème.
Le rivetage aveugle règle les cas où l'accès n'existe que d'un seul côté. Un peu plus cher à la pièce, imbattable en accessibilité.
Le collage structural progresse. Il répartit les contraintes, ne déforme rien, isole galvaniquement deux métaux différents. En contrepartie, il exige une préparation de surface sérieuse, un temps de polymérisation et un outillage de maintien. À réserver aux cas où il apporte une vraie valeur.
Sur tôles prélaquées ou galvanisées, la question ne se pose même pas : la soudure détruit le revêtement et impose une retouche. Clinchage ou rivetage s'imposent.
Conception auto-positionnante : ergots, lumières de repérage, détrompeurs
Voilà le levier d'économie le plus rentable, et il ne coûte rien.
Une pièce dessinée avec des ergots qui viennent se loger dans des lumières correspondantes se positionne seule. L'opérateur emboîte, vérifie d'un coup d'œil, soude. Sans ces repères, il faut un gabarit, un réglage, un contrôle, et l'ensemble prend deux à trois fois plus de temps.
Ajoutez un détrompeur asymétrique, un trou décalé, une encoche qui n'existe que d'un côté, et vous supprimez le montage à l'envers. Ce défaut-là ne se rattrape jamais après soudure.
Le coût de ces ergots et de ces lumières ? Zéro. Ils sont découpés dans la même opération que le reste. Le gain sur une série de 500 pièces se compte en heures.
Déformations et reprises : ce que la soudure coûte en planéité
Un cordon de soudure chauffe, la matière se dilate, puis refroidit et se rétracte. Résultat : ça tire. Une tôle plane devient légèrement voilée, un angle droit s'ouvre ou se ferme de quelques dixièmes.
Sur une pièce cotée à ±1 mm en planéité, personne ne s'en aperçoit. Sur une pièce cotée à ±0,3 mm, il faut soit un gabarit de bridage, soit un redressage manuel après soudure, soit les deux.
Ce poste doit être anticipé au chiffrage. Un tôlier expérimenté le voit à la lecture du plan et le mentionne dans son offre. Un chiffrage rapide, fait à la volée, l'oublie et l'écart apparaît en production, sous forme de dérive de marge ou de discussion pénible sur qui paye la reprise.
Les traitements et finitions à arbitrer avant de consulter
Beaucoup de dossiers arrivent avec une mention « finition à définir ». C'est la porte ouverte à des offres incomparables.
Thermolaquage, zingage, anodisation, brossage : compatibilité matière-procédé
Le thermolaquage convient à l'acier, à l'inox et à l'aluminium. Poudre polyester cuite au four, large choix de teintes, bonne tenue. Sur acier nu, un traitement de préparation reste indispensable pour l'accroche et la tenue à la corrosion.
Le zingage, électrolytique ou par immersion, protège l'acier. Il ne concerne que l'acier. Un aspect métallique standard, pas de choix de teinte réel.
L'anodisation est réservée à l'aluminium. Elle crée une couche d'oxyde dure, incolore ou teintée. Attention, le rendu varie sensiblement selon l'alliage : deux pièces de nuances différentes anodisées ensemble ne ressortiront pas identiques. C'est une source classique de litige sur les ensembles multi-pièces.
Le brossage est mécanique, appliqué principalement sur l'inox et l'aluminium. Il donne un aspect satiné directionnel, et impose de gérer le sens du grain d'un bout à l'autre de l'assemblage.
Masquages, bouchons, filetages à protéger : chaque exception se paie
Un plan de laquage sans exception se traite en flux. Dès qu'il faut masquer une zone, boucher un taraudage, protéger une portée de contact électrique, on ajoute une opération manuelle avant et après cuisson.
Chaque masquage, c'est un opérateur, un adhésif ou un bouchon silicone, une pose, une dépose. Multiplié par la série, cela devient un poste visible sur le devis.
Ce n'est pas une raison pour y renoncer quand c'est fonctionnellement nécessaire. C'est une raison pour le dire dans la consultation, pour que tout le monde chiffre la même chose.
Film de protection, marquage, sérigraphie
Un film pelable protège une face vue pendant le transport et le montage. Il coûte quelques centimes et évite des rayures découvertes chez le client final. À demander explicitement, sinon il n'est pas posé.
Le marquage, gravure laser, tampographie ou étiquette, sert souvent à la traçabilité. Précisez son contenu, son emplacement, sa méthode. « Marquer la référence » ne suffit pas : où, comment, avec quelle taille de caractère ?
La sérigraphie et l'impression numérique ouvrent la porte aux façades, aux panneaux de commande, aux pictogrammes. Elles imposent leurs propres validations et leurs propres bons à tirer, avec un délai supplémentaire.
Le piège du nuancier : RAL, teintes texturées, échantillon de référence
Une référence RAL ne suffit pas à garantir un rendu.
Un RAL 9005 existe en brillant, satiné, mat, texturé, structuré, et chaque poudriste a sa propre formulation. Deux lots issus de deux fournisseurs de poudre différents peuvent présenter un écart perceptible à l'œil sur une grande surface.
La parade est simple, connue, et pourtant rarement appliquée : demander un échantillon de référence validé, le conserver, et l'imposer comme référence contractuelle pour toute la vie du produit. Cinq minutes au démarrage, des semaines de discussion évitées ensuite.
Construire un dossier de consultation qui obtient des prix comparables
On arrive au cœur du sujet. Un bon dossier ne fait pas baisser les prix par magie. Il fait quelque chose de plus utile : il rend les offres comparables, et il permet au fournisseur de proposer des optimisations au lieu de se protéger par une marge de sécurité.
Le minimum vital : 3D natif ou STEP, mise à plan, indice, cartouche
Un dossier complet contient au minimum :
- le fichier 3D de la pièce pliée, en format natif ou en STEP ;
- une mise à plan 2D en PDF avec la cotation fonctionnelle ;
- un cartouche renseigné : référence, désignation, indice, date, matière, épaisseur, finition ;
- un indice de révision clairement identifié.
Ce dernier point mérite qu'on s'y arrête. L'indice n'est pas une formalité administrative. C'est le seul moyen, six mois plus tard, de savoir sur quelle version un lot a été produit, et donc de savoir qui paye quand une pièce ne rentre plus.
Pourquoi un PDF seul vous fait perdre trois jours et fausse le chiffrage
Un PDF n'est pas exploitable directement. Le tôlier doit redessiner la pièce en 3D pour en tirer un développé, un temps de pliage, une imbrication.
Deux conséquences. La première, un délai de réponse allongé, souvent de deux à quatre jours. La seconde, plus sournoise : un risque d'erreur d'interprétation. Une cote ambiguë, un pli dont le sens n'est pas explicite, et le chiffrage porte sur une pièce qui n'est pas la vôtre.
Et comme le fournisseur sait qu'il travaille sur une base incertaine, il ajoute une marge de sécurité. Vous payez cette incertitude, sans même savoir qu'elle figure dans le prix.
Cotation fonctionnelle et tolérances : coter ce qui compte, pas tout
Un plan surchargé de cotes serrées ne rassure personne. Il déclenche l'inverse de l'effet recherché : des contrôles supplémentaires, des rebuts, un prix qui grimpe.
La démarche saine consiste à se poser une question par cote. Qu'est-ce qui se passe si cette dimension varie de trois dixièmes ? Si la réponse est « rien », la cote relève de la tolérance générale.
Sur une pièce de tôlerie type, deux à cinq cotes sont réellement fonctionnelles. Les autres suivent. Identifier ces cotes-là, les entourer, les commenter éventuellement d'un mot sur leur rôle, voilà ce qui distingue un plan professionnel d'un plan simplement complet.
Norme générale de tolérancement à citer explicitement
Sans norme citée, chaque fournisseur applique sa propre pratique interne. Et elles varient.
Citer une norme générale dans le cartouche, avec sa classe de précision, fixe le cadre pour toutes les cotes non tolérancées. C'est une ligne à écrire une fois, et elle supprime un sujet entier de discussion.
Ajoutez, si nécessaire, la norme applicable aux pièces obtenues par découpage et pliage, qui traite spécifiquement des tolérances liées à la déformation.
Nomenclature, sous-ensembles, pièces du commerce : qui achète quoi
Sur un ensemble, la répartition des achats doit être écrite noir sur blanc.
Qui achète les charnières ? Les serrures ? Les joints ? Les visseries ? Le tôlier peut tout sourcer, ce qui simplifie la logistique mais ajoute une marge d'approvisionnement. Ou vous fournissez, ce qui suppose de gérer les délais et les stocks.
Les deux options sont valables. Ce qui ne l'est pas, c'est de laisser la question ouverte. Deux offres, l'une incluant les composants et l'autre non, sont impossibles à comparer, et l'erreur se découvre au moment de la livraison.
Le tableau de quantités par palier, l'outil qui révèle la structure de coût
Ne demandez pas un prix pour une quantité. Demandez un prix pour plusieurs.
Un tableau à quatre ou cinq paliers, par exemple 10, 50, 200, 500 et 1 000 pièces, révèle immédiatement la structure de coût de votre fournisseur. La part fixe, celle du réglage et de la programmation, apparaît en creux. La part variable aussi.
Cette lecture vaut plus qu'une négociation. Elle vous dit exactement à partir de quel volume il devient intéressant de grouper vos commandes, et combien vous coûte réellement le fractionnement de vos lots.
Un exemple parlant : sur une pièce à 12 € l'unité en lot de 20, et 4,80 € en lot de 200, le message est limpide. Ce n'est pas de la matière que vous payez sur les petits lots, c'est du réglage.
Ce que le prix contient vraiment
Amortissement des outillages et programmes : le coût du premier lot
La première pièce coûte cher. Il faut créer le programme de découpe, définir la séquence de pliage, régler la machine, produire un échantillon, le contrôler, corriger.
Ce temps se répartit ensuite sur les pièces suivantes. C'est pour cela qu'un lot de 10 pièces peut coûter le double à l'unité d'un lot de 100, sans que le fournisseur ne gagne un centime de plus.
Une pratique à connaître : certains ateliers acceptent de facturer les outillages et le développement à part, en une ligne dédiée. Cela clarifie considérablement la lecture du prix pièce et facilite les comparaisons.
Imbrication et chutes : pourquoi la géométrie de votre pièce fait varier la matière de 20 %
Les pièces sont imbriquées sur des tôles standard. Plus l'imbrication est dense, moins il y a de chute, moins la matière coûte.
Une pièce rectangulaire s'imbrique presque parfaitement. Une pièce en L, en T ou avec des angles arrondis laisse des vides. L'écart de rendement matière entre les deux cas peut atteindre 20 %, parfois davantage sur des géométries très ouvertes.
Il existe une marge de manœuvre souvent ignorée. Un léger ajustement de la longueur développée, cinq millimètres parfois, peut faire passer une pièce de plus par tôle. Sur une série, le gain est significatif.
Poser la question au fournisseur ne coûte rien : « une modification de dimension améliorerait-elle votre imbrication ? » Les réponses sont parfois surprenantes.
Temps de réglage contre temps machine : l'effet de taille de lot
Sur une pièce à cinq plis, un opérateur passe entre vingt et quarante minutes à régler la presse, à charger le programme, à positionner les butées, à valider la première pièce. Le pliage lui-même prend ensuite une à deux minutes.
Divisez ce réglage par 10 pièces : trois minutes de réglage par pièce. Par 200 : neuf secondes.
Voilà l'explication de la dégressivité, en une opération. Rien de mystérieux, rien de négociable non plus. C'est de l'arithmétique d'atelier.
Conditionnement, transport, stock tampon : les postes oubliés du cahier des charges
Une pièce laquée voyage protégée. Intercalaires, film, caisse ou palette adaptée. Ce conditionnement a un coût, et il n'est pas toujours inclus par défaut.
Un transport standard ne convient pas à des pièces de grande dimension ou fragiles. Précisez le lieu de livraison, la fréquence, le mode.
Et si vous souhaitez un stock tampon chez le fournisseur, avec des appels sur commande, dites-le à la consultation. Cela mobilise de la trésorerie et de la place chez lui, cela se valorise, mais cela sécurise vos délais. C'est un vrai sujet de négociation, à condition d'être posé au bon moment.
Prix ferme, révision matière, indice acier : comment sécuriser un contrat annuel
Les cours de l'acier, de l'inox et de l'aluminium bougent. Parfois beaucoup, et parfois vite.
Sur un engagement annuel, deux approches coexistent. Le prix ferme, où le fournisseur intègre une provision de risque dans son tarif. Ou la clause de révision indexée sur un indice public, où le prix suit le marché à la hausse comme à la baisse.
La seconde option est généralement plus saine pour les deux parties. Elle évite au fournisseur de se protéger par une marge dormante, et elle vous fait profiter des baisses. Elle demande simplement de fixer clairement l'indice de référence, la périodicité de révision et le seuil de déclenchement.
Prototype, présérie, série : trois consultations différentes
Ce qu'on valide au prototype et ce qu'on ne valide pas
Un prototype valide une géométrie, un encombrement, une fonction, un montage. Il répond à la question : est-ce que ça marche ?
Il ne valide ni le prix de série, ni la capacité industrielle, ni la répétabilité des tolérances. Une pièce prototype est souvent réalisée avec des moyens différents, plus de reprise manuelle, plus de temps par pièce.
L'erreur classique consiste à extrapoler le prix série à partir du prototype, en appliquant un coefficient de tête. Le résultat est faux dans les deux sens, et il fausse tout le business plan du produit.
La présérie comme test des tolérances réelles, pas comme mini-série
La présérie sert à mesurer la dispersion. Sur 20 ou 50 pièces produites dans les conditions de série, on relève les cotes critiques et on observe l'étendue réelle.
C'est le moment de vérité. Si la dispersion tient dans l'intervalle prévu, on gèle. Si elle déborde, deux choix : élargir la tolérance quand c'est fonctionnellement acceptable, ou ajouter un moyen de maîtrise, gabarit ou contrôle renforcé.
Cette étape est régulièrement sautée pour gagner trois semaines. Elle se retrouve ensuite, sous forme de tri sur les premiers lots de série, et là, ce sont des mois.
Le passage en série : gel du plan, indice figé, PPAP ou dossier de première pièce
Le passage en série suppose un plan figé, un indice arrêté, un dossier de première pièce validé.
Ce dossier rassemble le rapport dimensionnel de la pièce de référence, le certificat matière, les photos, la description du process. Il devient la référence contractuelle : toute pièce livrée ensuite doit y être conforme.
Dans l'automobile, ce formalisme porte un nom et une procédure lourde. Ailleurs, une version allégée suffit largement. Mais l'existence du document, elle, ne se négocie pas. C'est ce qui permet, deux ans plus tard, de trancher un désaccord en trente secondes plutôt qu'en trois réunions.
Qualité, contrôle et traçabilité : le niveau d'exigence à formuler
Rapport de contrôle dimensionnel : sur quelles cotes, à quelle fréquence
Demander « un rapport de contrôle » est trop vague pour être chiffré correctement.
Ce qui se demande précisément : quelles cotes sont contrôlées, sur combien de pièces, à quelle fréquence, avec quel moyen de mesure.
Un contrôle sur trois cotes fonctionnelles, sur cinq pièces par lot, avec un rapport transmis à la livraison, c'est une exigence claire, chiffrable, et raisonnable. Un contrôle à 100 % sur toutes les cotes, c'est une exigence qui peut doubler le prix de la pièce.
Certificat matière, coulée, conformité RoHS ou REACH
Le certificat matière atteste de la nuance et de la composition. Il est délivré par le sidérurgiste et transmis par le tôlier.
La traçabilité coulée va plus loin : elle relie chaque pièce à un lot de matière identifié. Indispensable en médical, en aéronautique, en pression. Coûteuse ailleurs, car elle impose une gestion physique des lots séparés en atelier.
Les attestations RoHS et REACH concernent les substances. Elles se demandent au moment de la consultation, pas à la première livraison, car elles peuvent orienter le choix des revêtements et des composants.
Contrôle d'aspect : définir des zones et une distance d'observation plutôt que « soigné »
« Aspect soigné » ne veut rien dire. Ou plutôt, cela veut dire une chose différente pour chacun.
La méthode qui fonctionne repose sur trois éléments. D'abord, une zone : face A visible en permanence, face B visible occasionnellement, face C jamais vue. Ensuite, une distance d'observation, typiquement 50 cm pour une face A, un mètre pour une face B. Enfin, un éclairage normal, non rasant.
Un défaut invisible à 50 cm sous éclairage normal n'est pas un défaut. Cette convention, écrite dans le cahier des charges, désamorce l'immense majorité des litiges d'aspect. Elle prend quatre lignes.
Traitement des non-conformités et retours
Ça arrivera. Autant l'avoir prévu.
Le processus se décrit simplement : qui constate, sous quel délai la non-conformité est signalée, qui décide entre tri, retouche, remplacement ou dérogation, et qui supporte les coûts selon l'origine du défaut.
Écrire ces quatre points transforme un incident en procédure. Sans eux, chaque cas devient une négociation, et la relation s'abîme un peu plus à chaque fois.
Choisir son tôlier : les critères qui discriminent vraiment
Parc machine et intégration : combien de sous-traitants derrière votre fournisseur
Un tôlier intégré maîtrise découpe, pliage, assemblage en interne. Il pilote ses délais, il réagit vite, il corrige sans attendre.
Un tôlier qui sous-traite le pliage, la soudure et le traitement de surface ajoute des transports, des interfaces et des risques de délai. Ce n'est pas éliminatoire, beaucoup de très bons ateliers sous-traitent le laquage, qui est un métier à part entière. Mais il faut le savoir.
La question se pose franchement : quelles opérations réalisez-vous en interne, lesquelles confiez-vous à l'extérieur, et à qui ? Un fournisseur solide répond sans détour.
Capacité de bureau d'études et aptitude à challenger votre conception
C'est probablement le critère le plus différenciant, et le moins évalué.
Un tôlier qui se contente de chiffrer ce qu'on lui envoie apporte un prix. Un tôlier qui revient avec trois propositions, remplacer deux écrous soudés par des taraudages extrudés, ajuster une cote pour améliorer l'imbrication, modifier un pli pour supprimer une reprise, apporte de la valeur.
Sur une série significative, ces propositions représentent régulièrement 10 à 20 % du prix. Parfois plus.
Comment l'évaluer avant de s'engager ? Envoyez une pièce test en consultation et observez la réponse. Un prix sec, ou un prix accompagné de remarques ? La différence saute aux yeux.
Réactivité, délais annoncés, gestion des urgences
Le délai standard compte, évidemment. Mais la capacité à absorber un imprévu compte souvent davantage.
Un fournisseur qui tient six semaines de manière fiable vaut mieux qu'un fournisseur qui annonce trois semaines et en livre sept une fois sur deux. La fiabilité de la promesse prime sur sa longueur.
Sur les urgences, mieux vaut poser la question directement : quelle est votre capacité à traiter une commande express, et à quelles conditions ? Une réponse honnête vaut mieux qu'un « on se débrouille toujours » qui ne veut rien dire.
Proximité géographique : quand elle compte, quand elle est un faux critère
La proximité compte réellement en phase de développement. Se déplacer dans l'atelier, voir une pièce sortir de la presse, discuter d'un problème devant la machine, cela fait gagner des semaines.
Elle compte aussi sur les pièces volumineuses, où le transport pèse lourd dans le prix rendu.
En revanche, sur une série stabilisée de pièces compactes, avec un plan figé et un process rodé, elle devient largement secondaire. Un fournisseur à 400 kilomètres qui livre juste et à l'heure vaut mieux qu'un voisin approximatif.
La bonne question n'est donc pas « est-il proche ? » mais « à quel moment du projet ai-je besoin d'être sur place ? »
Les questions à poser lors d'une visite d'atelier
Une visite d'atelier révèle en une heure ce qu'aucun questionnaire ne montrera. Quelques points à observer et à demander :
- l'état général du rangement et le tri des pièces en cours, révélateur de l'organisation réelle ;
- l'âge et le nombre de presses plieuses, ainsi que la disponibilité des outillages ;
- comment sont stockées les pièces laquées en attente d'expédition ;
- le poste de contrôle : existe-t-il, est-il équipé, est-il utilisé ?
- la charge actuelle de l'atelier et le carnet de commandes ;
- la façon dont les non-conformités internes sont identifiées et traitées.
Un détail qui en dit long : demandez à voir une pièce en cours de fabrication pour un autre client, et écoutez comment on vous en parle. Le niveau de détail de la réponse est un excellent indicateur.
Les erreurs de cadrage qui coûtent le plus cher
Consulter sur un plan non figé
Consulter pendant que la conception bouge encore, c'est se garantir des devis qui ne correspondront à rien. Le fournisseur chiffre l'indice B, vous produisez l'indice D, et les écarts se règlent en avenants.
Si le projet est vraiment urgent, mieux vaut annoncer clairement qu'il s'agit d'une estimation préliminaire, avec une consultation ferme prévue à une date donnée. C'est honnête, et cela évite de brûler la crédibilité de la demande suivante.
Sur-tolérancer par précaution
Serrer toutes les cotes « au cas où » est le réflexe le plus coûteux du bureau d'études, et le plus répandu.
Le fournisseur ne peut pas deviner lesquelles comptent. Il applique donc les moyens correspondant à la plus exigeante, et il chiffre en conséquence. Sur une pièce simple, la différence entre une cotation raisonnable et une cotation défensive atteint facilement 30 %.
Comparer des offres sur des périmètres différents
Trois offres à 4,20 €, 5,80 € et 7,10 €. La première n'inclut ni finition ni composants. La deuxième inclut le laquage. La troisième inclut tout, plus le contrôle et le conditionnement.
Comparées telles quelles, elles racontent n'importe quoi.
La seule parade consiste à imposer une trame de réponse identique, avec des lignes séparées pour chaque poste. Cela demande un peu de rigueur à la rédaction de la consultation, et cela rend l'analyse évidente.
Découvrir la finition après la validation du prototype
Le prototype est validé brut, tout le monde est content, et la finition arrive ensuite. Sauf que le laquage ajoute une épaisseur qui bloque un ajustement, que l'anodisation modifie une cote de perçage, ou que le masquage de six taraudages fait bondir le prix.
La finition se décide au début. Elle influence la matière, les tolérances, l'ordre des opérations et l'assemblage. Elle n'est pas une couche de peinture posée à la fin, c'est un paramètre de conception.
Négocier le prix pièce sans discuter la taille de lot
Obtenir 3 % sur le prix unitaire quand on aurait pu obtenir 25 % en doublant la taille de lot, c'est le grand classique de l'achat de tôlerie.
La structure de coût est dominée par les temps fixes. Le vrai levier n'est donc pas la négociation frontale, c'est l'organisation des commandes. Regrouper, planifier, lisser, engager sur un volume annuel avec des livraisons échelonnées. Ce sont ces mécanismes qui font bouger les chiffres.
Modèle de trame de consultation à reprendre
Les rubriques indispensables
Une consultation bien construite tient sur deux pages et couvre :
- Identification : référence, désignation, indice, date, contact technique et contact achat ;
- Définition technique : matière, nuance, épaisseur, état de surface, fichiers joints avec leurs formats ;
- Tolérancement : norme générale citée avec sa classe, liste des cotes fonctionnelles ;
- Traitement et finition : procédé, teinte et brillance, zones à masquer, échantillon de référence ;
- Assemblage : composants à insérer, qui les fournit, procédés imposés ou libres ;
- Quantités : tableau à quatre ou cinq paliers, prévisionnel annuel, rythme d'appel envisagé ;
- Qualité : niveau de contrôle attendu, documents demandés, critères d'aspect avec zones et distance ;
- Logistique : conditionnement, lieu de livraison, délai souhaité pour le premier lot et pour la série ;
- Commercial : validité de l'offre, conditions de règlement, clause de révision matière ;
- Réponse attendue : format imposé, date limite, décomposition par poste exigée.
Les informations qui accélèrent une réponse de 48 heures
Quatre éléments font gagner un temps considérable au chiffreur, et donc à vous.
Le fichier 3D exploitable, d'abord. Sans lui, comptez plusieurs jours de plus.
Le volume annuel prévisionnel, ensuite. Il oriente immédiatement le choix du process et permet un chiffrage juste plutôt que prudent.
La destination finale du produit, aussi. Savoir si la pièce part en environnement intérieur, extérieur, agroalimentaire ou marin permet au fournisseur de proposer la bonne solution, voire une alternative moins chère à performance égale.
Une photo ou un croquis de l'ensemble monté, enfin. Cela paraît accessoire. Ça ne l'est pas du tout : voir comment la pièce s'intègre déclenche souvent la remarque qui fait économiser le plus.
Cadrer, c'est déjà négocier
Il y a une idée reçue tenace selon laquelle la performance achat en tôlerie se joue au moment de la discussion tarifaire. L'expérience montre l'inverse, assez systématiquement.
Le prix se construit bien avant. Il se construit dans le choix d'un taraudage extrudé plutôt que d'un écrou soudé. Dans un ergot de positionnement dessiné en trente secondes. Dans une tolérance à ±0,5 mm au lieu de ±0,1 mm sur une cote qui n'en avait pas besoin. Dans un tableau de quantités qui montre où se situe le point d'équilibre.
Un dossier de consultation complet ne sert pas seulement à recevoir des devis comparables. Il envoie un signal. Il indique au fournisseur qu'il a en face de lui quelqu'un qui connaît le métier, et cela change la nature même de la relation. On passe d'une transaction à une collaboration technique.
Alors combien de temps faut-il pour monter un tel dossier ? Une demi-journée sur une pièce simple, deux jours sur un ensemble complexe. Face à ça, le coût d'un mauvais cadrage se compte en semaines de retard, en lots repris, en séries entières à trier.
Le calcul est vite fait.