Traitement de surface : anodisation, galvanisation ou revêtement PVD ?
Qu'est-ce qu'un traitement de surface, au juste ?
Avant de plonger dans les détails techniques, il faut comprendre pourquoi les industriels investissent tant de ressources dans le traitement des surfaces. Une pièce métallique brute, c'est joli sur le papier, mais en réalité ? C'est une cible facile pour la corrosion, l'usure prématurée et les défaillances inopinées.
Un traitement de surface remplit trois rôles fondamentaux : d'abord, il protège le matériau sous-jacent de l'oxydation et de la corrosion. Ensuite, il améliore l'esthétique finale du composant. Enfin, et c'est souvent oublié, il confère au matériau des propriétés fonctionnelles supplémentaires : dureté accrue, conductivité électrique, biocompatibilité, ou encore glissance.
Le choix du traitement n'est jamais neutre. Il dépend entièrement de la matière première, du contexte d'exposition de la pièce, des normes applicables et du budget alloué. Choisir le mauvais traitement, c'est risquer des surcoûts de maintenance, des remplacements prématurés, ou pire, une défaillance catastrophique en service.
L'anodisation : la protection maison de l'aluminium
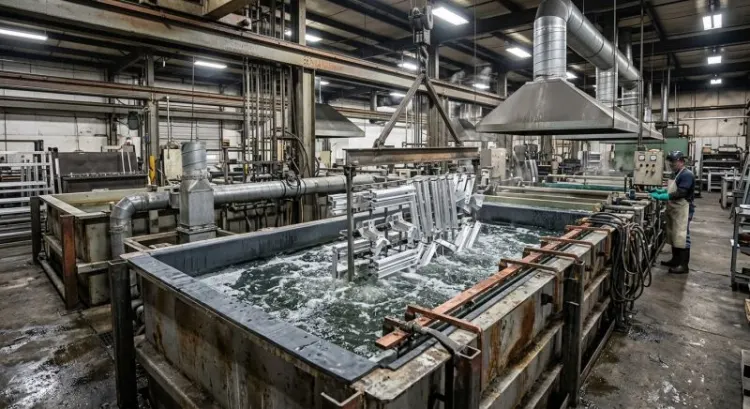
L'anodisation est un procédé électrochimique fascinant. Contrairement à ce qu'on pourrait croire, on ne dépose pas une couche externe protectrice : on transforme littéralement la surface du matériau. En immergeant une pièce en aluminium dans une solution acide et en appliquant un courant électrique, on crée une couche d'oxyde d'aluminium extrêmement dense et adhérente. C'est la pièce elle-même qui devient sa propre armure.
Le processus commence par le nettoyage, puis le décapage chimique pour ôter les oxydes naturels. Vient ensuite l'immersion anodique proprement dite, où des bulles d'oxygène transforment progressivement la surface. Pendant cette étape, on peut introduire des colorants pour créer une palette quasi illimitée de teintes : noir profond, rouge, bleu, vert, doré.
L'anodisation offre des avantages non négligeables. Les pièces restent légères, l'aluminium gardant sa densité naturelle. La couche d'oxyde offre une excellente barrière contre la corrosion, particulièrement en environnement peu agressif. Les coloris diversifiés permettent une personnalisation esthétique que peu d'autres procédés rivalisent. Et puis, il y a quelque chose de séduisant dans cette approche chimique, presque élégante.
Mais l'anodisation a ses limites. La couche produite reste relativement fine (généralement 5 à 100 microns selon le type), ce qui la rend vulnérable aux milieux agressifs ou salins. En environnement marin, elle s'avère insuffisante. De plus, si la couche est poreuse ou endommagée, l'aluminium sous-jacent s'oxyde rapidement. Il existe une finition post-anodisation appelée « scelage » qui améliore la performance, mais elle augmente le coût et le délai.
Pour l'anodisation classique, comptez entre 5 et 20 euros par décimètre carré. Les pièces massives ou complexes peuvent atteindre des prix légèrement supérieurs. Les délais varient de 2 à 5 jours selon la charge du prestataire.
La galvanisation : le classique qui dure
Si l'anodisation est l'amie de l'aluminium, la galvanisation est l'allié incontournable de l'acier. C'est un procédé ancien, éprouvé, qui continue de dominer dans les applications lourdes. La raison ? Une efficacité démontrée sur des décennies, même dans les conditions les plus hostiles.
La galvanisation fonctionne sur un principe double. Le zinc déposé en surface crée d'abord une barrière mécanique qui isole l'acier de l'humidité. Mais il y a plus : le zinc est chimiquement plus « réactif » que l'acier. Si la couche est endommagée et que l'acier s'expose, le zinc se sacrifie et s'oxyde en premier, offrant une protection cathodique au métal noble. C'est une stratégie de défense intelligente et passive.
Trois variantes principales existent. La galvanisation à chaud plonge les pièces dans du zinc fondu à 840°C. C'est la technique la plus robuste, celle qui produit les couches les plus épaisses et les plus durables. L'électrozingage appliquer le zinc par électrolyse, offrant plus de contrôle sur l'épaisseur et une finition plus régulière. La sherardisation, moins courante, diffuse le zinc en profondeur dans la surface acérée par chauffage en atmosphère inerte.
Les avantages sautent aux yeux : durabilité exceptionnelle (souvent 30 à 50 ans en milieu urbain, 20 à 30 ans en bord de mer), coût-efficacité indéniable, et épaisseurs imposantes (75 à 150 microns pour l'à chaud). Les normes ISO et EN sont strictes, garantissant une qualité standardisée mondialement.
Le revers de la médaille ? L'esthétique en prend un coup. Le zinc galvanisé à chaud crée une texture cristalline typique qui ne plaît pas à tout le monde. La finition est grise, mate, peu luxueuse. En environnement urbain agressif ou en présence de sels (route hivernale, zones côtières), des phénomènes de corrosion blanche peuvent survenir. Et pour certaines applications sensibles, cette texture est tout simplement inacceptable.
Le galvanisage à chaud coûte entre 3 et 12 euros par kilogramme de pièce traitée, selon le volume. L'électrozingage grimpe généralement entre 8 et 25 euros par décimètre carré. Les délais sont comparables : 3 à 7 jours pour l'à chaud, un peu plus court pour l'électrozingage.
Le revêtement PVD : la technologie pointue
Le PVD (Physical Vapor Deposition) représente un saut technologique complet. Là où l'anodisation transforme et la galvanisation dépose, le PVD crée une couche extrêmement fine mais horriblement dure sur n'importe quel substrat. C'est la technologie des pièces exigeantes, des applications de pointe.
Le processus se déroule en chambre à vide. On vaporise un matériau cible (titane, nitrure de titane, nitrure de chrome, alliages) sous forme d'ions, puis on les projette sur la pièce où ils se condensent en couche microscopique. Les résultats varient selon le matériau et les conditions : TiN produit une couche dorée ultra-dure, CrN offre une teinte grise et une excellente tenue chimique, AlTiN supporte les hautes températures. On peut empiler plusieurs couches pour des performances surhumaines.
Les chiffres parlent d'eux-mêmes. La dureté des revêtements PVD dépasse 2000 à 3000 HV, là où la majorité des aciers tournent autour de 600 HV. L'usure par frottement diminue drastiquement. L'adhérence est exceptionnelle si le substrat est bien préparé. Et l'esthétique ? C'est un vrai bonus : couleurs dorées, grises, noires, brillantes ou mates selon la composition.
La biocompatibilité est un atout majeseur pour les applications médicales. Un outil chirurgical revêtu PVD ne relâche pratiquement aucun ion métallique, crucial pour les implants ou les dispositifs de contact prolongé.
Mais il y a un revers. La couche reste extrêmement fine, rarement au-delà de 5 à 8 microns. Bon pour les outils de précision, mauvais si on demande une protection massive contre la corrosion chimique. Les géométries complexes et les cavités fines se traitent difficilement, car la vapeur ne pénètre pas partout uniformément. Le coût unitaire est élevé, ce qui rend le procédé viable surtout en production de volume modéré à fort.
Tarifier le PVD, c'est jalonner un spectre large : entre 8 et 30 euros par décimètre carré, selon l'épaisseur, la composition du revêtement et la complexité géométrique. Pour une arme tranchante ou un outil rotatif de précision, c'est souvent justifié. Pour une simple pièce structurale, c'est probablement overkill.
Les trois en face à face
Mettre ces trois techniques côte à côte, c'est confronter trois philosophies différentes. L'anodisation choisit la finesse et la polyvalence. La galvanisation mise sur la robustesse à long terme. Le PVD vise l'excellence ponctuelle.
| Critère | Anodisation | Galvanisation | PVD |
|---|---|---|---|
| Épaisseur typique | 5-100 µm | 75-150 µm | 1-8 µm |
| Durabilité estimée | 10-20 ans | 30-50 ans | 5-15 ans |
| Coût relatif | Faible | Très faible | Élevé |
| Rendu visuel | Coloré, brillant | Gris mat, texturé | Noir, doré, gris |
| Matériaux compatibles | Aluminium surtout | Acier, fonte | Tous les métaux |
| Environnement marin | Faible | Excellent | Bon |
Au-delà de ce tableau synthétique, il existe des situations où on hybride les approches. Galvaniser puis revêtir en PVD pour les outillages destinés aux milieux agressifs. Anodiser puis sceller pour améliorer la barrière. Chaque combinaison a ses justifications et ses coûts propres.
Comment choisir ? L'arbre de décision
Sélectionner le bon traitement ressemble à un diagnostic médical : on évalue d'abord le patient (la pièce et son matériau), puis la pathologie potentielle (le contexte d'exposition), puis on prescrit un traitement approprié.
Premier critère : le matériau de base. Une pièce en aluminium s'oriente naturellement vers l'anodisation, sauf si elle doit résister à des milieux vraiment agressifs. Les aciers, eux, trouvent généralement leur salut en galvanisation pour les applications longue durée, PVD pour les outils haute performance. Les alliages spécialisés (titane, nickel) offrent d'autres options.
Deuxième critère : l'environnement d'exploitation. Intérieur climatisé avec humidité stable ? L'anodisation suffira, économique et esthétique. Extérieur en zone côtière avec embruns salins ? Galvanisation obligatoire, peut-être doublée d'une couche supplémentaire. Outil de précision soumis à usure rapide ? PVD prime sur tout.
Troisième critère : les contraintes esthétiques. Un composant visible, destiné à un produit grand public haut de gamme, nécessite une finition impeccable. L'anodisation colorée ou le PVD noir brillant répondent à cet objectif. La galvanisation à chaud, avec sa texture rurale, convient mieux à l'industrie lourde où l'apparence importe peu.
Quatrième critère : l'enveloppe financière et le volume. Une petite série de pièces premium en PVD peut justifier l'investissement. Un million de pièces standard de construction en acier ? Galvanisation à froid, évidemment. Mille composants d'électronique grand public en aluminium ? Anodisation classique.
Cinquième critère : les délais et la capacité des prestataires. Galvanisation à chaud saturée ? Il faudra attendre, ou chercher un électrozingage. PVD en chambre à vide rare localement ? Prévoir un délai d'expédition.
Sixième critère : les normes et certifications. L'aéronautique impose des traçabilités strictes et des épaisseurs minimales. Le médical exige biocompatibilité et hygiénabilité. L'électronique grand public demande conformité RoHS. Le bâtiment public vent durabilité et ISO certifiée.
Des cas réels par secteur
L'automobile, c'est le laboratoire vivant des traitements de surface. Les pièces de châssis en acier, structurales et longévité critique, reçoivent de la galvanisation à chaud. Les éléments de moteur, soumis à friction et température, se parent de PVD. Les panneaux de carrosserie et les finitions visibility-related oscillent entre anodisation pour l'aluminium et vernis coloré pour l'acier. Chaque choix répond à une contrainte mécanique précise.
L'aéronautique, c'est l'extrême. Un centimètre cube de pièce aéro coûte mille fois plus cher qu'un centimètre cube banal. Le traitement doit être irréprochable, tracé, garanti. Galvanisation pour les structures légères, PVD pour les surfaces de glissement critique, finitions spécialisées pour l'électro-magnétisme. Aucun compromis, zéro défaut toléré.
En environnement marin et côtier, c'est la galvanisation qui règne. Les ports, les bateaux, les installations offshore vivent avec la galvanisation à chaud et parfois la peinture surcomplémentaire. Pourquoi ? Parce que 30 ans sans maintenance, c'est une promesse que seul ce procédé tient.
Le médical et les implants exigent le PVD, exclusivement ou presque. La biocompatibilité n'est pas négociable. Les instruments chirurgicaux dorés au TiN ne sont pas juste beaux, ils sont sains.
L'électronique grand public alterne. Boîtiers en aluminium usinés : anodisation. Ressorts en acier : galvanisation légère. Connecteurs de précision : PVD. Chaque élément sa protection miniaturisée.
Environnement et réglementation : les contraintes modernes
Traiter une surface, c'est utiliser de l'électricité, des acides, des produits chimiques, et générer des effluents. L'impact environnemental n'est pas fictif. La galvanisation à chaud, bien que robuste, consomme énormément d'énergie pour fondre le zinc. L'électrozingage rejette des traces de zinc et des acides. L'anodisation produit des boues d'hydroxyde d'aluminium. Le PVD, pour sa part, reste relativement propre en résidus chimiques directs, mais exige de l'énergie pour la chambre à vide.
Les normes se durcissent. L'ISO 9227 définit les catégories de corrosivité et les durabilités attendues. L'EN 12944 spécifie les systèmes de peinture anticorrosion. RoHS et REACH encadrent les substances dangereuses : fini le chrome hexavalent en anodisation, direction le chrome trivalent. Les certificats ISO 9001 et 14001 sont devenus monnaie courante chez les prestataires sérieux.
Plusieurs prestataires investissent dans des procédés plus durables. L'anodisation en eau froide réduit la consommation énergétique. Les traitements sans chrome en galvanisation alternative émergent. La chambre PVD améliore son recyclage des gaz. Tendance claire : demain, le traitement de surface sera plus vert, ou ne sera pas.
Pas de solution universelle, simplement du contexte
Il n'existe aucun traitement qui convient partout. L'anodisation excelle pour l'esthétique et la légèreté, s'effondre en environnement salin. La galvanisation garantit la durabilité mais sacrifie l'apparence. Le PVD offre des performances extrêmes sur une durée mesurée et à coût élevé.
La vraie compétence consiste à poser les bonnes questions, évaluer les contraintes réelles, négocier le meilleur équilibre entre performance, durée de vie, esthétique et budget. C'est un exercice qui demande de l'expérience, de la connaissance technique, et une certaine intuition industrielle.
Avant de valider un traitement, convier un spécialiste des finitions de surface reste la sage précaution. Les erreurs de choix coûtent cher : remplacements prématurés, réclamations clients, pertes de marché. Investir quelques euros dans une consultation évite souvent des milliers en déboires ultérieurs.