Contrôle non destructif : ressuage, ultrasons ou radiographie, quel examen exiger de votre sous-traitant ?
Ce que le contrôle non destructif détecte réellement (et ce qu'il ne détecte pas)
Un rapport de contrôle non destructif arrive avec le lot de pièces. Tampon du labo, conforme, signature. Six mois plus tard, la pièce casse en service, et l'expertise révèle une fissure de fatigue amorcée sur un défaut de soudage qui existait déjà à la livraison. Le rapport ne mentait pas. Il répondait simplement à une autre question que celle qu'il fallait poser.
C'est la mécanique la plus fréquente des litiges qualité en sous-traitance industrielle. Le donneur d'ordre a écrit « contrôle non destructif à réaliser » dans son cahier des charges. Le sous-traitant a choisi la méthode la moins chère et la plus rapide compatible avec cette formulation. Personne n'a triché. Tout le monde a perdu.
La vraie question n'a jamais été « quelle méthode est la meilleure ». Elle tient en trois éléments : quel défaut cherche-t-on, où se situe-t-il dans la pièce, et quelle méthode peut physiquement le voir ? Répondre à ces trois points, c'est écrire une exigence défendable. Ne pas y répondre, c'est acheter un document.
Défauts débouchants ou défauts internes : la ligne de partage qui décide de tout
Chaque méthode de CND possède une fenêtre de détection. Pas une performance globale : une fenêtre. Un domaine physique dans lequel elle voit, et hors duquel elle est aveugle.
La première frontière, celle qui structure tout le reste, sépare les défauts débouchants des défauts internes. Un défaut débouchant affleure la surface : fissure ouverte, repli de matière, porosité qui perce la peau de la pièce. Un défaut interne vit dans l'épaisseur, sans aucune manifestation en surface. Manque de fusion entre deux passes de soudure, retassure au cœur d'une pièce moulée, inclusion de laitier.
Le ressuage ne franchit jamais cette frontière. Jamais. Le pénétrant a besoin d'une ouverture pour entrer dans le défaut, c'est le principe même de la méthode. Un manque de fusion parfaitement propre à 8 mm sous la surface restera invisible, quel que soit le soin apporté à l'examen, quel que soit le niveau de qualification du contrôleur.
L'orientation du défaut, ce paramètre que personne ne spécifie
Voilà le point aveugle des cahiers des charges. On spécifie une méthode, parfois une norme, rarement l'orientation attendue du défaut recherché. Or c'est souvent ce qui décide de la détection.
Les ultrasons excellent sur les défauts plans quand le faisceau les rencontre perpendiculairement. Tournez ce même défaut de quelques dizaines de degrés, et l'écho s'effondre. La radiographie fonctionne à l'inverse : elle révèle superbement les défauts volumiques, mais une fissure fine dont le plan n'est pas aligné avec le faisceau peut ne produire aucun contraste exploitable sur le film. Une fissure de 15 mm de long, réelle, franche, qui n'apparaît pas.
Ce n'est pas un défaut de la méthode. C'est sa physique. Et cette physique doit être connue au moment où l'on rédige l'exigence, pas au moment de l'expertise judiciaire.
Pourquoi « faire un CND » ne veut rien dire dans un cahier des charges
Écrire « contrôle non destructif selon norme en vigueur » revient à écrire « faire de la qualité ». La formule rassure, elle n'engage rien.
Quatre informations manquent systématiquement : la méthode, la norme applicable, le niveau d'acceptation, et le taux de contrôle. Sans ces quatre points, le sous-traitant dispose d'une latitude complète, en toute bonne foi. Il fournira un contrôle. Pas forcément celui qui protège l'équipement.
Le ressuage : la surface, rien que la surface
Principe et déroulé réel de l'examen
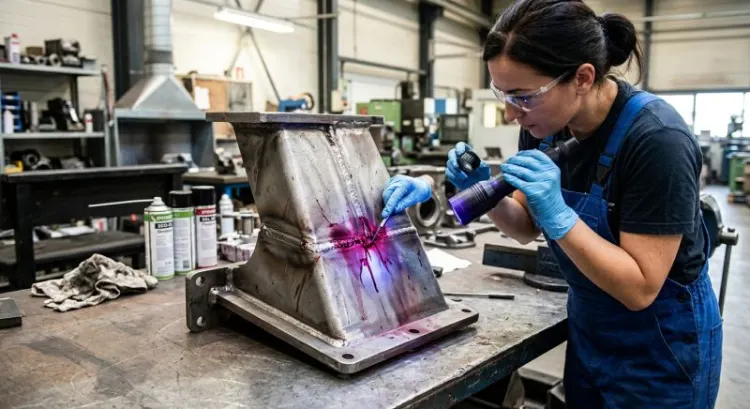
Le ressuage repose sur la capillarité. Un liquide pénétrant, coloré ou fluorescent, s'infiltre dans les discontinuités ouvertes en surface. On élimine ensuite l'excédent, on applique un révélateur qui aspire le pénétrant piégé, et l'indication apparaît, élargie, visible à l'œil.
La séquence réelle compte plus que le principe. Pré-nettoyage, application du pénétrant, temps d'imprégnation, élimination de l'excès, séchage, révélateur, temps de développement, observation sous éclairage adapté.
Le pré-nettoyage conditionne tout. Une pièce grasse, une pièce sablée dont les micro-billes ont refermé les lèvres d'une fissure, une pièce peinte : le résultat sera propre, conforme, et faux. Un contrôleur expérimenté vous dira qu'il passe plus de temps à préparer qu'à observer. C'est vrai, et c'est le meilleur indicateur de sérieux d'un prestataire.
Le temps d'imprégnation, lui, se négocie avec la physique et non avec le planning. Les fissures fines demandent 20 à 30 minutes selon le produit et la température. Écourter ce délai pour tenir un départ camion, c'est ne rien contrôler du tout.
Ce que le ressuage voit
Fissures débouchantes, criques de rectification, replis de forge, porosités ouvertes, manques de matière en surface, reprises de soudure défectueuses. Sur une soudure inox finie, une crique de solidification apparaît avec une netteté remarquable.
La méthode est sensible, économique, applicable à tous les matériaux non poreux : aciers, inox, aluminium, titane, cuivreux, certains composites. Elle ne nécessite ni source dangereuse, ni zone d'exclusion, ni électricité sur site. On peut la mettre en œuvre sur un chantier, à 4 heures du matin, sur une pièce de 3 tonnes qu'on ne déplacera pas.
Ses limites, qui sont dures
Aucune information en profondeur. Pas d'estimation de la hauteur d'une fissure. Pas de détection d'un défaut sous-jacent, même à 0,2 mm sous la peau.
L'état de surface commande la sensibilité. Une surface brute de fonderie, rugueuse, génère du bruit de fond qui noie les indications fines. Les matériaux poreux sont exclus par nature. Enfin, l'interprétation reste humaine : une indication n'est pas un défaut, et un contrôleur pressé qualifiera en quelques secondes ce qui mérite dix minutes d'examen.
Quand l'exiger
Sur les soudures finies en inox et alliages amagnétiques, où la magnétoscopie n'est pas applicable. Sur les pièces moulées après usinage, pour détecter les défauts mis à nu par l'enlèvement de matière. Après toute réparation par meulage et rechargement, systématiquement. Sur les pièces soumises à fatigue, en contrôle périodique, pour surveiller l'amorçage en surface.
La magnétoscopie, cette alternative qu'on oublie
Sur matériau ferromagnétique, la magnétoscopie fait mieux et plus vite. On aimante la pièce, les lignes de champ dévient au droit d'une discontinuité, et une poudre magnétique se concentre là où le champ fuit.
Avantage décisif : elle détecte aussi les défauts sous-jacents proches de la surface, jusqu'à 1 ou 2 mm de profondeur selon les conditions. Là où le ressuage s'arrête net, la magnétoscopie voit encore un peu. Elle est plus rapide, moins consommatrice de produits, et particulièrement adaptée aux séries.
Le piège classique : spécifier un ressuage sur une pièce en acier au carbone. Ça fonctionne, personne ne dira rien, et vous payez une méthode moins performante que celle qui convenait.
Les ultrasons : voir dans l'épaisseur
Du palpeur conventionnel au multiélément
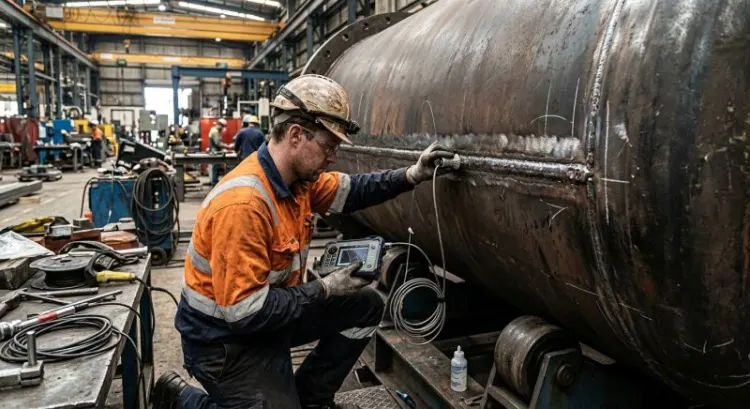
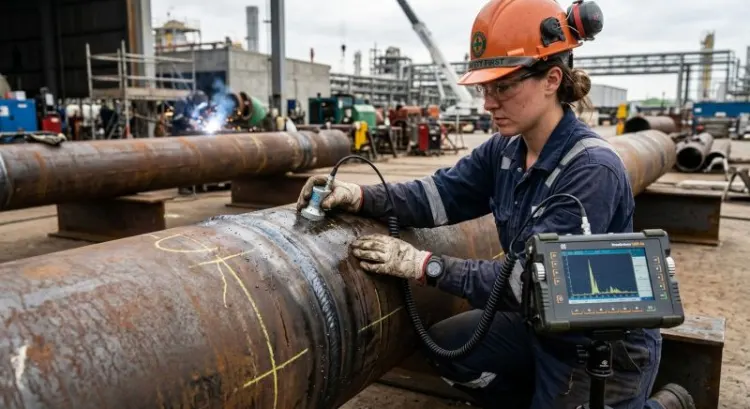
Un traducteur émet une onde ultrasonore dans la pièce. Cette onde se propage, rencontre les interfaces, et revient. Le temps de vol donne la profondeur, l'amplitude de l'écho renseigne sur la taille apparente du réflecteur.
Les ultrasons conventionnels, palpeur droit ou d'angle, restent la base. L'opérateur balaye, lit un A-scan, interprète. Efficace, mobile, peu coûteux en équipement, mais la trace reste pauvre : un relevé écrit, quelques cotes.
Le multiélément, ou phased array, change l'échelle. Une centaine d'éléments piézoélectriques pilotés indépendamment permettent de balayer électroniquement une plage angulaire, de focaliser à différentes profondeurs, et surtout d'enregistrer une image sectorielle complète du volume inspecté. Cette image s'archive, se relit, se contre-expertise. Sur une soudure d'équipement sous pression, c'est devenu la référence.
Le TOFD, technique de diffraction du temps de vol, mérite une mention à part. Il mesure la hauteur des défauts plans avec une précision que rien d'autre n'atteint, quelques dixièmes de millimètre. Pour une analyse de nocivité en mécanique de la rupture, c'est ce qu'il faut. Son défaut : une zone morte en surface et en fond de pièce, ce qui impose de le combiner à autre chose.
Ce que les ultrasons voient très bien
Les défauts plans perpendiculaires au faisceau, avant tout. Manques de fusion en flanc de chanfrein, collages, fissures internes, décollements, délaminations sur produits laminés.
La mesure d'épaisseur résiduelle, ensuite, avec une justesse au centième de millimètre. C'est l'outil de référence pour suivre la corrosion interne d'une tuyauterie ou le fluage d'un fond de bac. Un contrôle en service qui ne demande ni ouverture, ni vidange, ni arrêt.
Autre point souvent sous-estimé : l'accès unilatéral. On contrôle depuis une seule face. Sur une capacité pleine, sur une structure adossée à un mur, sur un piquage encastré, c'est parfois la seule méthode possible.
Ses angles morts
La zone morte sous la surface d'entrée, d'abord : les premiers millimètres sont difficiles à interpréter à cause de l'écho d'émission. Un défaut débouchant côté palpeur peut passer inaperçu, ce qui justifie l'association ultrasons plus ressuage.
Les géométries complexes, ensuite. Un raccordement, une soudure d'angle, un piquage : les échos de géométrie se confondent avec les échos de défaut. Il faut un opérateur qui connaisse la pièce, pas seulement la méthode.
Les matériaux à gros grains, enfin, et c'est la limite la plus sévère. Fonte, inox austénitique moulé, certaines soudures multipasses en austénitique, alliages base nickel : l'onde se diffuse, s'atténue, le bruit de structure monte, le rapport signal sur bruit s'effondre. Sur une vanne en inox moulé, l'examen ultrasonore classique perd une bonne partie de son intérêt. Cette réalité doit être discutée en amont avec le prestataire, pas découverte sur le rapport.
La certification de l'opérateur n'est pas un détail administratif
Les ultrasons sont la méthode la plus dépendante de la personne qui la met en œuvre. Deux contrôleurs sur la même soudure, avec le même matériel, peuvent produire deux conclusions différentes. Ce n'est pas une anomalie, c'est une caractéristique de la technique.
D'où l'importance de la certification COFREND selon l'ISO 9712. Le niveau 1 exécute sous supervision. Le niveau 2 choisit la technique, règle l'appareil, interprète et rédige. Le niveau 3 écrit les procédures et qualifie les autres.
Exiger un niveau 2 dans le secteur concerné, c'est le minimum. Une certification en contrôle de produits laminés ne vaut pas pour le contrôle de soudures. Le détail paraît byzantin. Il ne l'est pas.
Quand exiger les ultrasons
Sur les fortes épaisseurs, où la radiographie exigerait des temps de pose déraisonnables. En contrôle en service, sur équipement en exploitation. Sur chantier, quand aucune zone d'exclusion n'est envisageable, ce qui est le cas dès qu'une usine tourne à proximité. Chaque fois qu'on recherche des défauts plans, pour lesquels le film radiographique est peu fiable. Et quand la hauteur d'un défaut doit être mesurée pour statuer sur son acceptabilité.
La radiographie : l'image, la preuve, la contrainte
Rayons X ou rayons gamma, un choix qui change tout sur le terrain
Un rayonnement ionisant traverse la pièce, les zones de moindre densité l'atténuent moins, et le détecteur enregistre un contraste. Le principe est simple. Ses conséquences pratiques le sont beaucoup moins.
La source X est un générateur électrique. On l'allume, on l'éteint, la qualité d'image est excellente, le spectre se règle selon l'épaisseur. Mais elle exige de l'électricité, un encombrement réel, et une accessibilité correcte.
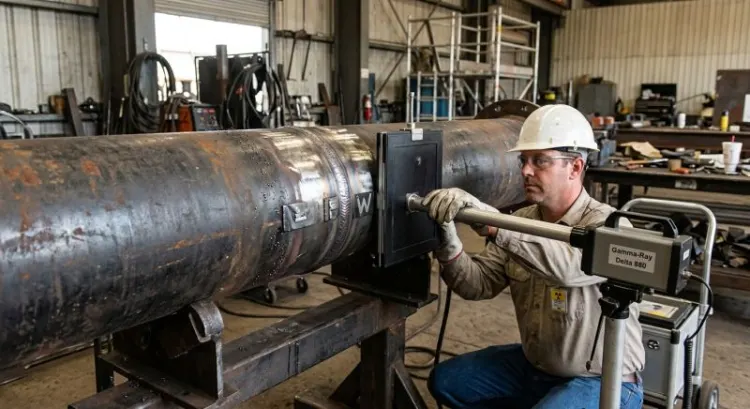
La source gamma, iridium 192, sélénium 75, cobalt 60, est un isotope radioactif. Compacte, autonome, elle se glisse dans un piquage, se descend dans une tuyauterie. Elle ne s'éteint jamais. Le débit de dose commande la zone d'exclusion, et la décroissance de la source impose de recalculer les temps de pose à chaque campagne.
Ce choix technique détermine votre planning industriel. Une radiographie gamma sur un cobalt 60 peut imposer d'évacuer plusieurs dizaines de mètres autour du poste de tir. Dans un atelier en production, on ne fait pas ça un mardi à 14 heures.
Ce que la radiographie voit très bien
Les défauts volumiques, sans concurrence. Porosités, soufflures, inclusions de laitier ou de tungstène, retassures, manques de pénétration en racine. Sur une soudure bout à bout, le film raconte l'histoire complète du cordon.
Son atout majeur, souvent le vrai motif de la commande, tient ailleurs : elle produit une image. Une image datée, identifiée, archivable, relisible par un tiers dix ans plus tard. Aucune autre méthode classique n'offre ce niveau de preuve. Dans une qualification de mode opératoire de soudage, dans un dossier réglementaire d'équipement sous pression, c'est déterminant.
Sa faiblesse majeure, et elle est sérieuse
Une fissure fine mal orientée par rapport au faisceau peut être totalement invisible. Pour créer un contraste, la discontinuité doit présenter une différence de parcours suffisante dans l'axe du rayonnement. Une fissure perpendiculaire au faisceau ne produit à peu près rien.
Beaucoup de donneurs d'ordre l'ignorent et considèrent la radiographie comme le contrôle absolu, celui qui voit tout. C'est faux. Sur la recherche de fissures et de manques de fusion en flanc, le multiélément fait mieux. La radiographie domine sur le volumique. Les ultrasons dominent sur le plan. Cette répartition est la clé de tout arbitrage sérieux.
Le coût caché
Le prix affiché du cliché ne représente qu'une fraction de la dépense réelle.
La zone d'exclusion immobilise un périmètre entier. Sur un site en fonctionnement, cela signifie tir de nuit, tir de week-end, majorations horaires, coordination avec la production. L'autorisation ASNR, avec personne compétente en radioprotection, plan de prévention et balisage, ajoute sa propre charge administrative.
Le délai de traitement suit. Avec du film argentique, comptez le développement, le séchage, l'interprétation en salle noire, puis l'expédition. Un résultat n'arrive pas dans l'heure. Sur une gamme de fabrication tendue, ces délais deviennent le facteur limitant.
Il n'est pas rare que la contrainte organisationnelle pèse trois à cinq fois le coût du contrôle lui-même. Autant l'anticiper à la commande.
Radiographie numérique et radiographie computérisée
Le passage au numérique a modifié la donne, sans supprimer la contrainte principale.
Le CR, radiographie computérisée sur écran photostimulable, remplace le film par un écran réutilisable lu par scanner. Le DR, radiographie numérique directe, utilise un capteur qui restitue l'image en quelques secondes.
Trois gains concrets. Le délai d'abord : l'image est disponible immédiatement, ce qui permet de statuer sur un poste de travail et d'enchaîner la reprise. La latitude d'exposition ensuite : le numérique tolère des variations d'épaisseur qui auraient demandé plusieurs films. L'archivage enfin, qui devient un fichier indexé, sauvegardé, transmissible par mail, au lieu d'un film qui jaunit dans une armoire et dont personne ne retrouve la référence en cas de litige.
Ce qui ne change pas : la source, la zone d'exclusion, la réglementation. Le numérique accélère l'exploitation, il n'allège pas la radioprotection.
Quand exiger la radiographie
Quand la traçabilité de l'image est contractuellement ou réglementairement nécessaire. Sur les soudures bout à bout, où sa géométrie lui est favorable. En qualification de mode opératoire de soudage, où l'on cherche justement à caractériser le volumique. Sur les faibles épaisseurs, où les ultrasons perdent en pertinence. Et dans les procédures où le client final, ou l'organisme notifié, la mentionne explicitement.
Le tableau d'arbitrage : trois méthodes face aux mêmes défauts
| Critère | Ressuage | Ultrasons | Radiographie |
|---|---|---|---|
| Défauts détectés | Débouchants uniquement : fissures ouvertes, replis, porosités affleurantes | Plans et volumiques internes : manques de fusion, fissures, décollements, corrosion | Volumiques : porosités, inclusions, soufflures, manque de pénétration |
| Profondeur d'investigation | Surface stricte, aucune information en profondeur | Toute l'épaisseur, jusqu'à plusieurs mètres selon matériau | Toute l'épaisseur, limitée par le pouvoir de pénétration de la source |
| Sensibilité à l'orientation | Faible, tout défaut ouvert est vu | Forte, optimale en perpendiculaire au faisceau | Forte, une fissure mal orientée peut être invisible |
| Matériaux compatibles | Tous non poreux | Difficile sur fonte, inox austénitique moulé, gros grains | Tous, temps de pose selon densité et épaisseur |
| Résultat | Immédiat | Immédiat | Immédiat en DR, différé en film argentique |
| Contraintes de mise en œuvre | Très faibles, produits chimiques et ventilation | Accès unilatéral, couplant, état de surface correct | Zone d'exclusion, autorisation ASNR, arrêt de production |
| Niveau de preuve archivable | Faible : rapport écrit et photos | Moyen à élevé : élevé en multiélément avec images enregistrées | Élevé : image opposable, relisible par un tiers |
| Ordre de grandeur budgétaire | € | €€ à €€€ selon la technique | €€€ à €€€€ contraintes incluses |
Ce tableau ne désigne aucun vainqueur. Il n'y en a pas. Il montre trois fenêtres de détection différentes, dont l'intersection est plus faible qu'on ne le croit.
La méthode se choisit après le défaut, pas avant
Le raisonnement habituel part de la méthode : « on va faire une radio ». Il faut le renverser. La méthode est une conclusion, pas un point de départ.
Étape 1 : partir du mode de défaillance redouté
Comment cette pièce peut-elle casser, et avec quelles conséquences ?
Une pièce sollicitée en fatigue rompt par amorçage en surface, sous l'effet d'une concentration de contraintes. Le défaut critique est débouchant, souvent minuscule. Une capacité sous pression cède par propagation d'un défaut plan dans l'épaisseur. Une pièce moulée sollicitée en statique perd sa section utile par accumulation de retassures internes.
Trois modes de défaillance, trois familles de défauts, trois méthodes différentes. Cette analyse existe déjà, en général, dans l'AMDEC ou dans la note de calcul. Elle n'est simplement jamais reliée à la spécification de contrôle. C'est là que se perd l'information.
Étape 2 : identifier le procédé et les défauts qu'il génère
Chaque procédé a sa signature.
Le soudage produit des manques de fusion, des manques de pénétration en racine, des porosités, des inclusions, des fissures à chaud ou à froid selon le matériau et le cycle thermique. Le moulage donne des retassures, des soufflures, des inclusions de sable, des criques de solidification. La forge génère des replis, des tapures, des défauts de corroyage. La fabrication additive métallique apporte ses propres défauts : porosités de manque de fusion, défauts inter-couches, contraintes résiduelles pouvant fissurer, avec des orientations privilégiées liées à la direction de construction.
Connaître le procédé, c'est déjà savoir quoi chercher. Un sous-traitant sérieux vous dira spontanément quels défauts son procédé génère. S'il ne le sait pas, la question du CND n'est plus la principale.
Étape 3 : positionner le contrôle au bon moment de la gamme
Le même contrôle, avant ou après traitement thermique, ne donne pas le même résultat.
Un ressuage avant grenaillage détecte les fissures ouvertes. Après grenaillage, les lèvres sont refermées mécaniquement et le pénétrant n'entre plus. Le contrôle passe, la fissure demeure.
Un contrôle avant traitement thermique de détensionnement ne verra pas les fissures qui apparaîtront pendant ce traitement. Sur certains aciers, la fissuration au réchauffage est un phénomène connu.
Une règle simple : le contrôle final doit intervenir après la dernière opération susceptible de créer ou de masquer un défaut. Cela paraît évident, écrit ainsi. Dans une gamme réelle, avec dix opérations et trois sous-traitants, ça l'est beaucoup moins.
Étape 4 : vérifier la compatibilité matériau, géométrie, accessibilité
La meilleure méthode sur le papier peut être inapplicable sur la pièce.
Vérifiez trois points. Le matériau autorise-t-il la méthode ? Pas d'ultrasons classiques efficaces sur un inox austénitique moulé, pas de magnétoscopie sur de l'aluminium. La géométrie le permet-elle ? Un palpeur a besoin d'une surface d'appui, un film radiographique doit se placer derrière la zone. L'accès existe-t-il ? Une soudure d'angle intérieure sur un caisson fermé pose un problème que le meilleur laboratoire ne résoudra pas.
Ces trois vérifications se font avec le prestataire, avant la commande. Un laboratoire compétent refuse une mission irréalisable. Un autre l'accepte et vous fournit un rapport peu exploitable.
Quatre cas d'arbitrage concrets
Soudure d'angle inaccessible par l'arrière. La radiographie est exclue, on ne peut pas placer le détecteur. Les ultrasons multiéléments avec balayage adapté depuis la face accessible constituent la réponse, complétés par un ressuage ou une magnétoscopie sur les congés.
Pièce moulée épaisse en acier. Radiographie sur les zones critiques identifiées par le calcul, pour le volumique, plus magnétoscopie sur toute la surface usinée. Les ultrasons sont possibles mais la structure de fonderie dégrade fortement le rapport signal sur bruit.
Assemblage soudé en aluminium. Pas de magnétoscopie, le matériau est amagnétique. Ressuage en surface, et radiographie pour le volumique. Les ultrasons restent utilisables mais l'atténuation et la vitesse de propagation demandent des réglages spécifiques et un opérateur habitué à l'alliage.
Contrôle en service sur équipement sous pression. Ultrasons en priorité, mesure d'épaisseur et recherche de défauts plans, sans arrêt ni ouverture. Ressuage ou magnétoscopie ciblés sur les zones de concentration de contraintes lors des arrêts programmés. La radiographie n'intervient qu'en confirmation, quand l'exploitation le permet.
Ce qui doit figurer noir sur blanc dans votre commande
Voici la partie qui évite les litiges. Cinq points, à écrire explicitement.
La norme applicable et le niveau d'acceptation
Spécifier une méthode ne suffit pas. Il faut la norme de mise en œuvre et le critère d'acceptation, qui sont deux choses distinctes.
Pour le ressuage sur soudures, l'ISO 3452 décrit la mise en œuvre, l'ISO 23277 fixe les niveaux d'acceptation. Pour les ultrasons, l'ISO 17640 pour la technique, l'ISO 11666 pour l'acceptation. Pour la radiographie, l'ISO 17636 pour la technique, l'ISO 10675 pour l'acceptation. L'ISO 5817 définit quant à elle les niveaux de qualité des assemblages soudés, B, C ou D, à partir desquels découlent les critères.
Sans niveau d'acceptation spécifié, le contrôleur détecte des indications mais ne peut pas statuer. Vous recevez alors un relevé au lieu d'une conclusion. Et personne ne tranche.
Le taux de contrôle et le mode de prélèvement
100 % des soudures ? 10 % en échantillonnage ? Sur quelle base statistique ? Qui choisit les zones ?
Un échantillonnage a du sens sur une production stabilisée. Encore faut-il définir ce qui se passe quand une pièce échantillonnée est non conforme : extension du contrôle au lot, ou contrôle unitaire de tout le lot ? La réponse doit figurer dans la commande, pas se négocier dans l'urgence.
Si le contrôle constitue un point d'arrêt, écrivez-le. Un point d'arrêt interdit de poursuivre la gamme avant la levée. Sans cette mention, la pièce sera peinte et emballée avant que le rapport n'arrive.
La qualification des opérateurs et l'accréditation du laboratoire
Exigez la certification COFREND niveau 2 selon l'ISO 9712, dans la méthode et le secteur concernés. Demandez les copies des certifications avec leurs dates de validité. Une certification expirée invalide le rapport.
L'accréditation COFRAC selon l'ISO/CEI 17025 relève d'une autre logique : elle porte sur le laboratoire, son système qualité, la traçabilité de ses étalonnages. Toutes les missions ne l'exigent pas. Dans un contexte réglementaire ou en cas de contentieux probable, elle change le poids du document.
Le format du rapport, les critères de rebut et la gestion des non-conformités
Précisez le contenu attendu. Identification de la pièce et du repère de soudure, méthode et procédure appliquées, matériel et blocs d'étalonnage utilisés, paramètres de réglage, conditions d'examen, croquis de localisation des indications, dimensions relevées, critère appliqué, conclusion de conformité, identité et niveau du contrôleur, date.
Un croquis de localisation est indispensable. Sans lui, « indication à 340 mm » ne veut rien dire sur une soudure circulaire de 2 mètres : à partir de quel repère, dans quel sens ?
Le sort des pièces litigieuses
Le point le plus souvent oublié, et celui qui coûte le plus cher.
Qui décide de la reprise ou du rebut ? Qui paie la réparation, le recontrôle, le retard ? Le recontrôle porte-t-il sur la zone réparée seule ou sur une longueur étendue de part et d'autre ? En cas de désaccord d'interprétation, qui arbitre, et selon quelle procédure ?
Prévoir une contre-expertise par un tiers, avec répartition des frais selon le résultat, désamorce la plupart des blocages. Quelques lignes dans la commande. Des semaines gagnées le jour où le désaccord survient.
Lire un rapport de CND sans être contrôleur
Les mentions dont l'absence doit vous alerter
Parcourez le document et cherchez : la procédure appliquée avec son indice de révision, les références du matériel et du bloc d'étalonnage, les paramètres de réglage, l'identification précise de la zone contrôlée, la norme d'acceptation et son niveau, le nom, le niveau et le numéro de certification du contrôleur, la date d'examen.
Un rapport qui conclut « conforme » sans mentionner la norme d'acceptation ne conclut rien. Conforme à quoi ?
Indication, défaut, non-conformité : trois choses différentes
Cette confusion nourrit des discussions interminables entre donneurs d'ordre et sous-traitants.
Une indication est un signal observé. Un défaut est une indication attribuée à une discontinuité réelle après interprétation. Une non-conformité est un défaut dont les caractéristiques dépassent le critère d'acceptation applicable.
Une pièce peut donc présenter des défauts et rester conforme. C'est normal, c'est même attendu : aucun assemblage soudé industriel n'est exempt de discontinuités. Le critère d'acceptation traduit le niveau de nocivité admissible. Un rapport qui mentionne des indications acceptables est un bon rapport, signe d'un contrôleur qui rend compte de ce qu'il a vu.
Les signaux d'un contrôle bâclé
Quelques indices ne trompent pas.
Des dates incohérentes : un ressuage daté du même jour qu'un décapage, ou trente clichés radiographiques interprétés en deux heures. Une absence de croquis de localisation. Des blocs d'étalonnage non tracés ou non identifiés. Des rapports identiques au mot près sur des pièces différentes, copie-coller compris. Des temps d'imprégnation ou de développement non renseignés en ressuage. Un contrôleur unique signant plus d'examens qu'un temps de travail réel ne le permet.
Prenez trois rapports au hasard sur une livraison et comparez-les ligne à ligne. Ce contrôle-là prend dix minutes, et il en dit long.
Combiner plutôt qu'arbitrer
Le débat « ressuage ou ultrasons ou radiographie » est mal posé. Les méthodes se complètent, leurs fenêtres de détection se recouvrent peu, et la combinaison coûte presque toujours moins cher qu'un litige.
Ressuage plus ultrasons. L'association la plus efficace en rapport coût sur couverture. Le ressuage traite la surface, y compris la zone morte des ultrasons. Les ultrasons traitent le volume. Ensemble, ils couvrent l'essentiel des modes de défaillance sur assemblage soudé, sans zone d'exclusion, avec résultat immédiat.
Ultrasons en production, radiographie en validation. Sur une série, contrôler 100 % en ultrasons et prélever 5 à 10 % en radiographie. La radiographie valide la cohérence de l'interprétation ultrasonore et fournit la trace archivable. Ce schéma d'assurance croisée fonctionne bien et rassure les organismes.
Le contrôle visuel comme filtre économique. On l'oublie parce qu'il paraît trivial. Un contrôle visuel systématique selon l'ISO 17637, réalisé par un contrôleur qualifié avec l'éclairage et les instruments adaptés, élimine en amont les caniveaux, les défauts de raccordement, les morsures, les surépaisseurs excessives. Ce sont autant de pièces qui ne partiront pas en CND coûteux pour être rebutées ensuite. Le meilleur ratio du marché, et de loin.
Conclusion
Exiger une méthode sans définir le défaut recherché, le critère d'acceptation et la qualification de l'opérateur, c'est acheter un document. Pas une garantie.
La bascule à opérer tient en une phrase : le CND ne se spécifie pas depuis le catalogue des méthodes, mais depuis l'analyse des risques de la pièce. Mode de défaillance, procédé de fabrication, position dans la gamme, contraintes d'accès. La méthode s'en déduit. Souvent, ce sont deux méthodes complémentaires plutôt qu'une seule.
Le coût d'un cadrage sérieux, quelques heures d'échange technique avec le prestataire avant la commande, est sans commune mesure avec celui d'une pièce défaillante en service, d'un arrêt de production ou d'une expertise contradictoire. Cet arbitrage-là se joue en amont, à la rédaction de l'appel d'offres. Rarement ailleurs.
Questions fréquentes
Peut-on remplacer une radiographie par des ultrasons dans un cahier des charges ?
Techniquement, souvent oui, et parfois avec un gain de performance sur la détection des défauts plans. Le multiélément avec enregistrement d'images fournit aujourd'hui un niveau de preuve comparable. Deux réserves cependant. Certains référentiels réglementaires ou contractuels imposent explicitement la radiographie, notamment en qualification de mode opératoire de soudage : la substitution demande alors l'accord formel du donneur d'ordre ou de l'organisme notifié. Et la substitution doit être justifiée techniquement, avec une procédure qualifiée démontrant la capacité de détection sur le type de défaut recherché. Une simple mention « ultrasons en équivalence radiographie » sans démonstration n'a pas de valeur en cas de contentieux.
Le CND garantit-il l'absence totale de défaut ?
Non, et c'est un malentendu fondamental. Chaque méthode possède une probabilité de détection qui dépend de la taille du défaut, de son orientation, de sa position et des conditions d'examen. En dessous d'une certaine dimension, la détection devient aléatoire. Un rapport conforme signifie qu'aucun défaut dépassant les critères d'acceptation n'a été détecté par la méthode mise en œuvre, dans les zones contrôlées. Ce n'est pas la même chose que l'absence de défaut. C'est d'ailleurs pourquoi les critères d'acceptation intègrent une marge de sécurité et pourquoi les stratégies mixtes améliorent réellement la couverture.
Qui doit payer le contrôle non destructif, le donneur d'ordre ou le sous-traitant ?
La pratique courante veut que le sous-traitant intègre dans son prix les contrôles nécessaires pour démontrer la conformité de sa fabrication. Ces contrôles font partie de son obligation de résultat. En revanche, les contrôles supplémentaires demandés par le donneur d'ordre au-delà du référentiel contractuel, ou réalisés par un laboratoire tiers de son choix, lui sont généralement facturés. Le point sensible reste le recontrôle après réparation : précisez dans la commande qu'il est à la charge du sous-traitant lorsque la non-conformité lui est imputable. À défaut, la discussion s'ouvre au pire moment, quand la pièce est en retard.
Un rapport de CND a-t-il une valeur juridique en cas de litige ?
Il constitue un élément de preuve, dont le poids dépend directement de sa qualité formelle. Un rapport émis par un laboratoire accrédité ISO/CEI 17025, signé par un contrôleur certifié COFREND niveau 2 en cours de validité, mentionnant la procédure, les moyens, les étalonnages et le critère appliqué, est difficilement contestable. Un rapport incomplet, sans traçabilité des moyens ni référence normative, sera écarté ou fortement relativisé par un expert judiciaire. La conservation compte également : les archives numériques d'un contrôle multiélément ou d'une radiographie numérique permettent une réinterprétation des années plus tard, ce qu'un simple relevé écrit ne permet pas.
À quelle fréquence recontrôler une pièce en service ?
Aucune réponse universelle, la périodicité découle de l'analyse de risque de l'équipement. Pour les équipements sous pression, la réglementation française fixe des échéances d'inspection périodique et de requalification. Hors cadre réglementaire, la fréquence se détermine à partir de la vitesse de dégradation attendue, corrosion, fatigue, fluage, et de la marge disponible avant le seuil critique. La bonne pratique consiste à établir un état de référence à la mise en service, puis à resserrer ou espacer les échéances selon les mesures constatées. Deux campagnes de mesure d'épaisseur permettent de calculer une vitesse de corrosion réelle, bien plus fiable qu'une valeur théorique de bureau d'études.