Découpe laser, jet d'eau ou plasma : quel procédé de découpe pour votre projet ?
Introduction
Vous avez un plan, une matière, une quantité. Et devant vous, trois technologies qui promettent toutes de découper votre pièce. Le réflexe, souvent, c'est de chercher le prestataire le moins cher. Erreur classique.
Le vrai levier n'est pas là. Le choix du procédé de découpe pèse infiniment plus lourd sur le coût pièce, le délai et la qualité de chant que le choix de l'atelier qui exécutera le travail. Une même pièce en inox 8 mm peut coûter du simple au triple selon qu'elle sort d'un laser fibre, d'un jet d'eau abrasif ou d'une table plasma. Et le résultat n'aura ni le même aspect, ni les mêmes contraintes internes, ni le même besoin de reprise.
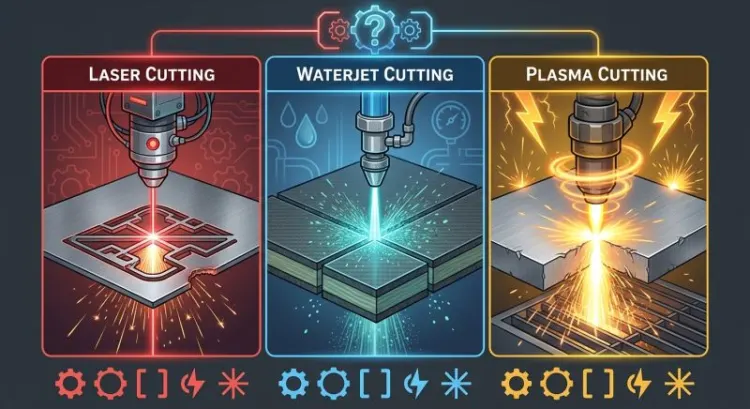
Trois technologies dominent le marché. Trois logiques physiques radicalement différentes : la lumière concentrée, l'abrasion hydraulique, le gaz ionisé. Chacune excelle quelque part et s'effondre ailleurs.
Ce qui suit propose une grille de décision construite sur cinq critères : la matière, l'épaisseur, la tolérance visée, la taille de série et le budget. Pas de classement, pas de vainqueur universel. Juste de quoi arbitrer en connaissance de cause.
Comprendre les trois technologies avant de comparer
Impossible de comparer sérieusement sans comprendre ce qui se passe physiquement au point de coupe. Ces quelques rappels valent le détour : ils expliquent la plupart des limites que l'on rencontre ensuite en production.
La découpe laser : la lumière comme outil de coupe
Un faisceau lumineux est focalisé sur une surface de quelques dixièmes de millimètre. À cet endroit précis, la densité d'énergie devient telle que le métal fond ou se vaporise instantanément. Un gaz d'assistance, projeté par la buse, éjecte la matière liquéfiée hors de la saignée. C'est tout. La simplicité apparente du principe cache une mécanique de réglage assez fine.
Deux familles cohabitent encore dans les ateliers, même si l'une est en train de gagner nettement. Le laser CO2, plus ancien, travaille avec une longueur d'onde de 10,6 microns. Il découpe très bien le bois, l'acrylique, le textile, le cuir, tous ces matériaux organiques que le fibre ne sait pas traiter. Le laser fibre, lui, émet autour de 1,06 micron. Cette longueur d'onde plus courte est bien mieux absorbée par les métaux, y compris les métaux réfléchissants comme le cuivre ou le laiton qui, sur un CO2, renvoyaient le faisceau et abîmaient la source.
Le fibre a également un rendement énergétique très supérieur : de l'ordre de 30 % contre 10 % environ pour un CO2, avec une maintenance allégée puisqu'il n'y a plus de miroirs de renvoi à aligner ni de gaz de cavité à alimenter. Sur le métal, la messe est dite.
Le gaz d'assistance mérite qu'on s'y arrête, car il est trop souvent traité comme un détail alors qu'il détermine directement l'aspect du chant. L'azote donne une coupe brillante, sans oxydation, directement peignable ou soudable : c'est le choix des pièces d'aspect et de l'inox. L'oxygène, lui, entretient une réaction exothermique qui accélère la coupe sur l'acier au carbone et permet d'aller plus épais, mais il laisse un chant oxydé, noirâtre, qu'il faudra parfois décaper avant peinture. L'air comprimé occupe une position intermédiaire, économique, très utilisé sur les faibles épaisseurs en aluminium et en acier fin. Un même fichier, une même machine, trois gaz différents : trois prix et trois rendus.
La découpe jet d'eau : l'érosion sous très haute pression
Ici, pas de chaleur. De l'eau, propulsée entre 4 000 et 6 000 bars à travers une buse en saphir, en rubis ou en diamant dont l'orifice mesure quelques dixièmes de millimètre. Le jet sort à environ trois fois la vitesse du son. Ce n'est plus vraiment de l'eau à ce stade, c'est un outil.
Deux configurations existent. Le jet d'eau pur suffit pour les matériaux tendres : mousse, joint, caoutchouc, carton, certains plastiques, agroalimentaire aussi puisqu'aucun contaminant n'est introduit. Pour tout le reste, on ajoute un abrasif dans la chambre de mélange, généralement du grenat, un minéral naturel dont la granulométrie est calibrée. Le jet abrasif attaque alors sans complexe l'acier, l'inox, le titane, l'aluminium, mais aussi la pierre, le verre, le marbre, les composites et les empilages multicouches.
L'argument majeur de ce procédé tient en une formule : découpe à froid. La température au point de coupe reste très basse, il n'y a pas de zone affectée thermiquement, pas de trempe locale des bords, pas de modification de la structure métallurgique. Pour une pièce en acier traité, en aluminium série 7000, en titane aéronautique ou en composite carbone, ce n'est pas un confort, c'est une nécessité.
La découpe plasma : le gaz ionisé à haute température
Un arc électrique est établi entre une électrode et la pièce à découper. Un gaz, projeté à grande vitesse à travers une tuyère de faible diamètre, traverse cet arc et s'ionise. Il atteint des températures de l'ordre de 20 000 °C, parfois davantage. Le métal fond instantanément et le flux de plasma l'expulse de la saignée.
Deux niveaux de technologie coexistent. Le plasma conventionnel, robuste et bon marché, offre une saignée assez large et un chant marqué par une conicité visible. Le plasma haute définition, avec un arc mieux contraint et un contrôle de gaz plus fin, resserre considérablement l'écart : la qualité de coupe s'approche de celle d'un laser sur des épaisseurs moyennes, pour un coût d'exploitation qui reste très inférieur.
Reste une limite structurelle, non négociable : l'arc doit circuler dans la pièce. Le plasma ne coupe donc que les matériaux conducteurs. Ni verre, ni pierre, ni composite, ni plastique. La question ne se pose même pas.
Comparatif technique : ce qui les différencie réellement
Matériaux compatibles
C'est le premier filtre, et souvent le plus expéditif. Il élimine des candidats avant même que la discussion sur le prix ne commence.
Le laser fibre traite les aciers au carbone, les inox, l'aluminium, et désormais le cuivre et le laiton, ce qui n'était pas gagné il y a une quinzaine d'années. Le laser CO2 conserve son territoire sur les matériaux organiques : bois, contreplaqué, acrylique, PMMA, textile, cuir, mousse. Deux mondes distincts sous une même appellation.
Le jet d'eau, lui, ne connaît pratiquement pas de refus. Métaux de toutes nuances, verre, granit, marbre, céramique, titane, Inconel, composites carbone ou verre, matériaux sandwich collés. C'est le seul procédé qui accepte de couper un panneau composé d'un métal, d'une colle et d'un isolant sans délaminer l'ensemble.
Le plasma se limite aux métaux conducteurs. Point.
Deux cas particuliers méritent un mot. Les matériaux fortement réfléchissants, cuivre et laiton en tête, restent délicats au laser malgré les progrès du fibre : les réglages sont pointus et tous les ateliers ne les maîtrisent pas également. Interrogez votre prestataire sur son expérience réelle en la matière, pas sur les spécifications constructeur de sa machine. Quant aux sandwichs collés et aux multicouches, toute source de chaleur fait fondre ou dégrade la colle. Le jet d'eau reste la seule réponse sérieuse.
Épaisseurs traitables
Chaque procédé possède une plage confortable, puis une zone où il fonctionne encore mais devient économiquement discutable, et enfin un mur.
Le laser fibre excelle de 0,5 à 20 mm sur acier, avec un rendement optimal entre 1 et 12 mm. Au-delà, les machines de forte puissance montent à 25 ou 30 mm sur acier au carbone, mais la vitesse s'effondre et la consommation de gaz grimpe. Sur inox et aluminium, les plages sont un peu plus resserrées.
Le plasma se sent à l'aise de 3 à 50 mm, et les installations les plus puissantes vont bien au-delà, jusqu'à 80 voire 150 mm en découpe de perçage. En dessous de 3 mm, il déforme et la qualité devient médiocre : ce n'est pas son terrain.
Le jet d'eau abrasif accepte à peu près tout, de 0,5 mm à 200 mm et davantage. Mais attention au piège : plus l'épaisseur augmente, plus la vitesse chute de manière spectaculaire. Une découpe en 100 mm d'acier reste techniquement possible, elle se compte en heures.
Où se situe le point de bascule économique ? Grossièrement, autour de 12 à 15 mm sur acier au carbone, le laser commence à perdre son avantage face au plasma haute définition. Et à partir de 25 à 30 mm, si la qualité de chant compte vraiment, le jet d'eau redevient compétitif malgré sa lenteur, parce qu'il évite les reprises.
Précision et tolérances
Les chiffres annoncés dans les brochures commerciales sont généralement des valeurs de laboratoire. Voici des ordres de grandeur qu'on constate réellement en production.
Le laser tient couramment ± 0,05 à ± 0,1 mm sur des épaisseurs fines, et se dégrade progressivement vers ± 0,2 mm au-delà de 10 mm. Le jet d'eau se situe entre ± 0,1 et ± 0,2 mm, avec des machines équipées de têtes orientables capables de descendre plus bas. Le plasma conventionnel reste dans une fourchette de ± 0,5 à ± 1 mm ; le plasma haute définition ramène cela autour de ± 0,2 à ± 0,3 mm, ce qui change beaucoup de choses.
Un phénomène est systématiquement sous-estimé au bureau d'études : la conicité du trait de coupe. Aucun procédé ne produit un chant parfaitement perpendiculaire. Le laser génère une conicité faible mais réelle, croissante avec l'épaisseur. Le jet d'eau produit une conicité en V caractéristique, plus prononcée quand la vitesse d'avance augmente, que les machines modernes compensent par une tête inclinable pilotée par le logiciel. Le plasma présente la conicité la plus marquée, avec en prime une différence entre les deux côtés de la coupe liée au sens de rotation du gaz : sur une pièce circulaire, le sens de parcours du contour n'est pas indifférent.
Dernier point technique, mais qui a des conséquences directes sur le prix : la largeur de saignée, ou kerf. Elle vaut environ 0,1 à 0,3 mm au laser, 0,8 à 1,2 mm au jet d'eau abrasif, 1,5 à 4 mm au plasma. Sur une tôle où l'on imbrique des dizaines de pièces, cet écart devient significatif. Moins de saignée, c'est plus de pièces par tôle, donc moins de matière achetée et moins de chutes. Sur une série un peu conséquente, l'économie n'est pas anecdotique.
Qualité de chant et reprises d'usinage
C'est probablement le critère le plus mal évalué au moment du chiffrage, parce qu'il n'apparaît nulle part sur le devis de découpe.
Le laser sous azote donne un chant net, brillant, quasiment exempt de bavure, exploitable directement. Sous oxygène, le chant est propre mais oxydé, avec parfois une légère bavure en partie basse. Le jet d'eau laisse une surface finement sablée, mate, homogène, sans bavure du tout, avec un striage caractéristique en partie basse quand on pousse la vitesse. Le plasma produit un chant strié, souvent accompagné d'une bavure adhérente qu'il faudra retirer, et d'une couche superficielle enrichie en éléments d'alliage qui peut poser des difficultés au soudage ultérieur.
La zone affectée thermiquement mérite une attention particulière. Sur laser et plasma, la matière subit une élévation brutale de température suivie d'un refroidissement rapide au contact de la masse froide environnante. Résultat : une trempe locale sur quelques dixièmes de millimètre. Les bords deviennent plus durs, parfois fragiles. Sur un acier destiné à un pliage serré, cette trempe peut provoquer une fissuration au rayon. Sur une pièce qui sera ensuite usinée, un outil carbure peut s'user prématurément en attaquant ces bords trempés. Et sur un acier prépeint ou galvanisé, la zone thermique dégrade le revêtement sur la largeur affectée.
Le jet d'eau ignore complètement ce problème. C'est son argument de vente principal, et il est parfaitement fondé.
Alors, combien coûte réellement l'ébavurage ? Une pièce plasma qui demande trois minutes de meulage à un opérateur peut voir son coût réel doubler si la découpe elle-même n'a coûté que quelques euros. Sur cinq pièces, on relativise. Sur cinq cents, l'arbitrage bascule complètement. Prenez le temps de faire le calcul avant de valider un procédé sur le seul critère du prix de découpe affiché.
Vitesse et cadence de production
La vitesse de coupe brute, exprimée en mètres par minute, est le chiffre que tout le monde regarde. C'est aussi le plus trompeur.
Ce qui compte vraiment, c'est le temps de cycle complet : chargement de la tôle, positionnement, amorçage de chaque contour, perçage initial, déplacements rapides entre les pièces, découpe proprement dite, évacuation. Sur une tôle criblée de petits perçages, le temps d'amorçage cumulé peut dépasser le temps de coupe. Un laser amorce en une fraction de seconde. Un plasma nécessite un perçage préalable qui prend nettement plus longtemps et abîme la tuyère à chaque fois. Un jet d'eau doit percer son trou d'amorçage à l'abrasif, opération lente sur les matériaux durs ou fragiles.
Sur tôle fine, le laser fibre écrase la concurrence. On parle de dizaines de mètres par minute sur de l'acier de 1 mm avec une machine de forte puissance. Aucun autre procédé n'approche ces cadences.
Sur forte épaisseur, le plasma reprend la main sans discussion. Là où un laser peine à 0,3 m/min sur 20 mm, un plasma haute définition avance encore correctement.
Le jet d'eau est lent. Il faut l'assumer. Quelques centimètres par minute sur des épaisseurs conséquentes. Sur une grande série, cette lenteur devient rédhibitoire, sauf si la pièce n'admet aucune alternative. En revanche, sur du prototype, de l'unitaire, de la petite série, cette lenteur pèse peu dans l'économie globale du projet.
Coût : investissement, exploitation et prix pièce
Un prestataire ne facture pas seulement du temps machine. Il répercute un amortissement, des consommables, de l'énergie, de la maintenance et du traitement des déchets. Comprendre cette structure aide à interpréter un devis.
Côté consommables, le laser consomme du gaz, et l'azote de qualité coûte cher, particulièrement sur les fortes épaisseurs où la consommation explose. Les optiques et les buses s'usent, il faut les remplacer. Le plasma dévore des électrodes et des tuyères, pièces d'usure qu'on change fréquemment, surtout si le programme multiplie les amorçages. Le jet d'eau consomme du grenat, entre 200 et 500 grammes par minute selon les réglages, et cet abrasif représente souvent le premier poste de coût variable, devant l'électricité. Ajoutez-y les buses de focalisation, consommables également.
La consommation énergétique varie fortement. Un laser fibre est plutôt sobre grâce à son bon rendement. Un jet d'eau fait tourner une pompe haute pression très gourmande. Un plasma se situe entre les deux.
Un poste passe souvent inaperçu : le traitement de l'eau et la gestion des boues abrasives au jet d'eau. Le bassin de réception se remplit d'un mélange de grenat usé et de particules métalliques qu'il faut extraire, décanter, faire évacuer par une filière agréée. Ce n'est pas gratuit, et cela explique une partie de l'écart de prix qui surprend parfois les clients.
Quant à l'amortissement, la logique est simple. Sur une pièce unitaire ou un prototype, la mise en route et le temps de programmation dominent le prix : le procédé importe finalement assez peu, c'est la disponibilité machine qui décide. Sur une petite ou moyenne série, l'arbitrage se joue entre temps de coupe et reprises éventuelles. Sur une grande série, le coût pièce devient roi, et la vitesse de coupe combinée à un bon taux d'imbrication l'emporte sur presque tout le reste.
Contraintes et limites à anticiper
Déformation thermique et intégrité de la matière
Une pièce fine, longue et ajourée qui sort d'une table de découpe thermique peut ressembler à une tôle ondulée. Ce n'est pas un défaut de machine, c'est de la physique : l'apport de chaleur crée des contraintes internes que la géométrie ne parvient plus à équilibrer.
Le phénomène s'aggrave avec les découpes très ajourées, où il ne reste plus assez de matière pour tenir la forme, et avec les pièces élancées de faible épaisseur. Un bon programmeur limite les dégâts en ordonnançant intelligemment les contours et en conservant des ponts de matière jusqu'au dernier moment. Cela réduit le problème, cela ne l'élimine pas.
La trempe locale des bords, évoquée plus haut, a des conséquences très concrètes. Un taraudage dans un trou découpé au laser peut s'avérer pénible. Un pliage à rayon serré sur un bord trempé peut fissurer. Ce sont des mauvaises surprises qui se découvrent en atelier, pas au bureau d'études.
Enfin, certains matériaux ne supportent tout simplement pas la chaleur. Plastiques techniques qui fondent et refluent dans la saignée, composites dont la résine se dégrade et qui délaminent, matériaux traités en surface dont le revêtement part en fumée. Pour eux, la question ne se pose pas : jet d'eau, et rien d'autre.
Géométries complexes et détails fins
Une règle empirique circule dans les ateliers de tôlerie : le diamètre minimal d'un perçage doit rester supérieur à l'épaisseur de la tôle. Au laser, on descend un peu en dessous sur les faibles épaisseurs, jusqu'à 0,8 fois l'épaisseur avec une machine bien réglée. Au plasma, il faut compter au moins 1,5 à 2 fois l'épaisseur. Au jet d'eau, la limite dépend surtout du diamètre du jet lui-même.
Les angles vifs posent un problème récurrent. Aucun procédé ne produit un angle intérieur parfaitement vif : il reste toujours un rayon correspondant au minimum à la largeur de la saignée. Si votre plan exige des angles droits parfaits en fond de rainure, il faudra une reprise d'usinage, quelle que soit la technologie. Autant l'anticiper dès la conception et prévoir un congé fonctionnel.
Les ponts de matière, ces petites attaches qui maintiennent la pièce dans la tôle jusqu'à la fin du programme, sont indispensables sur les petites pièces pour éviter qu'elles ne basculent et n'entrent en collision avec la tête. Ils laissent une marque qu'il faudra ébavurer. À intégrer dans le raisonnement quand la pièce est visible.
Pour la gravure, le marquage et la micro-découpe, le laser reste imbattable. Marquage de repères, numéros de série, logos, tracés de pliage : autant d'opérations réalisées dans le même passage machine, sans manipulation supplémentaire. Un avantage discret mais qui simplifie beaucoup la vie en aval.
Sécurité, environnement et exploitation
Ces aspects concernent d'abord le prestataire, mais ils influencent le prix, les délais et parfois l'acceptabilité d'un procédé.
La découpe thermique génère des fumées et des particules fines, en quantité importante sur les tôles galvanisées ou peintes. Une aspiration à la table et une filtration performante sont obligatoires. Le plasma est particulièrement concerné, ce qui explique le développement des tables à découpe immergée où la pièce est coupée sous quelques centimètres d'eau : les fumées et le bruit sont largement captés.
Le bruit, justement. Une découpe plasma à sec dépasse allègrement les 100 dB. Un jet d'eau haute pression n'est pas discret non plus, mais l'eau amortit une bonne partie. Le laser reste le plus silencieux des trois.
Côté déchets, le grenat usé peut être partiellement recyclé après tri et séchage, mais tous les ateliers ne sont pas équipés pour cela. Les boues chargées en particules métalliques doivent suivre une filière de traitement réglementée. Si votre entreprise a des engagements environnementaux formalisés, il n'est pas absurde d'interroger votre prestataire sur ce point précis.
Quel procédé pour quel projet : arbre de décision
Passons au concret. Quatre questions, posées dans cet ordre, permettent d'éliminer les options inadaptées et d'arriver assez vite à une réponse défendable.
Question 1 : quel matériau ?
Si le matériau n'est pas conducteur, ou s'il est sensible à la chaleur, le débat s'arrête immédiatement : jet d'eau. Verre, pierre, marbre, céramique, composite, sandwich collé, plastique technique, matériau à revêtement fragile. Aucune alternative sérieuse.
S'il s'agit d'un métal, les trois procédés restent en lice et il faut passer aux critères suivants. Petite nuance tout de même : sur les métaux réfléchissants, les aciers traités et les alliages sensibles à la trempe, le jet d'eau garde une longueur d'avance dont il faut tenir compte.
Question 2 : quelle épaisseur ?
En tôlerie fine, disons jusqu'à 8 ou 10 mm, le laser fibre domine largement. Vitesse, précision, propreté du chant, faible saignée : tout joue en sa faveur, et l'écart avec les autres procédés est net.
Entre 10 et 25 mm, on entre dans la zone d'arbitrage. Un laser de forte puissance tient encore très bien, mais un plasma haute définition devient sérieusement compétitif, surtout si la pièce est destinée au soudage et n'exige pas un chant parfait. C'est là que la discussion technique avec le prestataire prend tout son sens.
Au-delà de 25 mm, le laser sort du jeu dans la plupart des configurations. Restent le plasma, rapide et économique, et le jet d'eau, lent mais irréprochable sur le plan métallurgique. Le choix dépend de ce que devient la pièce ensuite.
Question 3 : quelle tolérance et quelle finition ?
Une pièce d'aspect, visible, ou une pièce fonctionnelle qui doit s'assembler avec une tolérance serrée : laser ou jet d'eau. Le plasma, même haute définition, demandera généralement une reprise qui annulera son avantage économique.
Une pièce de structure, un gousset, une platine, une découpe qui sera de toute façon soudée puis meulée : le plasma fait parfaitement l'affaire et coûte nettement moins cher. Payer une découpe laser sur une pièce qui disparaîtra sous un cordon de soudure, c'est de l'argent jeté.
Un détail qui a son importance : si la pièce doit être peinte, le chant oxydé d'une découpe à l'oxygène demandera une préparation. L'azote coûte plus cher en découpe mais peut vous en faire gagner en peinture.
Question 4 : quelle série et quel budget ?
Pour un prototype ou une pièce unitaire, la mise en route et la programmation représentent l'essentiel du coût. Prenez le procédé qui garantit le résultat du premier coup, sans reprise. La différence de coût horaire machine se noie dans le forfait.
Sur une petite ou moyenne série, de quelques dizaines à quelques centaines de pièces, l'arbitrage devient réellement intéressant. C'est là qu'il faut chiffrer la reprise, l'imbrication, le taux de chute. Un devis plasma moins cher de 30 % peut se révéler plus onéreux une fois l'ébavurage intégré.
En grande série, le coût pièce commande tout. Vitesse de coupe, largeur de saignée, taux d'imbrication, zéro reprise : chaque seconde et chaque millimètre carré comptent. C'est le terrain naturel du laser fibre sur les épaisseurs qui lui conviennent.
Cas d'usage concrets par secteur
Les grands principes, c'est bien. Les situations réelles, c'est mieux.
En tôlerie industrielle et mobilier métallique, on travaille des épaisseurs de 1 à 6 mm, en acier ou en inox, sur des séries moyennes avec des exigences d'aspect. Le laser fibre est le standard incontesté du secteur. Les pièces sortent prêtes à plier, souvent pré-marquées avec les repères de pliage, sans aucune reprise. Difficile de faire mieux.
En chaudronnerie lourde et charpente métallique, on parle de 15 à 60 mm, de pièces massives destinées au soudage, où la tolérance se compte en millimètres. Le plasma haute définition règne, et le jet d'eau intervient ponctuellement sur les nuances sensibles ou les pièces qui n'admettent aucune zone affectée thermiquement.
En aéronautique, médical et pièces à haute exigence, on trouve du titane, des superalliages, de l'aluminium haute résistance, des composites, avec des cahiers des charges qui interdisent purement et simplement toute altération métallurgique. Le jet d'eau s'impose, parfois complété par un laser sur les épaisseurs très fines et les découpes de haute précision.
En signalétique, décoration et agencement, l'aspect prime absolument, les matériaux sont variés et les séries souvent courtes. Laser CO2 pour l'acrylique, le bois et le textile. Laser fibre pour les lettrages métalliques et les panneaux perforés décoratifs. Jet d'eau pour les incrustations multi-matériaux, où l'on découpe une pièce dans un matériau et la pièce complémentaire dans un autre pour les assembler au jeu près.
En pierre, verre et composites, la question ne se pose même pas. Jet d'eau abrasif exclusivement. C'est le seul procédé capable de découper une dalle de marbre ou un panneau de verre feuilleté sans le détruire, et il permet des incrustations et des motifs qu'aucune autre technologie n'autorise.
Combiner les procédés : la logique du multi-technologie
On raisonne trop souvent en opposant les procédés. Les ateliers bien équipés, eux, les combinent.
Une stratégie fréquente sur les pièces épaisses consiste à dégrossir au plasma, rapide et peu coûteux, puis à finir au laser ou au jet d'eau les zones qui exigent de la précision. On paie le prix fort uniquement là où c'est nécessaire, et le coût global chute sensiblement.
Cela suppose évidemment un prestataire disposant de plusieurs parcs machines. Un atelier qui ne possède qu'une technologie vous proposera toujours cette technologie, et il aura d'excellents arguments pour cela. C'est humain, et ce n'est pas nécessairement de la mauvaise foi. Mais un interlocuteur multi-procédés n'a pas d'intérêt à vous orienter vers l'un plutôt que l'autre : son conseil vaut structurellement plus cher.
Un dernier point, souvent négligé au moment de la consultation. La découpe est rarement une fin en soi. Il y a un pliage derrière, un soudage, un usinage, un traitement de surface. Ces opérations aval imposent leurs propres contraintes en amont : un bord trempé plie mal, un chant oxydé se soude moins bien, une pièce voilée se met difficilement en position sur un montage. Raisonner sur la chaîne complète plutôt que sur la seule ligne « découpe » du devis change parfois radicalement l'arbitrage.
Bien préparer sa consultation auprès d'un prestataire
Une consultation bien préparée fait gagner du temps à tout le monde et donne systématiquement de meilleurs prix. Voici ce qui compte.
Sur les fichiers, le DXF reste le format universel de la découpe 2D. Le DWG passe également. Le STEP est utile pour les pièces qui seront pliées, car il porte la géométrie 3D et permet de vérifier les développés. Vérifiez que vos contours sont fermés, sans doublons de lignes ni entités parasites : un fichier propre, c'est une reprise CAO en moins, donc un forfait de préparation en moins. Et cotez fonctionnellement, en indiquant explicitement quelles cotes sont critiques. Un dessin où tout est en tolérance serrée sera chiffré comme tel, alors que trois cotes réellement critiques auraient suffi.
Sur les informations à fournir, soyez complet dès le premier échange : matière et nuance précise (S235 et S355 ne se coupent pas identiquement), épaisseur, quantité par référence, tolérances critiques, finition attendue sur le chant, sens de laminage si la pièce sera pliée, et destination de la pièce. Ce dernier point est le plus utile de tous : savoir qu'une pièce sera soudée puis peinte permet au prestataire de proposer le procédé et le gaz les mieux adaptés, parfois avec une économie substantielle à la clé.
Sur le devis, quelques points méritent d'être regardés de près. Le taux d'imbrication et la gestion des chutes : une bonne imbrication réduit la matière facturée, et certains prestataires vous restituent les chutes exploitables. Le forfait de mise en route, qui pèse lourd sur les petites quantités et peut justifier de regrouper plusieurs commandes. Le délai annoncé, et surtout ce qu'il couvre exactement. Et la présence ou l'absence d'ébavurage dans le prix, ligne à vérifier systématiquement : c'est là que se cachent la plupart des écarts entre deux devis apparemment comparables.
Sur le parc machine et la qualité, quelques questions simples en disent long : quelles technologies sont disponibles en interne et lesquelles sont sous-traitées ? Quelles puissances laser, quelle génération de plasma ? Quels moyens de contrôle dimensionnel ? Y a-t-il traçabilité matière avec certificat ? Un prestataire sérieux répond sans hésiter.
Tableau de synthèse comparatif
Pour fixer les idées, voici le résumé des points développés plus haut. Ces valeurs sont des ordres de grandeur : elles varient selon la puissance des machines, leur génération et les réglages retenus.
Laser fibre
Matériaux : aciers, inox, aluminium, cuivre, laiton.
Épaisseurs : 0,5 à 20 mm, jusqu'à 30 mm en forte puissance.
Précision : ± 0,05 à ± 0,2 mm.
Saignée : 0,1 à 0,3 mm.
Vitesse : très élevée en faible épaisseur, chute rapidement au-delà de 15 mm.
Zone thermique : faible mais présente.
Coût : moyen à élevé, très compétitif en série sur tôle fine.
Laser CO2
Matériaux : bois, acrylique, textile, cuir, mousse, plus certains métaux.
Épaisseurs : variables selon matériau, typiquement jusqu'à 25 mm sur acrylique.
Précision : ± 0,1 mm.
Saignée : 0,2 à 0,4 mm.
Vitesse : bonne sur matériaux organiques.
Zone thermique : présente, avec chants polis sur acrylique.
Coût : moyen, technologie supplantée par le fibre sur métal.
Jet d'eau abrasif
Matériaux : pratiquement tous, métaux, verre, pierre, composites, multicouches.
Épaisseurs : 0,5 à 200 mm et au-delà.
Précision : ± 0,1 à ± 0,2 mm.
Saignée : 0,8 à 1,2 mm.
Vitesse : faible, décroissante avec l'épaisseur.
Zone thermique : aucune.
Coût : élevé à l'heure, justifié en unitaire, en petite série et sur matériaux sensibles.
Plasma haute définition
Matériaux : métaux conducteurs uniquement.
Épaisseurs : 3 à 50 mm, davantage en forte puissance.
Précision : ± 0,2 à ± 0,5 mm.
Saignée : 1,5 à 4 mm.
Vitesse : élevée, particulièrement en forte épaisseur.
Zone thermique : marquée.
Coût : faible, excellent rapport qualité-prix sur pièces de structure.
Conclusion
Il n'existe pas de procédé universellement supérieur. Chaque technologie a été développée pour répondre à des contraintes précises, et chacune reste imbattable sur son terrain. Le laser fibre sur la tôlerie fine en série. Le plasma sur les fortes épaisseurs destinées au soudage. Le jet d'eau sur tout ce qui ne supporte ni la chaleur ni le compromis.
La bonne question n'est donc jamais « quelle est la meilleure découpe ? » mais « qu'exige exactement mon cahier des charges ? ». Trois critères tranchent dans l'immense majorité des cas : la matière, la tolérance visée, le volume à produire. Répondez précisément à ces trois points et le procédé s'impose presque de lui-même.
Reste ensuite à confronter la théorie à la réalité d'un atelier. Faites chiffrer votre projet, avec les plans, les quantités et la destination des pièces. Et n'hésitez pas à demander une comparaison entre deux procédés sur la même pièce : les écarts sont parfois surprenants, dans un sens comme dans l'autre. C'est souvent à ce moment-là que les vraies décisions se prennent.