Fabrication additive métal : les procédés SLM, DED et binder jetting comparés
Introduction et contexte de la fabrication additive métal
La fabrication additive pour les métaux n'a cessé de grignoter du terrain depuis le milieu des années 2000. Ce qui était autrefois une technologie futuriste, cantonnée aux laboratoires de recherche et aux projets à fort budget, s'est progressivement démocratisé pour devenir une réalité opérationnelle dans les usines. Le secteur aérospatial l'a d'abord adoptée, suivi par le médical, puis par l'outillage et l'industrie lourde.
Trois procédés se disputent actuellement la majeure partie du marché. Le SLM, pour Selective Laser Melting, fusionne complètement la poudre métallique couche par couche. Le DED, ou Directed Energy Deposition, dépose la matière de façon bien plus localisée. Et le binder jetting, le plus jeune de la bande, lie les particules métalliques avec un agent chimique avant un traitement thermique de consolidation. Chacun de ces procédés possède son propre ADN technologique, ses points forts irrépressibles et ses faiblesses récalcitrantes.
SLM (Selective Laser Melting) : fusion sélective par laser
Principe de fonctionnement du SLM
Le SLM procède couche après couche, avec une logique quasi identique à celle de l'impression 3D résine. Une fine couche de poudre métallique, épaisse de 20 à 100 microns selon les applications, est étalée sur un plateau de fabrication. Un laser haute puissance, généralement un Yb:YAG ou une fibre optique, balaye cette poudre selon un motif 2D prédéfini. L'énergie du laser élève instantanément la température locale au-dessus du point de fusion du métal. Les particules de poudre fusionnent et se solidarisent entre elles, créant une zone de liaison solide.
Dès qu'une couche est complète, le plateau s'abaisse d'une fraction de millimètre. Un racloir repousse une nouvelle couche de poudre à la surface. Le processus se répète, couche après couche, jusqu'à l'obtention de la géométrie finale. Pas de moule, pas de code G d'usinage complexe à préparer. L'algorithme de slicing convertit simplement le fichier 3D en instructions de balayage laser successives.
Avantages du procédé SLM
La fusion complète de la poudre génère des pièces extrêmement denses, sans porosité perceptible. Les propriétés mécaniques qui en résultent rivalisent régulièrement avec les pièces forgées ou usinées conventionnelles. Les pièces SLM présentent une résistance à la traction impressionnante, une limite élastique élevée, et une ductilité tout à fait respectable. Pour les aciers inoxydables 316L ou les alliages de titane comme le Ti64, les écarts avec les matériaux massifs se sont résorbés.
La géométrie n'est limitée que par l'imagination du concepteur. Des structures lattice ultra-légères, des cavités refroidies internes, des contre-dépouilles complexes qui auraient demandé des jeux de pièces en usinage traditionnel : le SLM les produit sans sourciller. La finition de surface, bien que poreuse et rugueuse à l'état brut, reste suffisamment homogène pour constituer une base de post-traitement fiable.
Les tolérances dimensionnelles, typiquement de l'ordre de ±100 microns pour les features locales et de ±0,3 % pour les dimensions globales, satisfont la majorité des applications d'ingénierie. Ajoutez à cela la possibilité de produire plusieurs variantes géométriques en une seule passe d'impression, et le SLM devient séduisant pour les prototypes haut de gamme et les petites séries.
Limitations et défis du SLM
Mais le revers de la médaille existe. Les machines SLM demeurent coûteuses. Un équipement d'entrée de gamme commercial s'évalue en millions d'euros. Les coûts de fonctionnement ne sont pas négligeables : le prix de la poudre haute performance, la maintenance des optiques laser, l'usure du plateau de fabrication. Et puis il y a le facteur temps. Une pièce volumineuse peut exiger plusieurs heures, voire plus d'une journée entière, pour son impression. La productivité horaire reste donc faible comparée à un atelier conventionnel en cadence.
Le traitement post-impression est quasi inévitable. La poudre non fusionnée adhère aux parois internes et externes. Son extraction mécanique sans endommager les structures fines exige du doigté. Les supports structurels, indispensables pour maintenir les parties surplombantes, doivent être retirés, ce qui laisse des cicatrices qui nécessitent finition et ponçage. Pour les applications exigeantes, un cycle complet de traitement thermique s'impose pour homogénéiser la microstructure.
Applications industrielles du SLM
L'aéronautique en raffole. Les aubes de compresseur, les pièces structurelles légères, les tubes de circulation de carburant conçus avec des géométries optimisées au sein même de la poudre. Le secteur médical utilise le SLM pour les implants sur mesure, les prothèses customisées, certains instruments chirurgicaux. L'outillage haute performance trouve en SLM une source de moules thermiquement régulés, d'inserts usinés selon des géométries impossibles en conventionnel. Et puis il y a les pièces de remplacement moteur, les supports de capteur, tous les petits éléments où la performance mécanique justifie le surcoût.
DED (Directed Energy Deposition) : projection de poudre ou fil
Principe de fonctionnement du DED
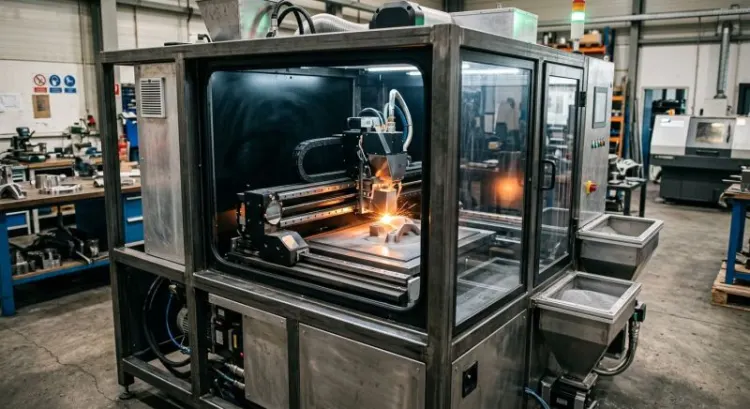
Le DED change fondamentalement d'approche. Au lieu de traiter une couche complète de poudre, le DED concentre l'énergie et la matière en un point précis. Une torche laser ou un arc électrique chauffe localement une zone. Simultanément, une ou plusieurs buses de projection alimentent une poudre fine, ou un fil, directement vers ce point d'énergie. La matière fond, puis se solidifie quasi instantanément en créant un dépôt. La tête de projection se déplace alors selon la trajectoire définie par le programme, construisant la géométrie ligne après ligne, couche après couche.
Quelques variantes existent. Le laser powder DED utilise un laser haute puissance et de la poudre métallique fine. Le DED à fil, appelé aussi WAAM (Wire Arc Additive Manufacturing), projette un fil épais et le fusionne avec un arc TIG ou plasma. Le DED à plasma froid fonctionne différemment, sans fusion complète, mais lie les particules par fusion superficielle et compaction.
Avantages du procédé DED
Les machines DED coûtent nettement moins cher que leurs cousines SLM. Une tête DED peut équiper un robot industriel classique, ce qui amortit le coût d'investissement sur l'ensemble du système. Les vitesses de dépôt, surtout avec le WAAM, excèdent largement celles du SLM. Une pièce volumineuse qui prendrait plusieurs jours en SLM s'imprime en quelques heures en DED.
La palette de matériaux acceptés est large. Aciers carbone, inox, alliages de titane, super-alliages, aluminium, cuivre : la plupart des métaux d'ingénierie passent au DED. Les géométries peuvent être gigantesques. Le rail entier d'une turbine éolienne, certaines pièces moulées de plusieurs centaines de kilogrammes, deviennent accessibles.
Et puis il y a cet atout redoutable : le DED peut fonctionner en mode réparatif. Une pièce usée, cassée, sous-dimensionnée est posée directement sur la tête. Le dépôt additionne la matière sur la surface existante. Les zones dégradées disparaissent sous du nouveau matériau, les surfaces abîmées retrouvent leur côte d'origine. Pour les secteurs où l'indisponibilité d'une pièce critique coûte très cher, c'est un atout majeur.
Limitations et défis du DED
La précision, c'est l'achille talon du DED. Les dépôts sortent rugueux, avec une surface brute poreuse. L'effet de "chevauchement" des lignes de dépôt crée une surface peu régulière, loin du polissé du SLM. Les tolérances dimensionnelles, typiquement ±0,5 à ±1 mm, conviennent pour des pièces robustes, mais pas pour les assemblages précis.
Le post-traitement, loin d'être optionnel, devient systématique et lourd. L'usinage d'une surface DED réclame souvent 30 à 50 % du volume matière imprimé. C'est du gaspillage, en temps machine et en copeaux. Les défauts internes, inclusions de poudre ou petites bulles, existent et peuvent nécessiter des contrôles de qualité plus rigoureux que pour le SLM.
Applications industrielles du DED
La réparation domine largement. Aubes de turbine ressourcées, arbres de puits ressoudés, pièces de compresseur revenue à neuf. L'outillage lourd, où le coût initial vaut moins que la disponibilité, tire parti du DED pour fabriquer des forges ou des poinçons volumineuses. Certains constructeurs automobiles explorent le DED pour les pièces structurelles légères en alliage d'aluminium, trop encombrantes pour le SLM. Et dans l'industrie pétro-gazière, les rechargement de paliers, les renforcements de zones de corrosion prévisible, demeurent des cas d'usage clés.
Binder Jetting : agglomération sélective par liant
Principe de fonctionnement du binder jetting
Le binder jetting emprunte beaucoup à l'impression 3D traditionnelle résine ou poudre. Une couche de poudre métallique ultra-fine, souvent 30 à 50 microns, est étalée sur le plateau. Une tête d'impression jet d'encre, équipée de milliers de buses minuscules, projette un liant chimique liquide selon le motif 2D de la couche. Le liant s'infiltre entre les particules de poudre et crée des liaisons chimiques ou mécaniques ultra-localisées.
Une fois la couche liée, un nouvel étalement de poudre recouvre la surface. Le procédé se répète jusqu'au complet du modèle. À ce stade, la pièce ressemble à un moulage en sable : elle est fragile, poudreuse, non consolidée. Elle doit subir un traitement thermique en four à haute température, généralement à plusieurs centaines ou milliers de degrés selon le métal, pour densifier le matériau et éliminer le liant organique. C'est cette étape de consolidation qui transforme le "vert" en pièce solide.
Avantages du binder jetting
Le binder jetting redéfinit les règles économiques. Les machines sont significativement moins onéreuses que le SLM. Les vitesses d'impression sont remarquablement rapides : une couche se remplit en secondes, pas en minutes. Un prototype de pièce complexe peut sortir en quelques heures plutôt qu'une journée entière.
Le coût en matière première s'envole pas. La poudre non utilisée reste sur le plateau et se réutilise intégralement pour l'impression suivante, sans dégradation. L'économie circulaire fonctionne vraiment, sans résidu de poudre fondue à traiter comme déchet de classe I.
Les matériaux admissibles englobent aciers ordinaires, inox, alliages de titane, cuivre, bronze, même certains alliages complexes. La géométrie s'affranchit des contraintes de supports élaborés. Et la densité finale, après traitement thermique correct, atteint celle du matériau massif original. Les pièces binder jetting ne cèdent rien en ductilité ou résistance comparé au SLM, une fois consolidées.
Limitations et défis du binder jetting
L'état initial sort fragile, très poudreuse. Les structures minces se cassent à la manipulation. Le traitement thermique, obligatoire et souvent complexe, représente un étape à risque. Un cycle thermique mal calibré engendre retrait non uniforme, déformation, ou consolidation incomplète. Les contraintes résiduelles peuvent persister et fragiliser certaines géométries.
La finition de surface, bien que meilleure qu'en DED, reste plus poreuse que du SLM haute densité. L'aspect granuleux peut nécessiter polissage ou traitement. Et le volume d'équipement annexe, le four de consolidation, les chambers de traitement, élève l'investissement en infrastructure au-delà du coût de la machine elle-même.
Applications industrielles du binder jetting
La production en volume modéré exploite idéalement le binder jetting. Pièces d'outillage par centaines, prototypes rapides pour validation mécanique, géométries complexes à budget maîtrisé : c'est le terrain de jeu du binder jetting. L'industrie du luxe ou de l'horlogerie y voit une source de pièces miniaturisées exotiques. Certains fabricants d'équipements médicaux l'emploient pour des implants ostéointégrés où la géométrie poreuse contrôlée améliore la biocompatibilité.
Comparaison technique directe des trois procédés
Vitesse de production et cadence de fabrication
En matière de productivité brute, le binder jetting expédie les couches en premier. Imprimer une pièce de 100 mm de hauteur peut demander quelques heures. Le DED suit, avec un temps très variable selon la géométrie et le volume de matière : une pièce volumineuse en WAAM s'imprime en heures, une pièce complexe finement déposée en laser powder DED peut traîner. Le SLM ferme la marche. Même avec les tout derniers systèmes multi-lasers, une pièce dense et intriquée reste lente.
En termes de cadence de pièces par jour, si on injecte post-traitement, le binder jetting gagne à nouveau. Le DED et le SLM perdent du temps à frotter, à enlever poudre, supports et résidus. Quant au coût horaire de production, le binder jetting affiche des chiffres séduisants : amortissement machine plus bas, frais énergétiques contenus, main-d'œuvre post-traitement répartie sur un volume plus grand.
Qualité de surface et état initial de la pièce
Le SLM produit une rugosité Ra typique de 10 à 15 microns. Ce n'est pas poli, mais c'est cohérent, prévisible. Un polissage ou sablage classique suffit. Le binder jetting sort Ra 15 à 25 microns, plus irrégulier, grain moins homogène. Le DED, c'est catastrophique si on exige une finition premium : Ra 30 à 80 microns selon les paramètres, surface bosselée par les dépôts chevachés.
Pour les applications cosmétiques ou haute-précision d'ajustement, le SLM reste le champion incontesté. Pour les pièces d'ingénierie brute de fonderie, aucun procédé additive n'impose une finition comme la fonte traditionnelle, donc les trois s'équivalent sur ce plan.
Précision dimensionnelle et tolérances réalisables
Le SLM cible ±100 à ±200 microns sur les détails locaux, ±0,3 % sur les dimensions globales. C'est séduisant, proche du conventionnel. Le binder jetting propose ±150 à ±300 microns, avec variabilité liée au retrait de consolidation. Le DED traîne à ±0,5 à ±1 mm, parfois plus si le dépôt est volumineux. Pour un assemblage où les jeux doivent être serrés, le SLM et le binder jetting suffisent. Le DED impose d'affiner en usinage après.
Coûts d'exploitation et d'investissement
Un système SLM neuf coûte entre 2 et 5 millions d'euros selon la taille de chambre. Un binder jetting démarre autour de 500 000 euros à 1,5 million. Une tête DED sur robot peut coûter 200 000 euros, hors robot. Voilà pour l'investissement initial.
Une fois en marche, le SLM engloutit du nitrogne ou argon de protection, consomme des watts de laser, et réclame la poudre haute spécification à 40 ou 50 euros le kilogramme. Une pièce pesant 100 grammes de titane 64 représente 5 euros de matière. Le binder jetting consomme poudre ordinaire à 5 à 15 euros le kg, réutilisable en presque totalité. Le DED réclame fil 10 euros le kg en moyenne, ou poudre à prix intermédiaire.
L'amortissement sur un volume de 1 000 pièces par an bouge considérablement le calcul. Le binder jetting devient imbattable. Sur 50 pièces, le SLM reste compétitif. Sur 10 000 pièces, aucun ne peut rivaliser avec l'usinage ou la forge multiples.
Compatibilité matériaux et limite des alliages
Le SLM accepte presque tout : aciers carbone et inox, titane, nickel, cobalt, cuivre, aluminium, alliages exotiques. Les limites découlent de la chimie : certains éléments hyper-volatiles s'évaporent au laser, l'oxydation des alliages réactifs peut survenir. Mais la gamme reste énorme.
Le binder jetting touche une palette similaire, avec un avantage supplémentaire : la poudre ordinaire, moins coûteuse et moins finement moulue, peut suffire pour certaines applications. Le DED, surtout en plasma froid ou WAAM, accepte aussi à peu près tous les métaux soudables. Aucun procédé n'a de monopole sur la chimie.
Taille maximale des pièces et emprise au sol
Le SLM demeure confiné par la chambre de fabrication, typiquement 200 x 200 x 500 mm maximum pour les machines premium, plus souvent 100 x 100 x 150 mm pour les modèles standards. Une pièce qui dépasse ces gabarits doit être fragmentée et assemblée après, ce qui complique la certification métallurgique et la fiabilité.
Le binder jetting propose des chambres analogues, parfois légèrement plus grandes. Le DED sur robot ? Pratiquement illimité. Le plateau de travail du robot s'étend à plusieurs mètres. Imprimer des pièces d'une tonne devient théoriquement envisageable, dans une usine ayant la place nécessaire. Le WAAM, en particulier, rivalise avec certains procédés de moulage pour les grandes dimensions brutes.
Critères de sélection : comment choisir entre SLM, DED et binder jetting
Cinq questions clés commandent la décision. Premièrement : quel volume de production ? Moins de 100 pièces par an, le SLM et le binder jetting répondent bien au prototype. Entre 100 et 1 000 pièces, le binder jetting devient tentateur économiquement. Au-delà, l'outillage conventionnel reprend les rênes, moins la pièce a une géométrie tellement complexe que l'additive reste la seule option viable.
Deuxièmement : la complexité géométrique. Des structures lattice, des canaux serpentants refroidis, des contre-dépouilles multiples sans supports nécessaires ? Le SLM excelle. Une géométrie robuste mais volumineuse, peu de détails internes ? Le DED ou le binder jetting suffisent et coûtent moins.
Troisièmement : les exigences mécaniques. Pièce haute performance, critique en fatigue, travaillant à température extrême ? Le SLM offre la confiance d'une fusion complète et densité maximale. Une pièce d'outillage massif, une structure semirigide ? Le DED économise le budget. Une pièce d'ingénierie classique ? Le binder jetting après consolidation rivalisera.
Quatrièmement : le calendrier. Combien de jours avant d'avoir la pièce en main ? Le binder jetting gagne. Le SLM prend du temps. Le DED dépend beaucoup de la géométrie.
Et cinquièmement : le budget accessible. L'argent dégringole-t-il pour une machine dédiée, ou s'agit-il d'externaliser ? Faire imprimer chez un prestataire amoindrit l'importance du coût machine mais pénalise le délai.
Tendances actuelles et évolutions technologiques
Les lasers plus puissants commencent à émerger en SLM. Certains systèmes en test dépassent 1 kW, ce qui devrait accélérer les cycles. Les systèmes multi-lasers se démocratisent, traitant plusieurs zones simultanément.
Le binder jetting progresse sur la densité finale. Les liants améliorés et les profils thermiques optimisés réduisent les défauts post-consolidation. La variabilité diminue.
Le DED, notamment le WAAM, explore les alliages d'aluminium en sérieux. Autrefois impraticable, de plus en plus de centres maîtrisent le dépôt arc-tig l'alum, ouvrant un marché massif.
L'hybridation gagne du terrain. Imprimer additif une pièce brute, puis la finir en usinage haute vitesse. Ou combiner DED et usinage en chaîne continue, sur le même équipement robotisé. Ces systèmes réduisent le temps global et améliorent la fiabilité de fabrication.
Le contrôle qualité en temps réel progresse. Vision par caméra, capteurs thermiques, tomographie intégrée aux machines transforment l'additive en procédé conforme et auditée, pas juste une technologie futuriste flou.
Conclusion et perspectives pour l'industrie
Les trois procédés vont coexister longtemps. Aucun n'est une panacea. Le SLM reste le champion de la densité et de la précision, indispensable pour l'aéronautique et le médical haut de gamme. Le binder jetting gagne les faveurs de la production en volume modéré et du prototypage agile, grâce à son économie. Le DED prospère en réparation, en pièces volumineuses, et dans les niches où la géométrie complexe matte l'usinage traditionnel.
L'industrie qui capitalise sur la bonne technologie pour le bon problème, c'est celle qui décroît les lauriers. Et pour ce faire, il faut comprendre chaque procédé dans ses forces et faiblesses, loin des promesses marketing ou des résistances dogmatiques à l'innovation.