Usinage CNC 3, 4 ou 5 axes : comment choisir la bonne technologie
Les fondamentaux à connaître
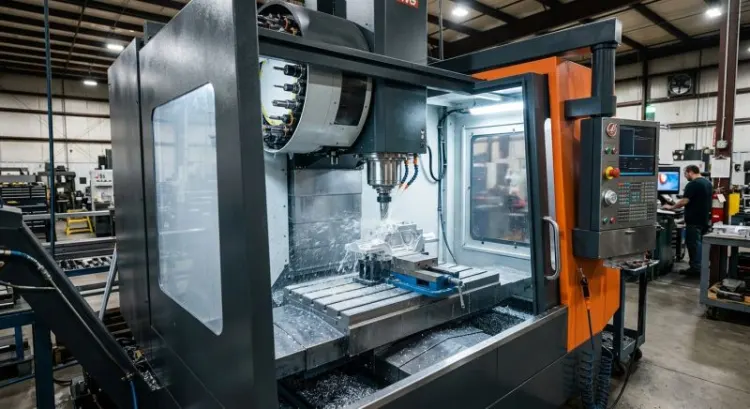
Une machine CNC n'est rien de plus qu'un ordinateur qui pilote des mouvements de précision. Elle interprète des codes (appelés code G et code M) pour mouvoir l'outil selon plusieurs axes de liberté. Plus il y a d'axes, plus les possibilités augmentent, mais la complexité aussi. C'est là que réside tout l'enjeu : trouver le bon équilibre entre ce dont on a vraiment besoin et ce qu'on peut se permettre.
Le nombre d'axes détermine la complexité des pièces qu'on peut créer en une seule opération. Avec trois axes seulement, on reste limité à des formes relativement simples. Ajouter un ou deux axes rotatifs change radicalement la donne. La productivité s'en ressent aussi : moins de repositionnement manuel de la pièce signifie des cycles plus courts et une précision améliorée.
L'usinage 3 axes : la solution d'entrée de gamme
C'est la configuration de base. Trois mouvements linéaires : X, Y et Z. Avec ça, on accède aux formes plates, aux reliefs basiques, aux cavités simples. Rien de très exotique, mais c'est déjà pas mal pour une bonne partie des applications industrielles.
Les avantages ? Ils sautent aux yeux. Le coût d'acquisition reste raisonnable, même pour une PME. La maintenance ne pose pas de problème particulier. Un opérateur peut se former sans avoir besoin d'un doctorat en programmation. Les programmes sont simples à écrire, et la machine fait ce qu'on lui demande sans complications inutiles.
Mais la réalité, c'est que ces machines ont des limites évidentes. On ne peut pas usiner une surface qui épouse des angles complexes sans la retourner manuellement. Et chaque retournement, c'est du temps perdu et une source potentielle d'imprécision. Les pièces avec des formes angulées restent inaccessibles. Les géométries 3D ? Oublie. Pour les applications simples et les faibles volumes de production, ça reste une excellente option. Mais dès qu'on monte en complexité, ça bloque.
Le 4 axes : la transition vers plus de flexibilité
Ajouter un axe rotatif (A ou C) change la donne de façon sensible. Maintenant, on a trois axes linéaires plus une rotation. Les formes coniques, les géométries hélicoïdales deviennent soudain accessibles. On réduit drastiquement le nombre de repositionnements manuels qu'on devait faire avant.
Le gain en qualité de surface est tangible aussi. Avec un angle d'approche optimisé, l'outil mord la matière de façon plus efficace. Les finitions s'améliorent. Les temps de cycle diminuent pour certains usinages. C'est un intermédiaire sympathique entre le 3 axes et le 5 axes.
Cela dit, des limitations subsistent. La programmation demande un peu plus de technique qu'avant. L'accessibilité latérale reste contrainte. Certaines géométries 3D complexes restent hors de portée. C'est surtout adapté aux pièces avec une dimension principale autour de laquelle on peut tourner : arbres, cylindres, pièces de révolution avec des motifs.
Le 5 axes : la vraie flexibilité
Là, on joue dans les ligues majeures. Trois axes linéaires plus deux axes rotatifs (A et C, ou B et C selon les machines). L'outil peut s'orienter librement dans l'espace. C'est presque magique comme possibilités.
Les géométries complexes s'usinaient en une seule mise en place. Plus besoin de réorienter manuellement la pièce cinq fois. Les zones inaccessibles sur un 3 ou 4 axes deviennent accessibles. Les trajectoires s'optimisent pour une qualité de surface quasi parfaite. Les temps de cycle chutent de façon spectaculaire quand on vient d'un 3 axes. C'est particulièrement vrai dans l'aéronautique, la médecine ou la moule et die. Les pièces usinées sortent presque terminées de la machine.
Le revers de la médaille, c'est l'investissement. Une machine 5 axes coûte sensiblement plus cher. La programmation exige une expertise pointue, pas du bricolage. La maintenance devient plus complexe. Calibrer la machine, c'est du travail sérieux. Et les équipes vont demander une courbe d'apprentissage importante. Ce n'est pas une machine pour les équipes débutantes.
Comment choisir ? Les questions à se poser
Avant de décider, il faut vraiment examiner son portefeuille de pièces. Quelle est la géométrie típique ? Combien d'orientations d'usinage faut-il pour la réaliser ? Les tolérances exigées sont-elles très serrées ? Quel est le volume de production annuel ?
L'aspect financier prime souvent. Quel budget a-t-on ? Si c'est 50 000 euros, un 5 axes est impossible. Faut calculer le ROI sur la base du volume annuel. Une machine à 200 000 euros ne se justifie que si on l'occupe vraiment. Les coûts d'exploitation, les consommables, l'amortissement : tout ça rentre dans l'équation.
Les compétences internes sont essentielles. Les équipes actuelles peuvent-elles monter en expertise ? Y a-t-il des ressources régionales pour former ? Peut-on recruter des profiles qualifiés ? Dans certaines régions, trouver un programmeur CNC 5 axes, c'est un défi.
Enfin, la vision à trois ou cinq ans compte. Le portefeuille de produits va évoluer. Les clients vont exiger des formes plus complexes. Une machine doit pouvoir s'adapter. Une machine trop simple aujourd'hui sera un goulot demain. Une machine trop puissante aujourd'hui sera un gouffre financier si on ne l'utilise pas.
Le tableau récapitulatif
Pour y voir clair, voici comment ça se compare simplement :
3 axes : coût faible (30 000 à 80 000 euros), apprentissage rapide, capacités limitées, pièces simples et reliefs basiques.
4 axes : coût modéré (80 000 à 150 000 euros), apprentissage intermédiaire, capacités étendues, pièces de révolution, formes coniques.
5 axes : coût élevé (200 000 euros et bien plus), apprentissage pointu, capacités quasi-illimitées, pièces complexes 3D, une seule mise en place.
La transition peut être progressive
Pas besoin de tout remplacer du jour au lendemain. Beaucoup d'entreprises commencent par optimiser ce qu'elles font en 3 axes, puis passent progressivement au 4 axes quand les volumes le justifient. C'est une évolution naturelle, pas une révolution.
La sous-traitance est aussi une option valide. Si on ne peut pas ou ne veut pas investir dans une machine 5 axes, on peut confier les pièces complexes à un partenaire spécialisé. C'est flexible, sans risque financier, et ça permet de tester les capacités avant d'investir.
Le vrai critère : c'est votre cas qui compte
Il n'existe pas de réponse universelle. Le bon choix dépend entièrement du contexte. Une PME de mécanique générale n'a pas besoin du 5 axes. Un fabricant de prototypes aéronautiques non plus d'ailleurs n'y échappera pas.
L'essentiel, c'est d'analyser rigoureusement ses besoins : la géométrie des pièces, le volume, le budget, les compétences. Puis comparer froidement les options. Trop souvent, des entreprises investissent dans du matériel surdimensionné par peur de manquer de flexibilité, ou au contraire restent coincées avec des machines trop limitantes parce qu'elles ont sous-estimé leur croissance.
Prendre le temps de bien réfléchir à cette question évite des regrets coûteux par la suite.